


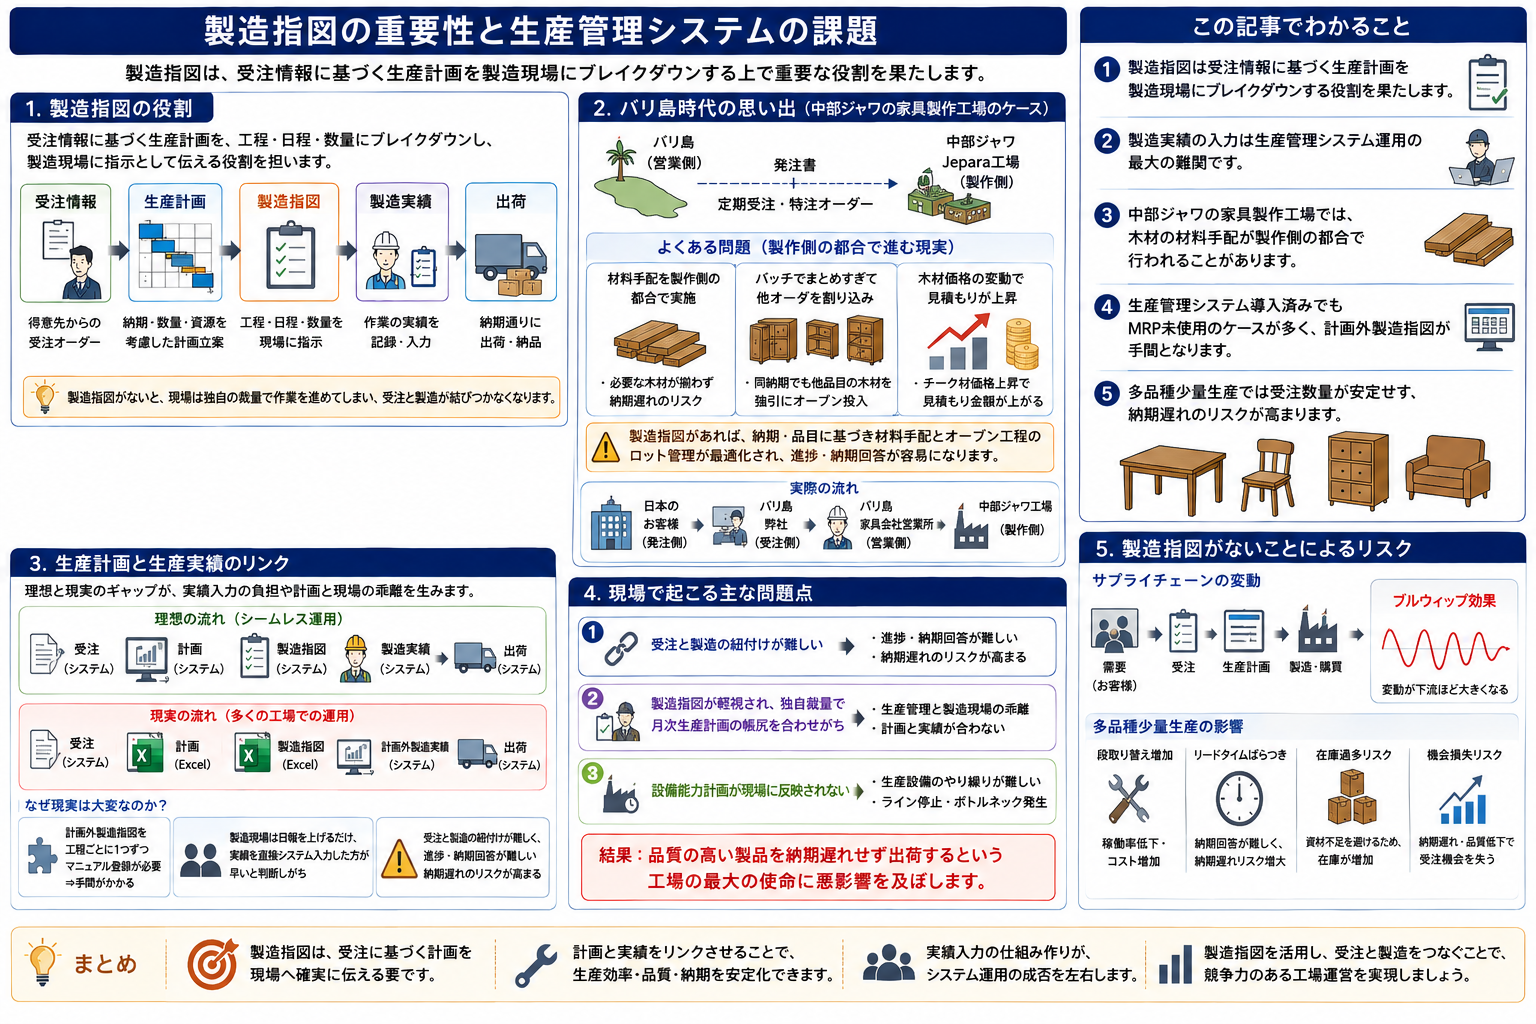
インドネシアの製造業では、国内市場の需給変動に対応するため、生産方式が多様化しています。そのため、オーダー変更に応じて計画を適切に見直し、現場での生産指示の進捗を可視化する工程管理が重要です。
-

-
インドネシアの生産スケジューラ
生産計画と負荷計画は密接に関連しており、数量ベースでの確認が求められる。PSI表を用いて生産数量、消費数量、在庫数量を対比することが重要。計画は実績と比較して進捗を確認し、在庫数量に基づく予測でリセットされる。
続きを見る
この記事でわかること
- インドネシアの製造業では多品種少量化が進み、生産計画と工程管理のシステム化が求められています。
- バテラハイシステムはAsprovaを用いてインドネシアでの生産効率向上を支援しています。
- ブルウィップ効果により、サプライチェーンの変動が生産計画に大きな影響を与えます。
- ボトルネック工程の稼働率を最大化することで、全体の製造リードタイムを短縮できます。
- Asprovaを活用した生産計画では、設備能力を考慮した負荷平準化が可能です。
第1章 会社案内
はじめまして、バテラハイシステムの山本と申します。年末のお忙しい中、多くの方にご来場いただき、誠にありがとうございます。
先ほど第一部で株式会社クニエ様から「生産効率向上」についてお話いただきました。私はそれをどのように具体的システム化していくかを、経験と導入事例に基づいてご説明いたします。
まず、弊社の紹介をさせていただきます。バテラハイシステムは西ブカシにあり、外環高速アウターリングを過ぎたBekasi Baratを出て左に行くとSummareconという開発地域があり、そこのRukoにオフィスがあります。
前職時代に10年ほど生産スケジューラーAsprovaの導入を担当しておりましたので、新しい会社バテラでもAsprovaの代理店として「Asprovaインドネシアオフィス」の名刺をもって活動しています。2018年2月に設立した会社で、主に製造業システム全般の開発・導入を行っています。私はインドネシアに21年おり、その間ジャカルタとバリ島でシステム開発や家具の輸出を行っていました。
社名のBahteraは鯖の押し寿司のバッテラと同じくポルトガル語から来ており、インドネシア語では方舟という意味です。旧約聖書のノアの方舟はインドネシア語でBahtera Nuhといいます。ここからとっています。
業務改善を実現するための手段の1つがシステムです。システム化によって
- データ入力の効率化と正確性の向上
- 見える化・共有化・体系化による情報の有効活用
が実現されれば、現場からの情報が会社の競争力を生み出します。システム導入による目に見える効果を生み出すために、お客様の要件を十分ヒアリングした上で、
- 業務がどれだけ良くなったか
- どんな新しい成果が出たか
にこだわったシステムのご提案をいたします。
第2章 インドネシア工場が直面する課題
それでは最初に「インドネシア工場が直面する課題」を見ていきます。これについては日々の生産の近くにいらっしゃる皆様のほうがよほどお詳しいかと思いますが、ここでは主に生産計画と工程管理をシステム化することによって改善が見込まれる課題を中心にあげています。
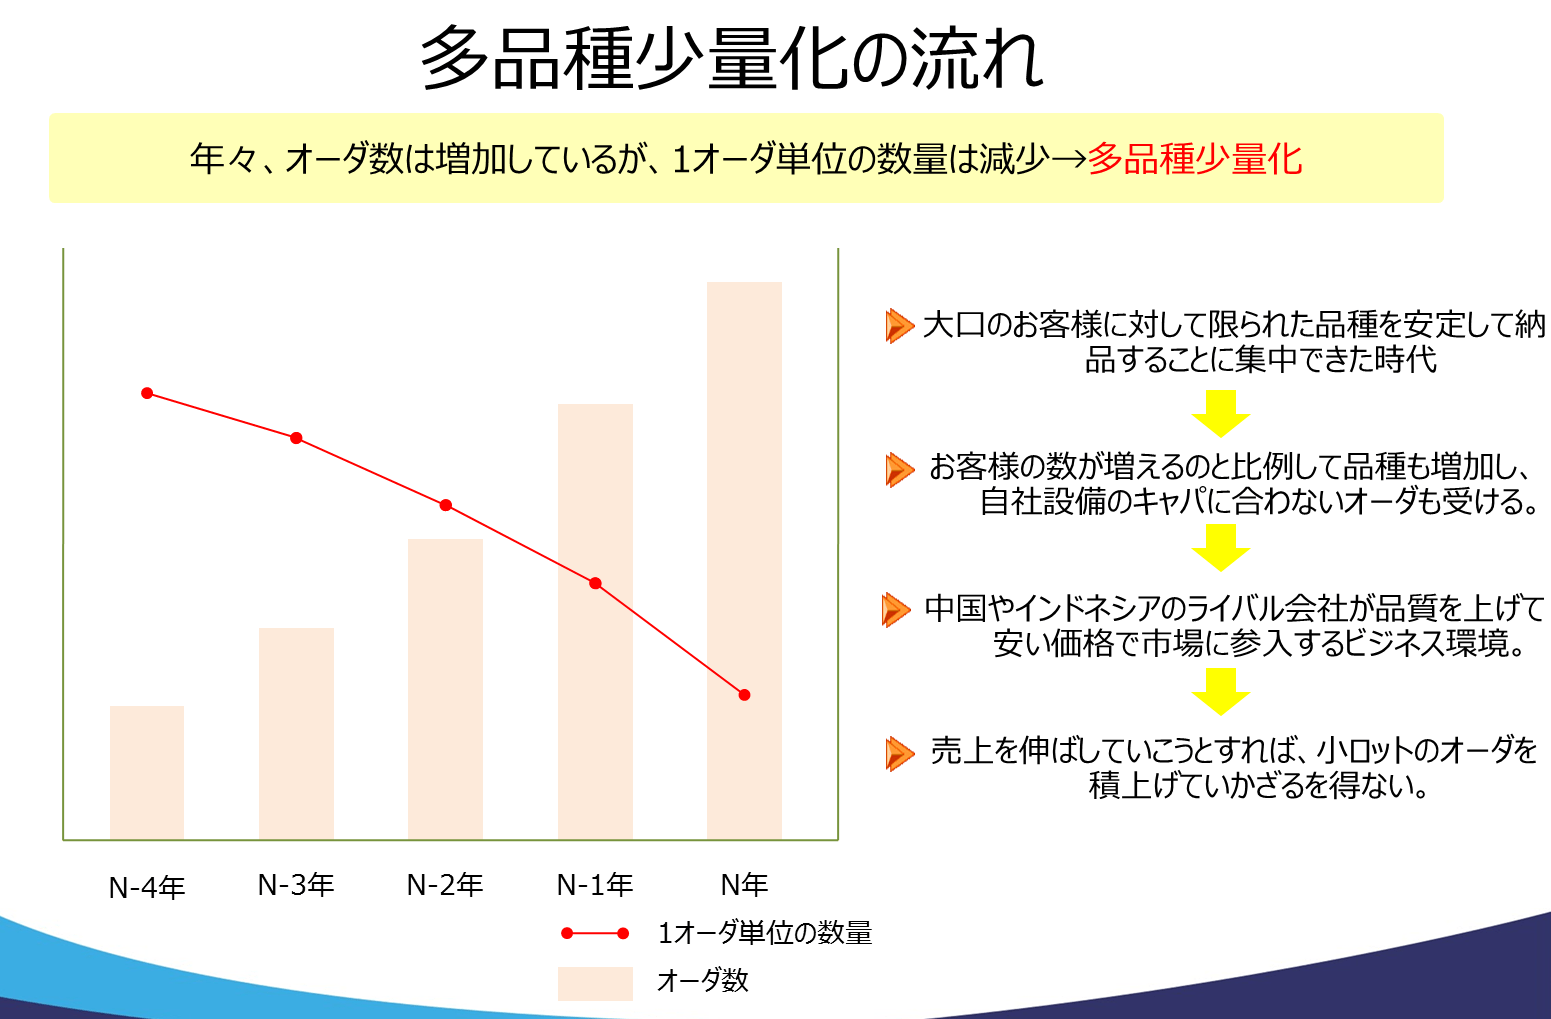
まず多品種少量化の流れですが、これはもう何年も前から言われている話で、「大口のお客様に対して限られた品種を安定して納品することだけを考えていればいい」という時代ではありません。お客様の数も増えるのと比例して品種も増えていきます。
各社から設備のキャパに応じたオーダをもらえればいいのですが、中国やインドネシアのライバル会社が品質を上げて安い価格で市場に参入しており、インドネシアのビジネス環境は厳しくなっています。売上を伸ばしていこうとすれば、小ロットのオーダを積上げていかざるを得ない状況かと思います。
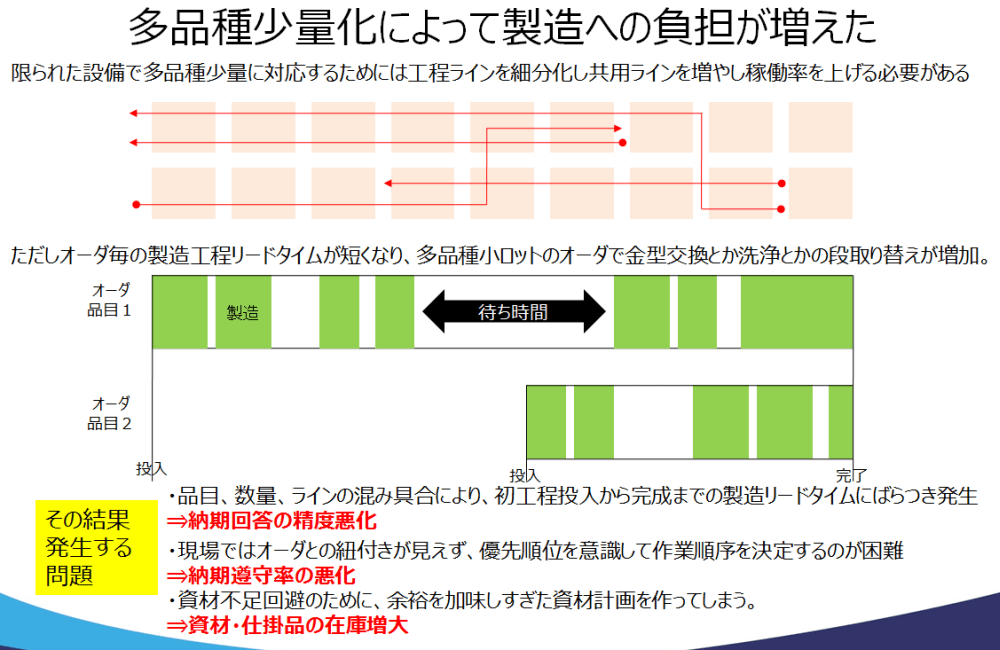
限られた設備の中で多品種少量化をこなしていこうとすれば、生産ラインを細分化して、共用ラインを増やすことで全体の稼働率を上げることになります。ただし小ロットになると工程ごとのリードタイムが短くなりますので、金型交換や洗浄などの段取り替えが増えます。その結果、以下のような問題が発生します。
- 初工程投入から完成までの全体の製造リードタイムがばらつくことで、納期回答が難しくなる。
- 現場ではオーダとの紐付きが見えにくいので優先順位をつけきれず、納期遵守率が悪化する。
- 資材不足によるライン停止を避けたいあまり、資材・仕掛品在庫過多になってしまう。
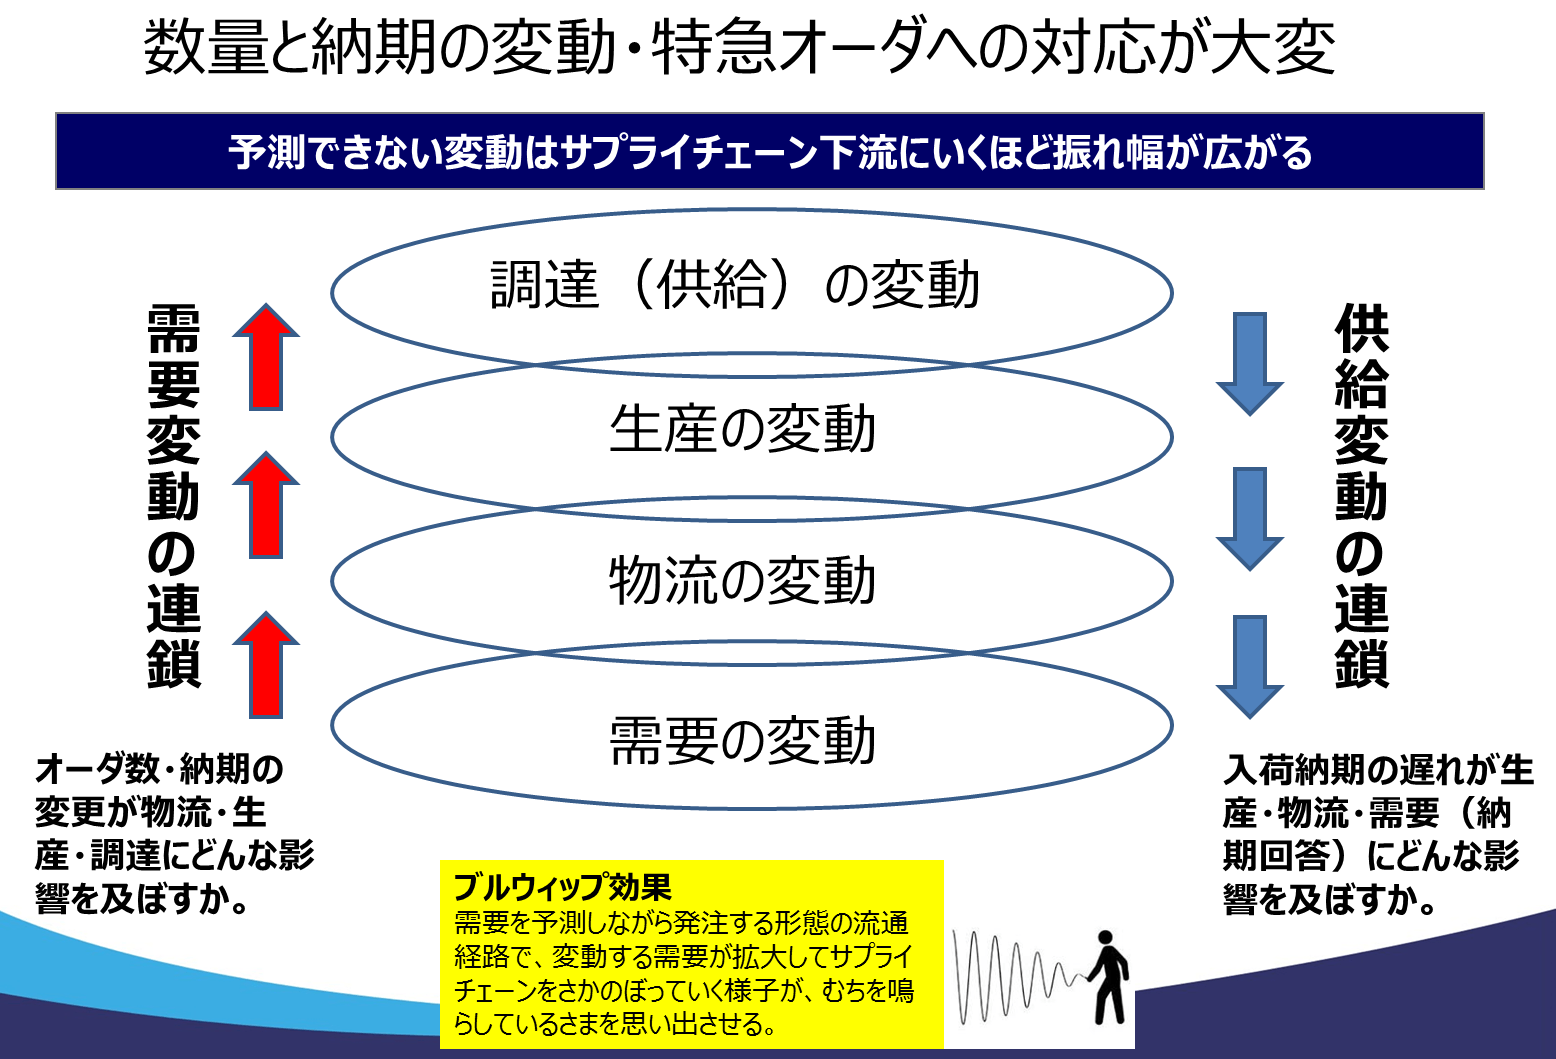
これはお客様が増えればお客様の事情もいろいろですから、大口のお客様への安定供給という使命を担って生産を行っていたときにはなかった苦労が出てきます。
- 数量の変動
- 納期の変動
- 特急オーダ割り込み
こういう変動がサプライチェーンの上流で発生すると、生産・購買と下流にいくにつれて変動幅が広がっていくブルウィップ効果が発生します。その逆もしかりで、購買の変動が上流の需要に対してインパクトが大きくなっていく、逆ブルウィップ効果もあります。
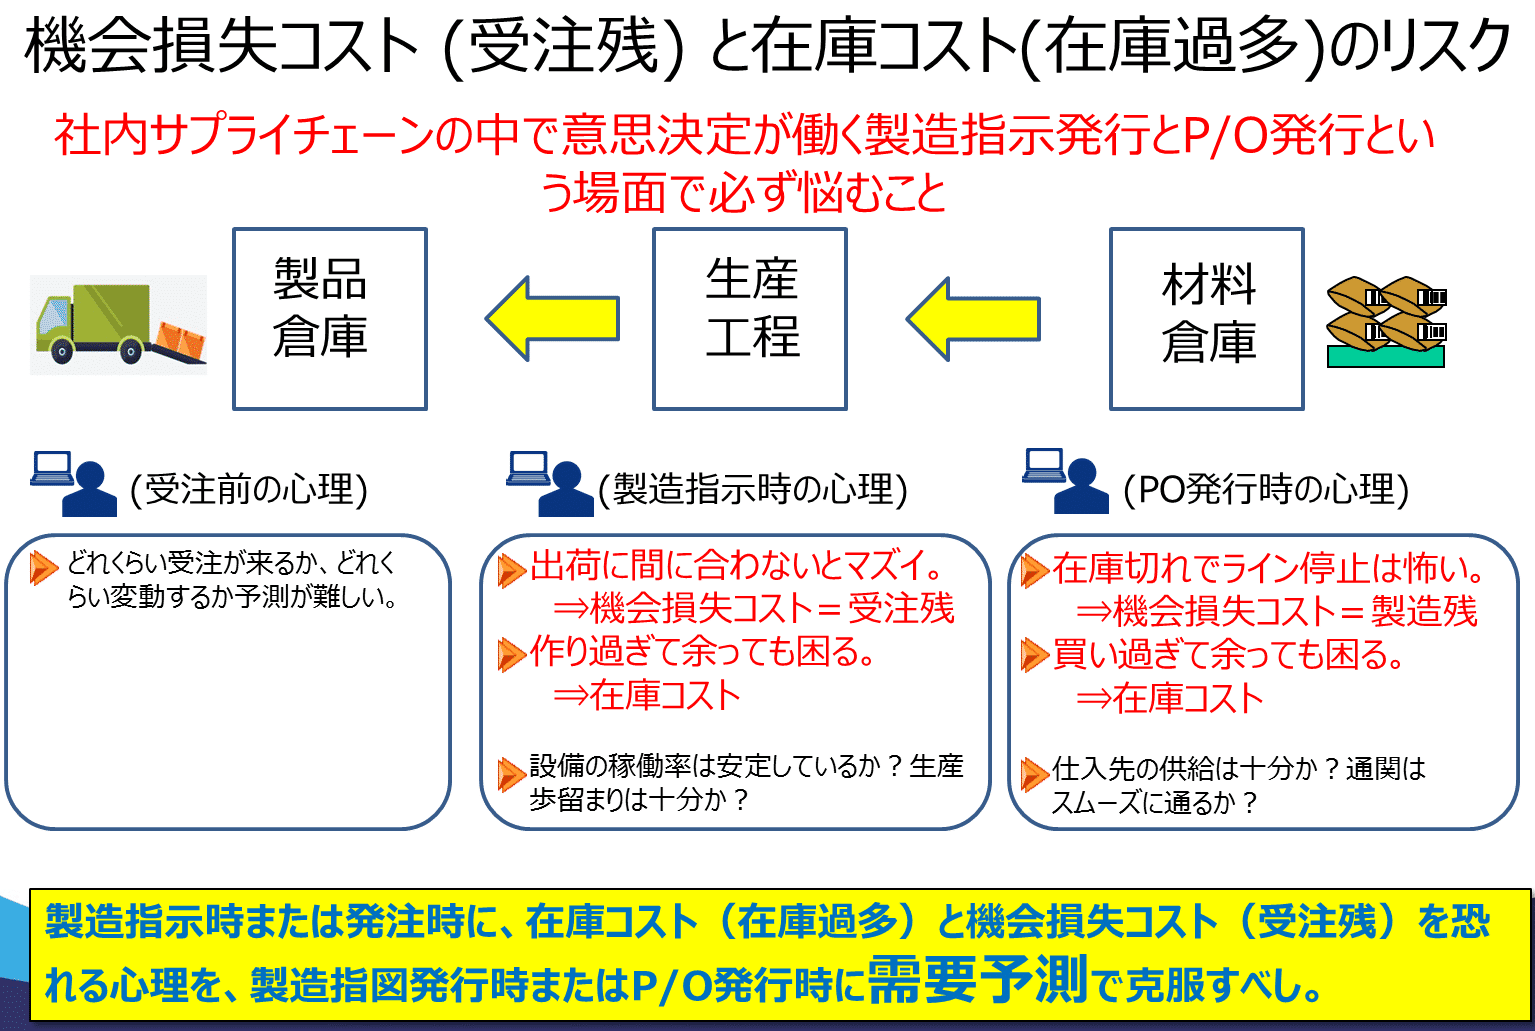
多品種少量化で内示が振れると、工場で意思決定を行う人の責任が益々重要になります。工場では受注を受けて材料を調達し、製造して出荷しますが、このような自社内のサプライチェーンの中で、意思決定が働く場面は「製造指示(いつ何個つくるか)」と「発注(いつ何個発注するか)」になります。
この大事な意思決定の場面で、担当者がおおよそ考えることは2つです。製造部門であれば、出荷に生産が間に合わなかったら困る、作りすぎて余ったら困るということです。購買部門であれば、生産に間に合わず材料が足りなかったら困る、材料を買いすぎて積み上がったら困るということです。
- 出荷に生産が間に合わなかったら困る
- 作りすぎて余ったら困る。
購買部門であれば
- 生産に間に合わず材料足りなかったら困る。
- 材料買いすぎて積み上がったら困る。
いわゆる機会損失コストと在庫コストの2つであり、確かに難しい問題ですが乗り越えなければいけない問題ですので、あえてポジティブに言えば「製造指示または発注時に、在庫コストと機会損失コストを恐れる心理を、需要予測で克服すべし」ということになります。
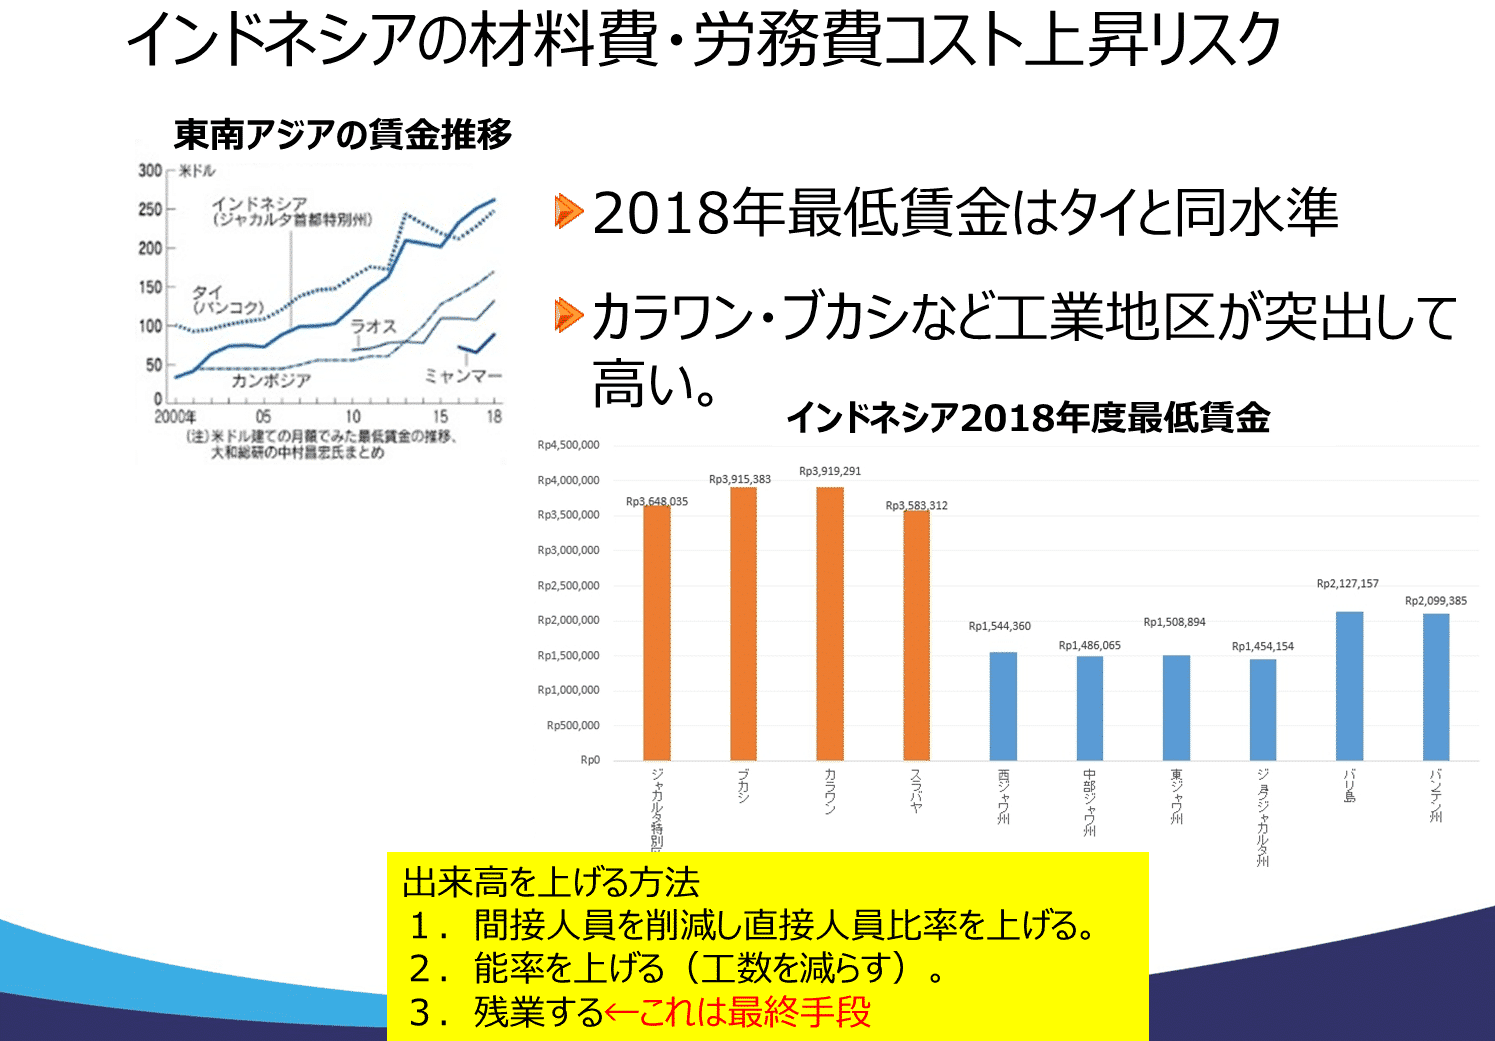
ご存知のとおり2018年最低賃金はカラワン・ブカシは3.9jutaを超えており、中部ジャワの2倍にもなっています。労務費が上がれば賃率が上がりますから、上昇後の賃率でこれまでの出来高をキープしようとすれば、直接作業人員比率を上げる、能率を上げる(工数を減らす)、サービス残業する(ブラックなのでなし)という選択肢があります。残業はナンピン買いになりますので、業務改善によって間接作業人員比率を減らすか、能率を上げるか努力が必要になります。
第3章 時間短縮と在庫削減の効果
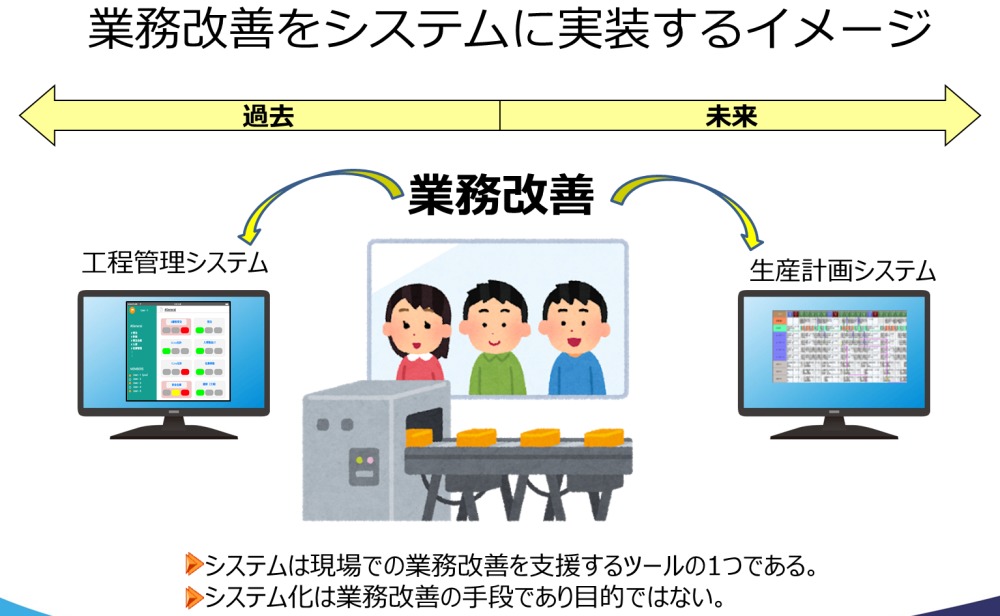
業務改善を具体的にどのようにシステムに落とし込むかがこの章のテーマです。第2章で見たリスクを踏まえ、業務改善の方針が決定され、それに基づいてシステム化の方針が決まります。ここでは、業務改善に基づく工程管理システムと、未来の生産計画を策定する生産計画システムの2つに大別します。どちらのシステムも業務改善を達成するためのツールであり、手段ではありません。
工程管理、在庫管理、販売管理、購買管理といった業務システムは、部門内の数量や時間を正確に記録するための部分最適のシステムです。しかし、需要変動や特急オーダーの割り込みなどのリスクを克服するためには、各部門の業務を俯瞰的に見渡し、一気通貫で最適化を行う全体最適化の視点が必要です。
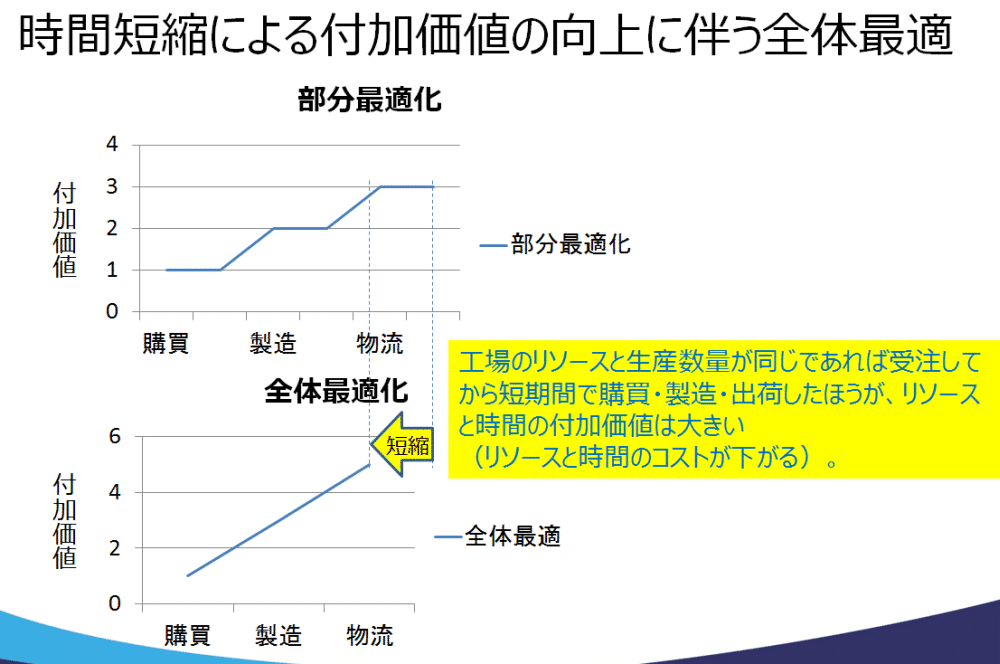
インドネシア工場の課題として労務費の高騰があり、能率アップ(工数削減)が重要です。購買から製造、出荷という社内サプライチェーンの中で、時間短縮によって社内リソースの付加価値が上がります。しかし、前工程の能率だけが上がっても後工程が追いつかないと、仕掛品在庫が増えるだけです。一部門だけの最適化が全体の最適化にならないことがあります。
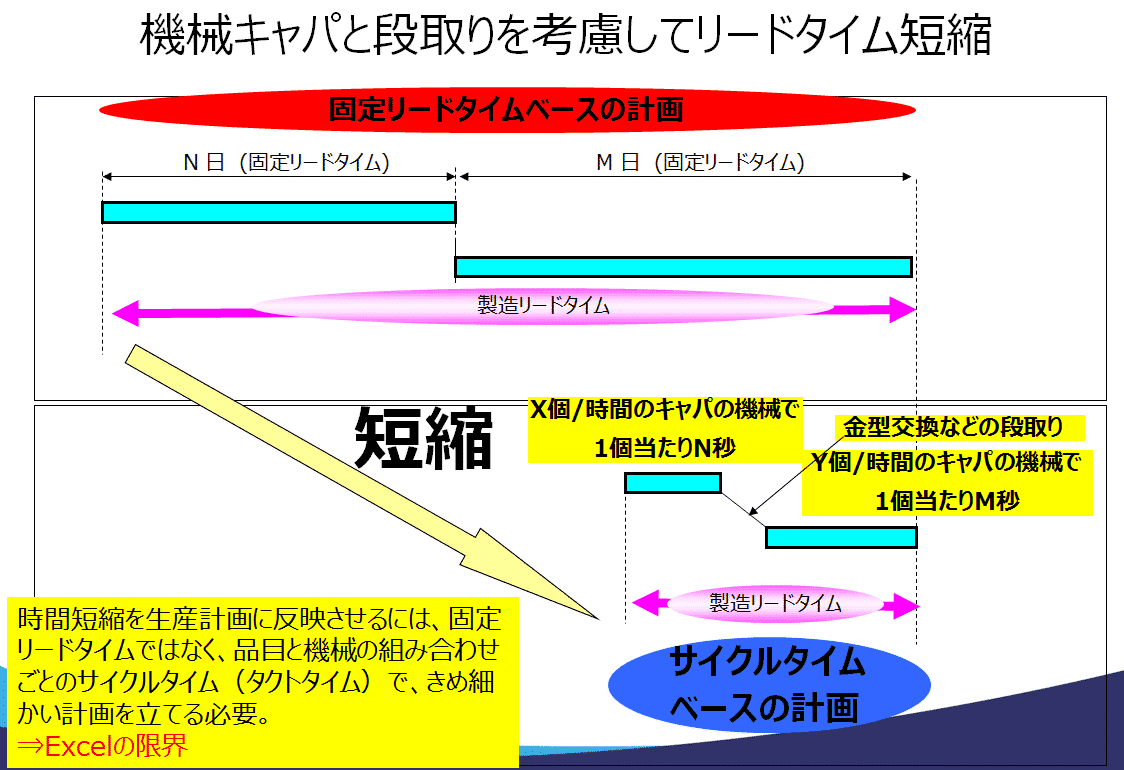
時間短縮を生産計画に反映させるには、固定リードタイムではなく、品目と機械の組み合わせごとのサイクルタイム、タクトタイムベースで計画を立てる必要があります。機械キャパと段取りを考慮しないと現場で対応できない計画になってしまいます。段取りは同じ品目ロットを連続すれば発生しませんが、連続しすぎると余計な在庫を積むことになります。
例えば「納期1週間以内のオーダーなら同一品目ロットを連続して製造する」などの制約条件を生産計画に反映する必要があります。Excelでの生産計画作成には限界があります。
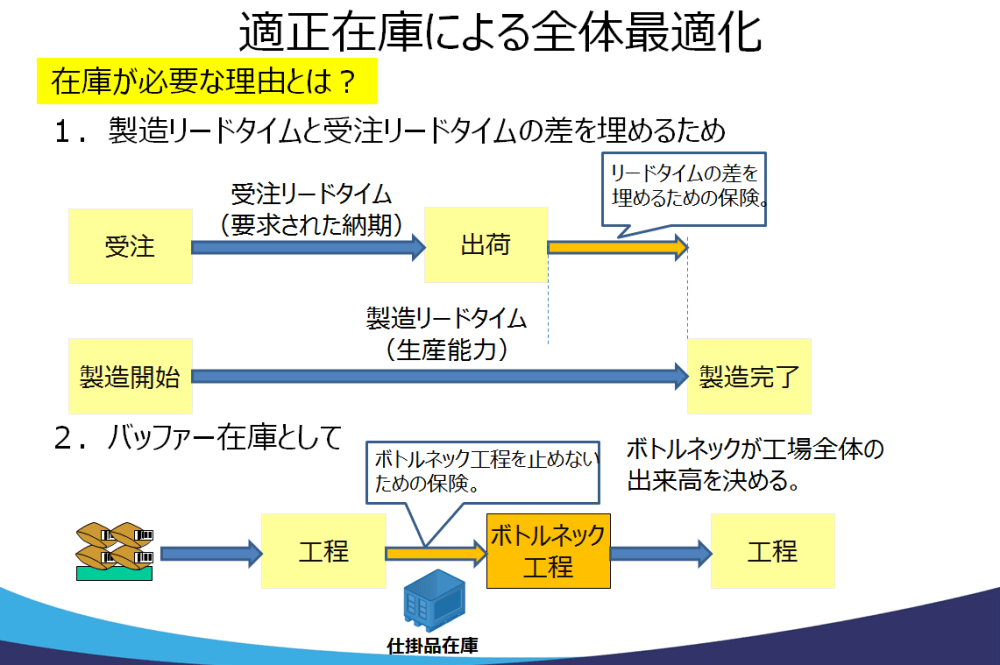
全体最適化に必要な適正在庫について考えます。在庫を持つ理由は2つあります。
- 受注リードタイムが短く、製造リードタイムが長いため、納期遅れを防ぐ保険
- ボトルネック工程の製造ラインを止めないための保険
納期遅れを防ぐために出荷の2日分在庫を持つのは一般的です。ボトルネック工程のタクトが遅れると全体のタクトに影響し、出来高に影響します。
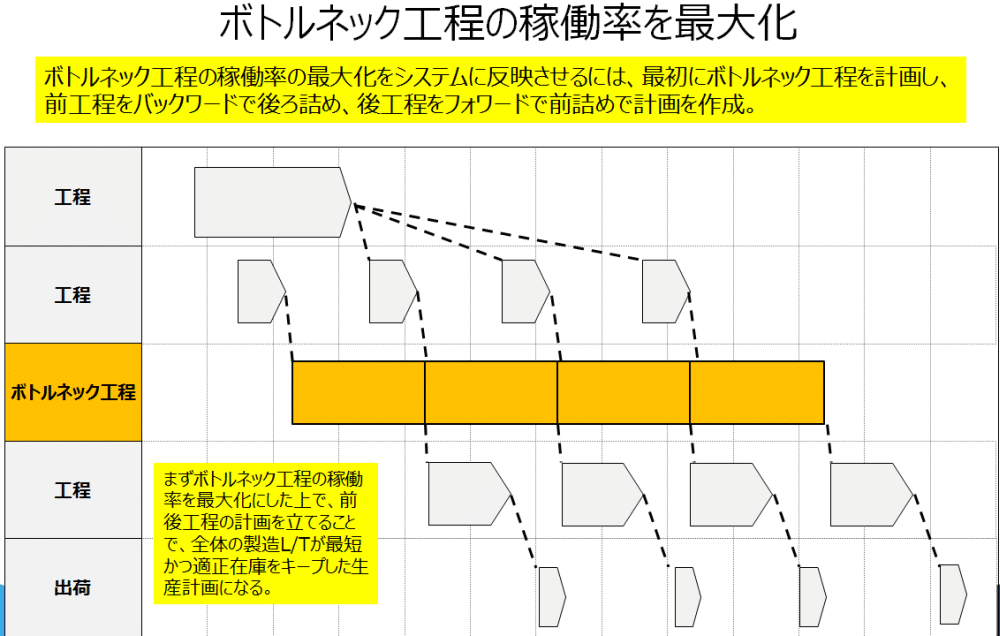
ボトルネック工程の稼働率を最大化するためには、最初にボトルネック工程を計画し、前工程をバックワードで後ろ詰め、後工程をフォワードで前詰めで計画を作成します。
ボトルネック工程の稼働率を最大化した上で、前後工程の計画を立てることで、全体の製造リードタイムが最短かつ適正在庫をキープした生産計画が作成できます。ボトルネック工程のタクトに合わせた生産に必要な材料のみを調達し、ボトルネックに合わせて作ることで前工程で仕掛品在庫が減ります。
時間短縮とボトルネック工程の稼働率最大化による適正在庫が実現されると、これまで在庫として積み上がっていた資材や仕掛品の金額分だけキャッシュがもてることになります。また、購買は工場全体のタクトタイムに合わせた必要なタイミングにまで遅らせることで、さらにキャッシュがもてるようになります。業務改善のプロセスは、キャッシュフロー的効果に結びつきます。
第4章 全体最適を考えたシステム化の事例
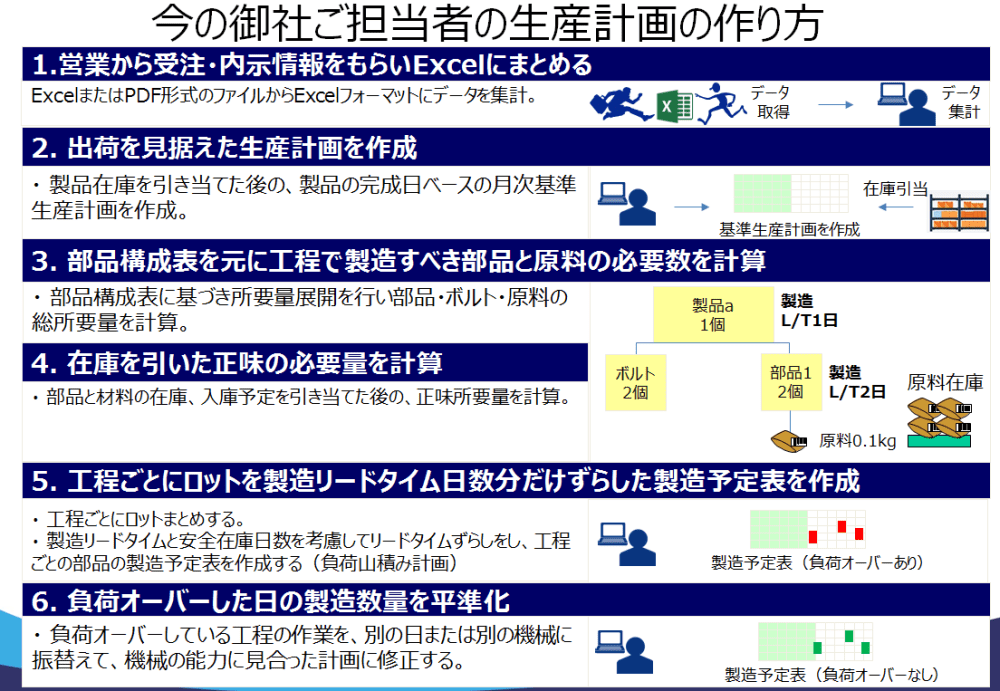
前章までで見てきた「リードタイム削減」と「適正在庫」による全体最適化という方針をシステムに実装した例をご紹介いたします。工場のプランナーの方の生産計画の立て方は、ほぼこのとおりだと思います。
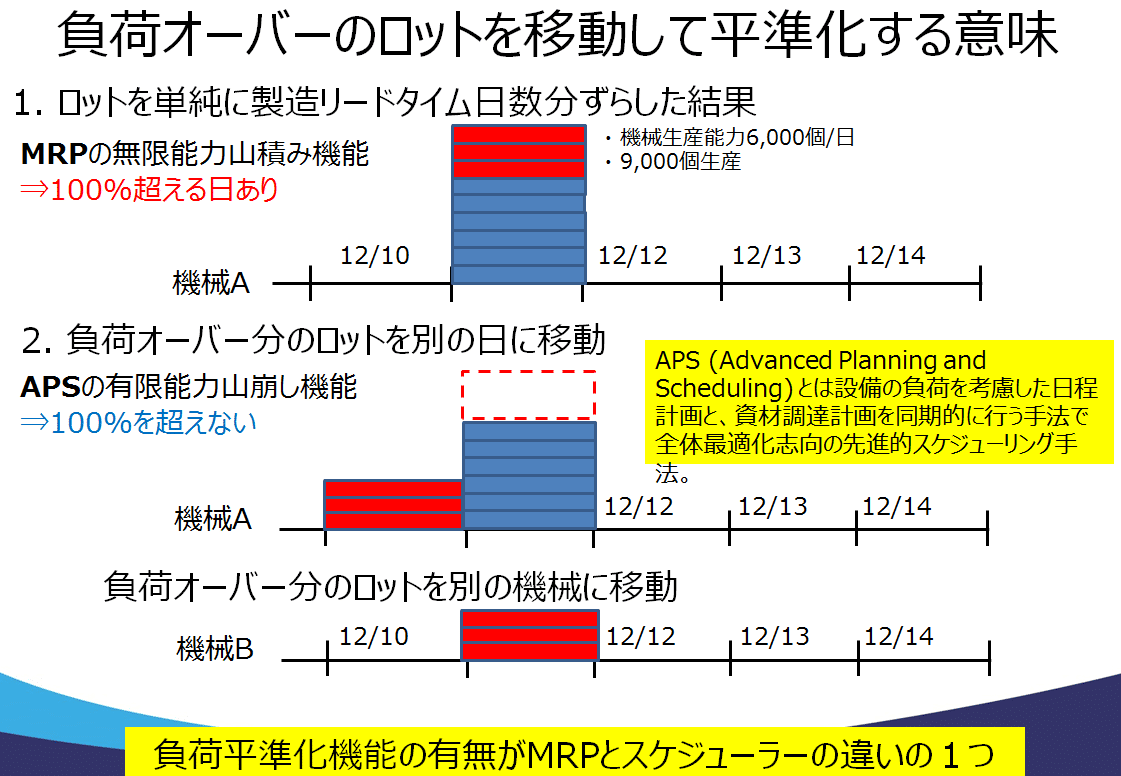
固定リードタイムに従ってリードタイムずらしすることを無限能力山積みといい、機械の能力は無限大という想定なので、日によってはロットが100%以上の山積みになります。そして負荷オーバーしたロットを同じ機械の別の日に移動するか、別の機械の空いている日に移動するかでして、これを自動的に行うのがAPSという機能で、機械の負荷を考慮した生産計画と購買調達計画を同期的に行う全体最適化志向です。
事例:インドネシアでありがちな生産計画の作り方には2つの問題点があります。1つは、顧客のニーズを満たすための出荷を見据えた生産計画であるにもかかわらず、PPIC担当者が製造現場だけを見て自分の裁量で計画を作ってしまい、部分最適化になりがちです。その結果、営業から顧客への状況報告と納期回答に時間がかかり、オーダの数量と納期の変更、特急オーダへの対応に時間がかかるという問題が発生します。
要点:生産計画は顧客ニーズを考慮し、全体最適化を目指して計画を立てることが重要です。
- 営業から顧客への状況報告と納期回答に時間がかかる。
- オーダの数量と納期の変更、特急オーダへの対応に時間がかかる。
2つ目の問題は、工程別に分かれてリードタイムずらしと負荷平準化を行っていることです。前後工程の生産能力や負荷状況を考慮せずに、自工程にとって最適なロットまとめを行い、単純に製造リードタイムずらしした結果を元に負荷平準化を行うと部分最適化になりがちで、その結果として後工程の対応が間に合わず待ち時間と在庫を増やす可能性があります。
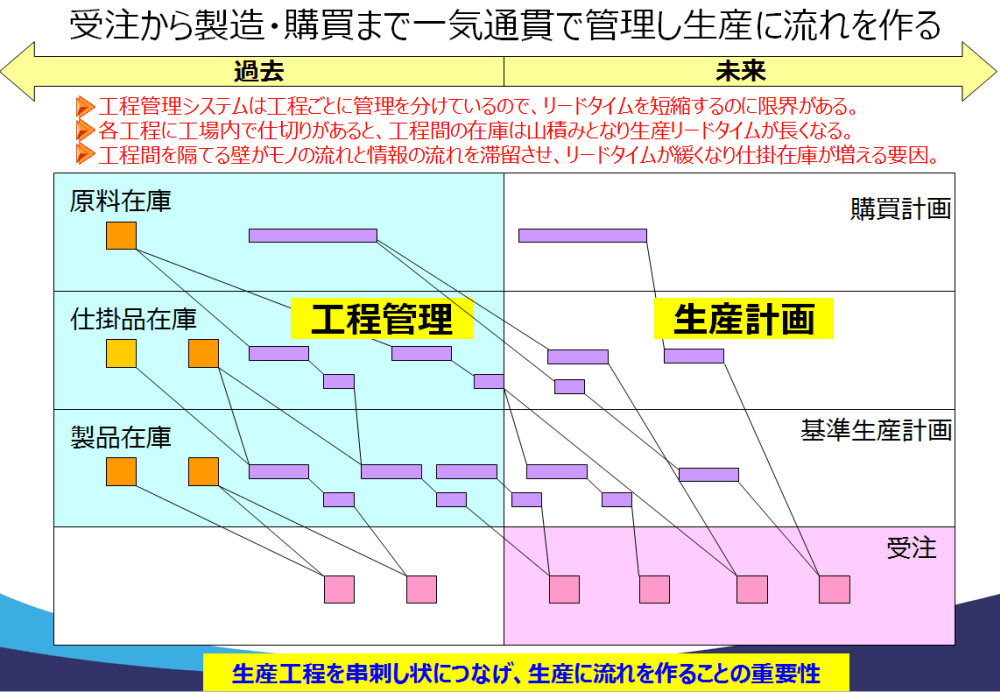
営業からの受注情報とPPC部門の生産計画が紐付けられ、受注から製造、購買までを串刺し状に繋げ見える化することにより、生産に流れを作りリードタイムを短縮し在庫の滞留を防ぐことができます。
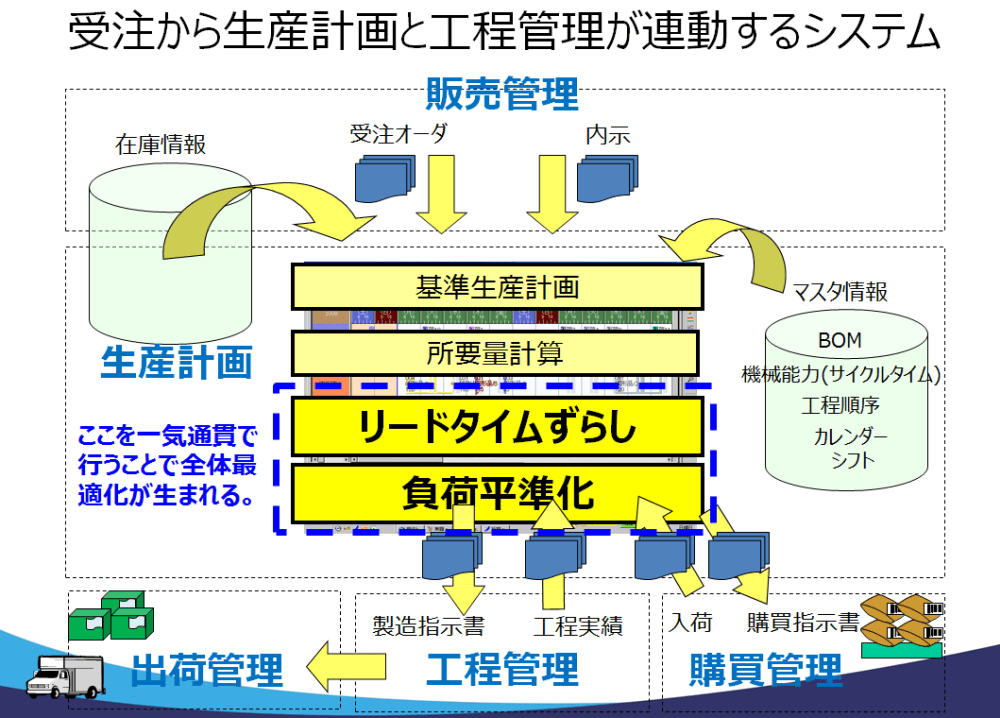
Excelによるマニュアル作業で限界となるのは、基準生産計画を元に前工程の作業日をリードタイムずらしによって設定した後、設備能力からあふれば作業を前倒し、もしくは別の設備に移動する作業であり、これを一気通貫で行うことによって全体最適が生まれます。
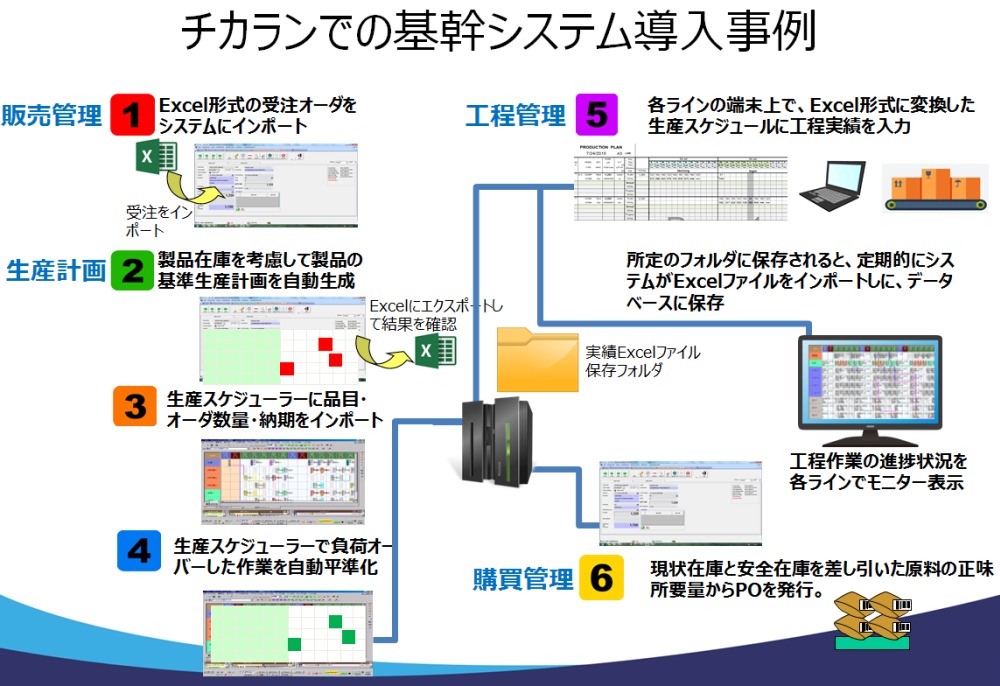
このチカランの工場では営業からの受注情報を元に製品在庫を考慮して製品の基準生産計画を自動作成し、生産スケジューラーAsprovaに品目・オーダ数量・オーダ納期をインポートし、部品展開すると同時にサイクルタイムベースのリードタイムずらしを行い、設備能力からあふれた日の作業の自動平準化を行います。
工程からの実績入力はオペレーターが使い慣れたExcel上で行い、シフト終了後に各ライン端末からサーバー上の所定のフォルダにアップロードされ、システムによってAsprovaの実績データとなるよう加工されます。
よくある質問|インドネシア製造業の課題と解決策
本稿の内容に沿って、繰り返し出る問いを短く整理します。
インドネシアの製造業が直面する主な課題は何ですか?
インドネシアの製造業は、多品種少量化の流れにより、生産計画と工程管理の複雑化が課題となっています。特に、納期の変動や特急オーダーの割り込みによるブルウィップ効果が生産に影響を与えています。これにより、製造リードタイムのばらつきや在庫過多が発生しやすくなっています。
システム化による製造業の改善効果は何ですか?
システム化により、データ入力の効率化と正確性の向上が期待できます。また、情報の見える化・共有化により、現場からの情報が会社の競争力を生み出します。これにより、業務改善が進み、全体の生産効率が向上します。
生産計画の全体最適化に必要な視点は何ですか?
生産計画の全体最適化には、各部門の業務を俯瞰的に見渡し、一気通貫で最適化を行う視点が必要です。特に、ボトルネック工程の稼働率を最大化し、前後工程の計画を立てることで、全体の製造リードタイムを最短化し、適正在庫を維持することが重要です。