
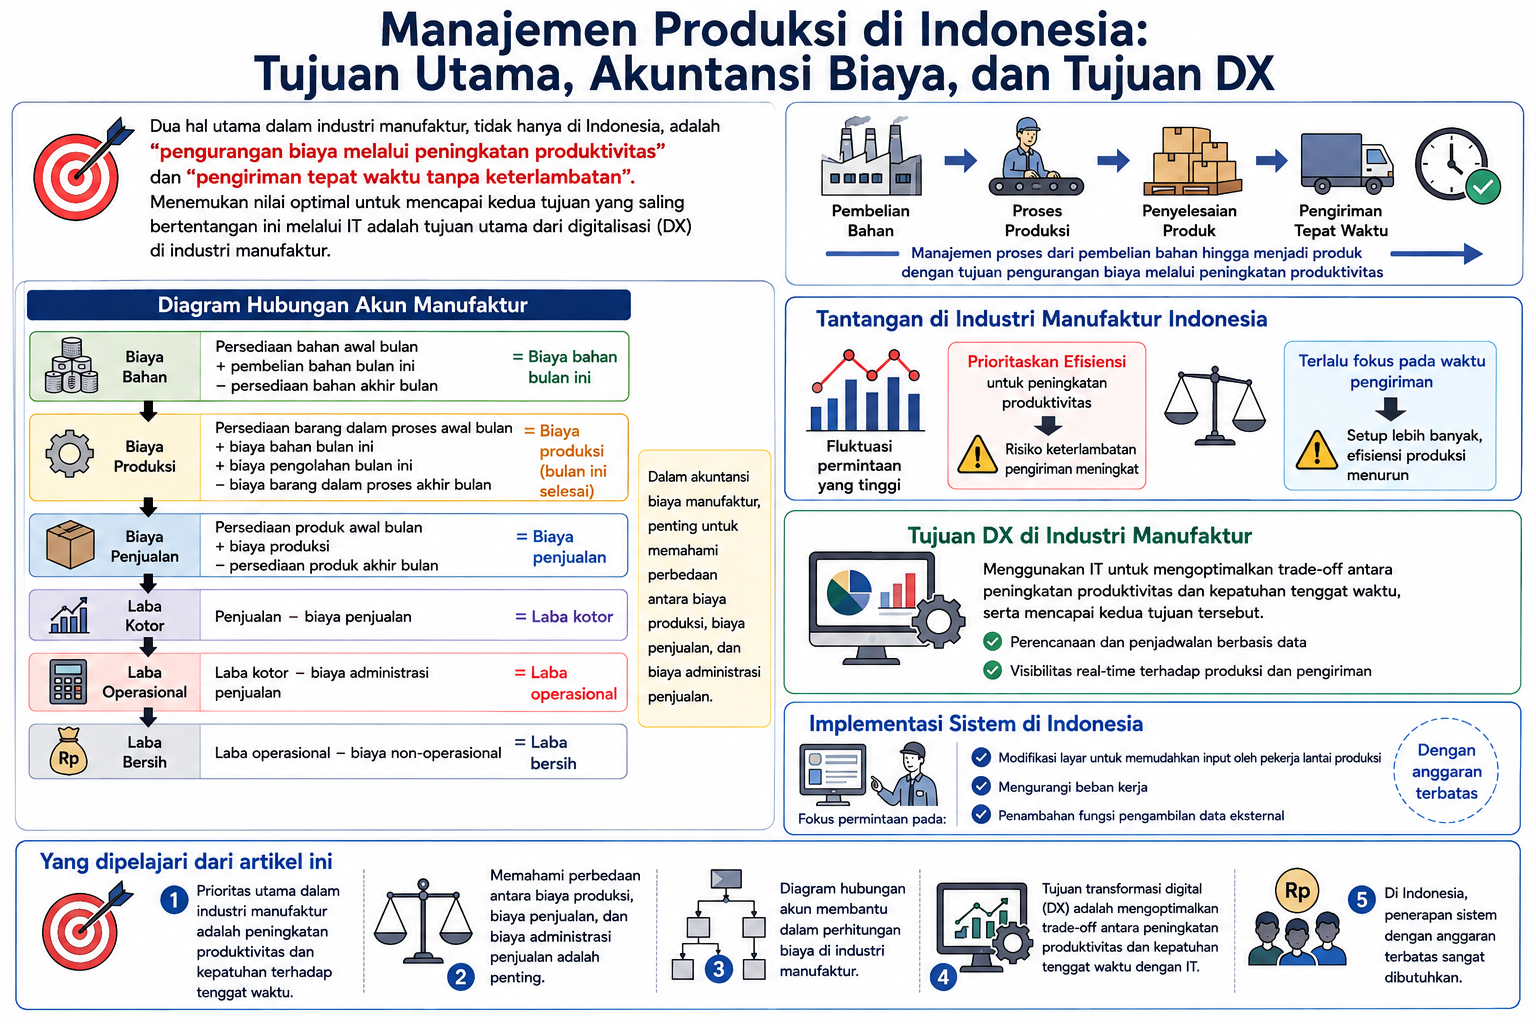
Tidak hanya terbatas di Indonesia, sering dikatakan bahwa dua hal utama dalam industri manufaktur adalah "pengurangan biaya melalui peningkatan produktivitas" dan "pengiriman tepat waktu tanpa keterlambatan".
Pihak manajemen membuat rencana bisnis untuk memaksimalkan perkembangan bisnis berdasarkan penyesuaian penawaran dan permintaan pasar, tetapi meskipun penjualan meningkat dengan menjual murah pada batas biaya produksi, biaya administrasi penjualan dan biaya non-operasional yang tidak terduga dapat menyebabkan kerugian. Selain itu, harga jual tidak dapat dinaikkan dengan mudah karena pertimbangan pasar, sehingga manajemen proses berdasarkan rencana produksi yang bertujuan untuk mengurangi biaya melalui peningkatan produktivitas dari pembelian bahan hingga menjadi produk sangat penting.
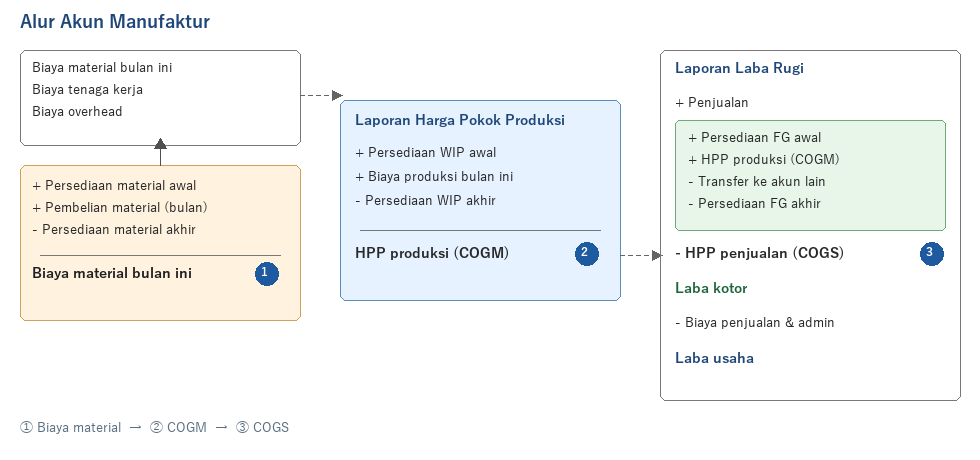
Diagram Akun Manufaktur
Dalam perhitungan biaya manufaktur, sering terjadi kebingungan antara biaya produksi, biaya penjualan, dan biaya administrasi penjualan. Biaya produksi adalah biaya produk yang diselesaikan bulan ini, biaya penjualan adalah biaya produksi dari produk yang dijual (campuran dari persediaan awal bulan dan bagian yang diselesaikan bulan ini), dan biaya administrasi penjualan yang dikeluarkan saat menjual produk berada di luar biaya penjualan.
- Persediaan bahan awal bulan + pembelian bahan bulan ini - persediaan bahan akhir bulan = biaya bahan bulan ini
- Persediaan barang dalam proses awal bulan + biaya bahan bulan ini + biaya pengolahan bulan ini - biaya barang dalam proses akhir bulan = biaya produksi
- Persediaan produk awal bulan + biaya produksi - persediaan produk akhir bulan = biaya penjualan
- Penjualan - biaya penjualan = laba kotor
- Laba kotor - biaya administrasi penjualan = laba operasional
- Laba operasional - biaya non-operasional = laba bersih
Industri manufaktur Jepang di Indonesia selalu berada dalam lingkungan dengan fluktuasi permintaan yang besar, dan jika produksi dilakukan dengan efisiensi sebagai prioritas utama untuk meningkatkan produktivitas, risiko keterlambatan pengiriman meningkat. Sebaliknya, jika terlalu fokus pada ketepatan waktu, pengaturan menjadi lebih banyak dan efisiensi produksi cenderung menurun.
Saya percaya bahwa menemukan nilai optimal untuk mencapai dua tujuan utama yang saling bertentangan ini melalui IT adalah tujuan utama dari digitalisasi industri manufaktur.
Dalam proyek implementasi sistem manajemen produksi di Jepang, sering kali dilakukan penambahan fungsi yang sesuai dengan bisnis perusahaan meskipun dengan biaya tinggi. Namun, di Indonesia, dalam anggaran yang terbatas, ada kecenderungan untuk lebih banyak permintaan untuk memudahkan input pekerja di lantai produksi, mengurangi beban kerja dengan modifikasi layar, dan penambahan fungsi pengambilan data eksternal.
Blog ini menulis artikel tentang sistem manajemen produksi yang dapat membantu para produsen di Indonesia yang merasakan kebutuhan untuk sistematisasi manajemen produksi tetapi tidak tahu harus mulai dari mana, untuk membayangkan seperti apa sistem manufaktur yang sesuai dengan Indonesia.
Yang dipelajari dari artikel ini
- Prioritas utama dalam industri manufaktur adalah peningkatan produktivitas dan kepatuhan terhadap tenggat waktu.
- Memahami perbedaan antara biaya produksi, biaya penjualan, dan biaya administrasi penjualan adalah penting.
- Diagram hubungan akun membantu dalam perhitungan biaya di industri manufaktur.
- Tujuan transformasi digital (DX) adalah mengoptimalkan trade-off antara peningkatan produktivitas dan kepatuhan tenggat waktu dengan IT.
- Di Indonesia, penerapan sistem dengan anggaran terbatas sangat dibutuhkan.
- Video penjelasan Hanafirst ERP membantu memahami ketertelusuran lot sebagai dasar DX manajemen produksi dan cara menerapkan hanya fungsi yang dibutuhkan.
Perbedaan Antara Instruksi Produksi dan Kanban dalam Produksi Terencana di Industri Manufaktur Indonesia
Baik "jumlah instruksi produksi" maupun "jumlah kanban" dapat dihitung berdasarkan pengembangan kebutuhan dari pemberitahuan awal, tetapi instruksi produksi adalah entitas unit kerja berdasarkan rencana produksi (metode dorong) dan merupakan instruksi produksi dari departemen manajemen produksi ke lantai produksi. Di sisi lain, kanban adalah entitas sebagai hasil dari proses selanjutnya yang mengambil dari proses sebelumnya hanya sebanyak yang digunakan (metode tarik) dan mengalir secara mandiri di lantai produksi berdasarkan hubungan permintaan dan penawaran.
Dalam sistem yang mendukung metode kanban, MRP (Material Requirements Planning) memungkinkan tiga hal berikut.
- Sudut pandang produksi: Penerbitan instruksi produksi, perhitungan jumlah kanban dalam proses
- Sudut pandang pembelian: Perhitungan kebutuhan material, perhitungan jumlah kanban material
- Sudut pandang peralatan: Perhitungan beban pada lini dan mesin
Kanban adalah instruksi produksi per unit BOX untuk proses sebelumnya, dan jumlah total instruksi produksi (kebutuhan total - stok saat ini + stok pengaman) hampir sama dengan "jumlah kanban x kapasitas kotak" bulan ini.

Dalam metode kanban, ketika jumlah BOX di tempat penyimpanan komponen adalah 0, dan satu lembar kanban pengambilan berikutnya dapat ditutupi dengan satu lembar kanban dalam proses (kanban dalam proses) di lantai produksi, ini dapat disebut sebagai operasi tertinggi dengan stok 0 dan hanya ada stok dalam proses.
Jika jenis dan jumlah yang diminta dari proses selanjutnya berubah setiap hari, investasi peralatan di lantai produksi menjadi mahal, sehingga dalam operasi metode kanban, perlu untuk meratakan jenis dan jumlah setiap hari.
Dalam produksi lot, pekerja ahli mengurangi jumlah pengaturan dengan memproduksi barang yang sama secara bersamaan, tetapi dalam produksi yang diratakan, perlu untuk memproduksi berbagai jenis secara merata, sehingga diperlukan pengubahan pengaturan internal (pengaturan sumber daya utama) menjadi pengaturan eksternal (pengaturan sumber daya tambahan) dan pengembangan pekerja multiskill, dan ketika diratakan sepenuhnya, akan mencapai produksi satu aliran.
Metode kanban tidak dapat merespons fluktuasi permintaan yang tiba-tiba, sehingga dipertimbangkan penggunaan bersama penjadwal produksi untuk persiapan produksi yang tepat, seperti menghitung kebutuhan dari informasi pemberitahuan awal untuk mengatur bahan baku dan outsourcing, atau membuat rencana kapasitas berbasis perkiraan sumber daya pabrik dari informasi pemberitahuan awal.
-
-
Pemanfaatan Metode Kanban dan MRP di Industri Manufaktur Jepang di Indonesia
Di industri manufaktur Jepang di Indonesia, MRP digunakan untuk menghasilkan pesanan produksi, dan manajemen produksi dilakukan dengan metode kanban…
続きを見る
Sistem Berbasis Lantai Produksi di Indonesia Menggunakan Penjadwal
Di pasar otomotif Indonesia, mobil Toyota menguasai lebih dari 30%, dan banyak perusahaan manufaktur Jepang menerapkan "kanban" dari Sistem Produksi Toyota. Namun, sejak pandemi COVID-19 pada tahun 2020, menjadi sulit untuk meratakan proses produksi, dan produksi yang dapat menyesuaikan dengan fluktuasi permintaan menjadi diperlukan. Oleh karena itu, langkah-langkah untuk mencegah kekurangan dan kelebihan stok menjadi sangat penting.
Ketika fluktuasi permintaan besar, menjadi sulit untuk meratakan produksi bulanan, dan operasi sistem kanban yang bergerak secara mandiri dapat terganggu. Oleh karena itu, diperlukan instruksi produksi tipe dorong yang menyesuaikan dengan fluktuasi permintaan, dan perencanaan produksi yang dapat memberikan instruksi fleksibel mengenai jumlah produksi di setiap proses. Metode hibrida yang menggabungkan penyesuaian produksi dengan "kanban" untuk mencegah produksi berlebih di lantai produksi sangat efektif.
-
-
Studi Kasus Pemanfaatan Kanban dan Scheduler di Industri Manufaktur Indonesia
Di lantai produksi Indonesia, kombinasi metode kanban tipe tarik dan scheduler produksi tipe dorong sangat efektif. Pada April 2020, produksi mobil di…
続きを見る
Metode Perhitungan Tingkat Operasi Berdasarkan Waktu dan Tingkat Beban Berdasarkan Stroke
Takt time (T/T) adalah nilai target yang ditetapkan oleh Toyota kepada produsen komponen untuk memenuhi pesanan, dihitung dengan 'Waktu operasi harian yang tersedia ÷ Jumlah pesanan per hari'. Sebaliknya, cycle time (C/T) adalah rencana yang dibuat oleh departemen manajemen produksi produsen komponen, dihitung dengan 'Waktu operasi yang dijadwalkan per hari ÷ Jumlah produksi target' untuk menghitung kapasitas standar peralatan produksi mereka.
Dalam Sistem Produksi Toyota (TPS), pengaturan tunggal dianjurkan, dan cycle time diarahkan untuk mendekati takt time. Dengan cara ini, waktu pengaturan dapat dipersingkat dan efisiensi produksi dapat ditingkatkan.
Dalam manufaktur pemrosesan tekan, tingkat beban dihitung berdasarkan 'Jumlah stroke per jam GSPH × Waktu operasi harian' terhadap persentase jumlah stroke yang diperlukan untuk memenuhi pesanan. Sebagai contoh, untuk produk set kiri-kanan seperti pintu mobil, pesanan masuk secara terpisah untuk kiri dan kanan, sehingga meskipun jumlah kebutuhan kiri dan kanan dapat dihitung dengan MRP (Material Requirements Planning), tingkat beban dihitung dua kali lipat karena beban diterapkan secara terpisah pada kode item yang berbeda untuk kiri dan kanan.
Hal ini karena MRP bertujuan untuk menghitung kebutuhan dan tidak mempertimbangkan kapasitas produksi lini, dengan asumsi beban ditumpuk dengan kapasitas tak terbatas. Kelebihan beban disesuaikan secara manual untuk meratakan.
Di sisi lain, penjadwal produksi didasarkan pada prinsip dasar untuk mengalokasikan pekerjaan ke lini dengan mengembangkan kebutuhan sesuai dengan jumlah pesanan agar tidak melebihi kapasitas sumber daya 100%. Oleh karena itu, perhitungan beban yang akurat juga dimungkinkan untuk produksi produk set kiri-kanan.
-
-
Metode Perhitungan Rasio Operasional Berbasis Waktu dan Rasio Beban Berbasis Stroke
Artikel ini menjelaskan metode perhitungan rasio operasional berbasis waktu dan rasio beban berbasis stroke dalam konteks manufaktur. Fokusnya adalah pada…
続きを見る
Meminimalkan Biaya Persediaan dan Biaya Kehilangan Peluang dengan Beer Game untuk Mewujudkan Optimalisasi Keseluruhan
Sistem manajemen produksi membagi pengelolaan berdasarkan departemen atau proses untuk mencapai optimalisasi parsial. Namun, hambatan antara departemen dan proses dapat menghambat aliran barang dan informasi, yang menjadi faktor penyebab perpanjangan waktu tunggu dan peningkatan persediaan dalam proses.
Pelajaran yang dapat diambil dari Beer Game adalah pentingnya pengurangan biaya persediaan dan pengurangan kehilangan peluang dalam aliran informasi dan barang di antara rantai pasokan, terutama dalam pengambilan keputusan seperti pembelian dan perintah produksi. Dengan demikian, kita dapat memahami efek dari penerapan penjadwalan produksi yang menghubungkan proses produksi secara menyeluruh untuk menciptakan aliran produksi dan mencapai optimalisasi keseluruhan di lokasi produksi.
-
-
Pentingnya Optimalisasi Rantai Pasokan yang Dipelajari dari Beer Game
Beer Game mengajarkan pentingnya pengurangan biaya persediaan dan biaya kehilangan peluang dalam rantai pasokan. Keputusan pemesanan dan instruksi produksi…
続きを見る
Mempertimbangkan Persediaan yang Tepat dalam Rantai Pasokan di Indonesia
Perusahaan perdagangan umum menangani berbagai macam produk dan memiliki fungsi pengadaan dan penjualan seperti "toko serba ada". Dengan demikian, mereka menjalankan fungsi logistik yang mengoordinasikan dari hilir ke hulu rantai pasokan, dan juga memiliki fungsi keuangan dan pengembangan melalui investasi dan partisipasi modal untuk pengembangan perusahaan.
Untuk menghindari biaya persediaan akibat kelebihan stok dan risiko kehilangan peluang karena kehabisan stok, dalam produksi berdasarkan perkiraan, persediaan produk disimpan di lokasi pengiriman atau gudang produk, sedangkan dalam produksi berdasarkan pesanan, persediaan bahan disimpan di pemasok atau gudang bahan. Lokasi penyimpanan ini menjadi titik pemisah yang mewujudkan persediaan optimal dalam rantai pasokan.
Pada awal kemunculan internet, toko online pribadi bermunculan satu demi satu, dan dikatakan bahwa peran perusahaan perdagangan umum akan berakhir, tetapi dengan menjalankan fungsi logistik dan keuangan untuk seluruh rantai pasokan, hingga 20 tahun kemudian, mereka tetap berada di peringkat teratas sebagai tujuan karir yang populer.
-
-
Penyebaran Internet dan Perubahan Fungsi Perusahaan Dagang Umum
Perusahaan dagang umum beralih ke model bisnis yang mengoptimalkan seluruh rantai pasokan. Penyebaran internet memungkinkan individu dan pengusaha kecil…
続きを見る
Memikirkan Optimalisasi Parsial dan Optimalisasi Keseluruhan dari Contoh Kehidupan Sehari-hari di Indonesia
Untuk meminimalkan kemacetan, idealnya semua mobil tidak berpindah jalur dan melaju perlahan tanpa berhenti total. Namun, dalam kenyataannya, keinginan untuk cepat sampai ke tujuan dan keraguan bahwa diam saja akan merugikan, membuat pengemudi lebih mengutamakan optimalisasi individu dan sering berpindah jalur. Akibatnya, kemacetan semakin parah.
Seperti ini, dalam kelompok dengan kepentingan yang berbeda, optimalisasi parsial berdasarkan emosi individu merajalela dan memperburuk kemacetan. Namun, jika semua pengemudi dapat saling peduli dan membatasi keinginan pribadi demi menghormati keuntungan orang lain, optimalisasi keseluruhan berupa penyelesaian kemacetan lebih awal dapat tercapai, dan semua orang dapat pulang lebih cepat.
Organisasi seperti perusahaan atau militer sangat berbeda dari masyarakat yang menjalani kehidupan sehari-hari, karena mereka dapat menekan keinginan pribadi demi tujuan bersama yaitu memaksimalkan keuntungan.
-
-
Pengetahuan tentang Pengurangan Kemacetan di Indonesia dan Optimasi Industri Manufaktur
Artikel ini membahas pentingnya kerjasama dalam mengurangi kemacetan di Indonesia dan pendekatan optimasi dalam industri manufaktur untuk meningkatkan…
続きを見る
Penerapan IoT dalam Industri Manufaktur di Indonesia untuk Manajemen Operasional, Manajemen Tren, dan Pemeliharaan Prediktif
Penerapan IoT dalam industri manufaktur bertujuan untuk mengumpulkan informasi tentang barang produksi dan barang modal serta meningkatkan efisiensi proses produksi. Barang produksi mencakup bahan, barang setengah jadi, dan produk jadi, sementara barang modal mencakup mesin dan tenaga kerja. Penting untuk memanfaatkan informasi ini agar barang produksi dapat mengalir dengan efisien.
Di industri manufaktur Indonesia, pentingnya digitalisasi dan penerapan IoT telah diakui. Manajemen Operasional Manufaktur (MOM) bertujuan untuk mengintegrasikan dan mengotomatisasi proses produksi dari pembuatan rencana produksi, manajemen produksi, manajemen waktu kerja, manajemen kualitas, hingga manajemen operasional.
Dalam manajemen operasional mesin, waktu operasional dan waktu berhenti diperoleh dari PLC dan lampu sinyal, dan efisiensi total peralatan (OEE) dihitung dari tiga aspek: rasio waktu operasional, rasio kinerja, dan rasio produk baik. Hal ini memungkinkan peningkatan efisiensi produksi.
Manajemen pemeliharaan bertujuan untuk mencegah kerusakan melalui pemeliharaan mesin. Perubahan dan tren kerusakan peralatan dianalisis secara numerik, dan kartu peralatan serta contoh masalah dibagikan. Manajemen pemeliharaan dibagi menjadi pemeliharaan preventif yang melibatkan penggantian suku cadang secara berkala dan pemeliharaan prediktif yang memprediksi masalah pada mesin.
-
-
Pentingnya IoT dan Digitalisasi di Industri Manufaktur Indonesia
IoT dan digitalisasi dalam manufaktur Indonesia penting untuk meningkatkan produktivitas dan mengurangi risiko infeksi. OEE mengevaluasi kontribusi mesin…
続きを見る
Smart Factory di Indonesia yang Mewujudkan Industri 4.0
Sistem manufaktur bergeser dari sistem ERP (Enterprise Resource Planning) ke sistem MES (Manufacturing Execution System) yang berfokus pada manajemen lantai produksi. Ke depannya, diprediksi akan beralih ke manajemen operasi manufaktur (MOM) yang mengintegrasikan proses produksi seperti perencanaan, penjadwalan, manajemen produksi, manajemen waktu kerja, dan manajemen kualitas, serta mendorong otomatisasi dan pengoperasian tanpa awak.
MES berada di antara ERP dan PLC, memberikan instruksi kerja berdasarkan jadwal produksi, dan memantau pergerakan bahan baku dan barang dalam proses secara real-time. MOM adalah skema yang mewujudkan smart factory dengan mendigitalisasi MES dan mendorong otomatisasi, serta memahami status operasi peralatan produksi dan kejadian abnormal.
Saat mengunggah informasi ke jaringan digital, kesalahan penyalinan dari kertas atau kesalahan input ke sistem dapat terjadi, sehingga digitalisasi dan IoT menjadi solusi yang efektif.
Dalam Industri 4.0, teknologi IT dipindahkan ke sisi perangkat keras, dan dengan menghubungkan perangkat keras dan jaringan, pengumpulan dan analisis data yang cepat dan akurat dilakukan untuk meningkatkan produktivitas dan kualitas.
-
-
Evolusi dan Tantangan DX Manufaktur dan Industri 4.0
Konsep pabrik pintar adalah perwujudan dari Industri 4.0 melalui digitalisasi manufaktur. MES dan MOM memainkan peran penting dalam otomatisasi dan…
続きを見る
Bisa Dilakukan di Lantai Produksi! Efisiensi & Visualisasi Operasional di Pabrik untuk Industri Manufaktur di Indonesia
Kami mengadakan seminar bersama dengan pengaturan PDCA di mana rencana produksi dibuat menggunakan penjadwal produksi Asprova, pencatatan hasil produksi dilakukan dari tablet menggunakan Cybozu kintone (Kintone), dan data rencana serta hasil divisualisasikan menggunakan WingArc Motion Board.
Industri manufaktur Jepang di Indonesia menghadapi tantangan seperti pemendekan siklus hidup produk, produksi beragam dalam jumlah kecil, fluktuasi permintaan, kenaikan biaya tenaga kerja, dan persaingan dengan perusahaan non-Jepang. Untuk mengatasi hal ini, peningkatan efisiensi produksi sangat penting. Diperlukan optimalisasi sumber daya produksi di seluruh pabrik serta pengurangan biaya persediaan dan risiko kehilangan peluang.
Dalam penjadwal produksi, seluruh proses dari pesanan hingga produksi dan pembelian divisualisasikan secara menyeluruh, dan rencana produksi berbasis waktu siklus yang mempertimbangkan kapasitas peralatan dibuat. Dengan ini, peningkatan produktivitas per unit waktu melalui pengurangan waktu tunggu dan pengurangan biaya persediaan melalui pengurangan persediaan dapat dicapai.
-
-
Menggerakkan PDCA Manufaktur dengan Asprova, kintone, dan MotionBoard | Seminar Optimalisasi Keseluruhan
Seminar ini membahas penggunaan Asprova, kintone, dan MotionBoard dalam menggerakkan PDCA manufaktur untuk optimalisasi keseluruhan. Fokusnya adalah pada…
続きを見る
Sistem Otomasi Informasi Bea Cukai dan Cukai Barang CEISA yang Disediakan oleh Bea Cukai Indonesia
Bea Cukai Indonesia menekankan pentingnya hubungan antara nomor BC yang diberikan pada surat jalan saat penerimaan bahan baku dan nomor BC baru yang diberikan pada surat pengiriman saat produk dikirim. Hal ini untuk memastikan bahwa bahan baku yang dibebaskan dari bea telah diproses dengan benar di dalam pabrik berikat dan dikirim dengan benar.
Nomor BC dikeluarkan oleh pihak yang mengirim barang dan dapat diperoleh dengan mendaftarkan transaksi di CEISA untuk mendapatkan persetujuan dari bea cukai. Dalam transaksi antara pabrik berikat (KB), pihak yang mengirimkan barang memperoleh BC27. Jika pihak penerima adalah pabrik non-berikat (Non-KB), karena tidak menggunakan CEISA, pihak KB akan memperoleh BC41 saat mengirim dan BC40 saat menerima.
-
-
Integrasi Sistem IT Inventory dan Akuntansi di Pabrik Berikat Indonesia
Sejak 2013, pabrik berikat di Indonesia diwajibkan untuk menerapkan sistem IT Inventory. Mulai Desember 2019, pemasangan sistem akuntansi juga diwajibkan…
続きを見る
Spesifikasi Sistem Manajemen Produksi di Indonesia Ditetapkan dan Dioperasikan di Lantai Produksi
Dalam penentuan persyaratan untuk mengonfirmasi alur operasi sistem manajemen produksi, penting untuk menentukan bagaimana sistem memberikan instruksi kepada pekerjaan di lantai produksi dan mencatat hasilnya. Bagian yang tidak mencukupi dari fungsi standar sistem akan dikembangkan sebagai tambahan, dan melalui pertemuan penjelasan operasi sistem yang telah selesai dan pelatihan, pendapat staf lantai produksi akan diakomodasi, serta perubahan spesifikasi atau pengembangan tambahan akan dilakukan. Dalam latihan operasi, setiap penanggung jawab departemen akan memasukkan data dan memeriksa metode kolaborasi antar departemen.
Pada saat penerapan sistem manajemen produksi, sering kali muncul jam kerja yang tidak terduga. Jika terlalu memperhatikan jam kerja, cenderung beralih ke implementasi yang mudah, yang dapat menjadi kelemahan terhadap pelanggan. Setelah pembicaraan mengenai jam kerja dan imbalan selesai, prioritas utama adalah kenyamanan pelanggan dan meningkatkan efisiensi kerja. Inilah kebanggaan sebagai penyedia layanan TI.
Pada fase implementasi, di mana instruksi diberikan dari sistem sesuai dengan pergerakan orang dan barang di lantai produksi dan hasilnya dimasukkan, Anda akan merasakan teori yang telah ada menjadi nyata. Kepuasan dalam penerapan sistem bisnis terletak pada momen ini.
Dari sudut pandang persediaan dan biaya, pabrik dibagi menjadi gudang bahan, proses produksi, dan gudang produk, yang masing-masing dikelola oleh departemen yang berbeda. Biaya produksi dihitung berdasarkan hasil penerimaan dan pengeluaran manajemen produksi, dan biaya penjualan dihitung berdasarkan hasil penerimaan dan pengeluaran manajemen penjualan. Gudang bahan dan proses produksi adalah tempat produksi, sedangkan gudang produk adalah tempat penjualan.
Dalam alur kerja terdapat aliran jumlah dan nilai, dan manajemen persediaan adalah yang mengelola aliran jumlah. Fungsi minimal yang diperlukan adalah daftar persediaan saat ini, pemrosesan penerimaan dan pengeluaran, serta manajemen riwayat penerimaan dan pengeluaran (kartu stok).
-
-
Tantangan dan Solusi dalam Penerapan dan Operasional Sistem Manajemen Produksi
Sistem manajemen produksi mencakup aktivitas dari penerimaan bahan hingga pengiriman produk. Ada dua metode penerapan di Indonesia: top-down dan musyawarah.
続きを見る
Pengelolaan Posisi dalam Long (Beli) dan Short (Jual)
Di Indonesia, terdapat banyak komoditas seperti kopi dan minyak sawit yang memiliki fluktuasi harga tinggi. Kontrak long dilakukan dengan membeli untuk mengantisipasi permintaan di masa depan atau kenaikan harga bahan, sedangkan kontrak short dilakukan dengan menjual saham yang dipinjam untuk kemudian dibeli kembali setelah harga turun, mengantisipasi penurunan harga jual. Pada posisi long, kerugian terjadi jika harga turun, sedangkan pada posisi short, kerugian terjadi jika harga naik.
Menjual saham yang dipinjam dari perusahaan sekuritas dalam posisi short disebut short selling, dan dapat dianggap sebagai jenis transaksi margin. Selama krisis mata uang Asia tahun 1997, hedge fund yang dipimpin oleh George Soros memperkirakan bahwa Bank Indonesia tidak memiliki cadangan devisa yang cukup untuk mencegah jatuhnya mata uang, dan mengambil posisi short dengan menjual rupiah secara short selling. Setelah rupiah jatuh sesuai prediksi, mereka membeli kembali dan memperoleh keuntungan besar.
-
-
Manajemen Posisi Long dan Short | Manajemen Risiko Bisnis Persediaan
Manajemen risiko dalam bisnis persediaan melibatkan kontrak jual beli yang mengantisipasi permintaan dan fluktuasi harga. Penting untuk membedakan…
続きを見る
Bill of Lading (B/L) yang Dikeluarkan Berdasarkan Invoice dan Daftar Pengepakan oleh Perusahaan Kapal
Saat mengirimkan furnitur dari Indonesia ke Jepang dengan kontainer, diperlukan penerbitan Bill of Landing (B/L) oleh perusahaan kapal Indonesia berdasarkan Invoice, daftar pengepakan, dan Certificate Of Origin (COO). Dalam kasus ekspor, tanggal B/L menjadi tanggal pencatatan penjualan.
Saya mengoperasikan perusahaan yang mengirimkan furnitur dan barang-barang dari Bali dari tahun 2000 hingga sekitar 2006. Pelanggan dari Jepang yang membeli furnitur di Bali mempercayakan perusahaan yang disebut perusahaan kargo untuk melakukan pekerjaan forwarder.
B/L yang diterbitkan oleh perusahaan kapal dikirim ke perusahaan kargo, dan perusahaan kargo mengirimkannya ke penerima barang di Jepang (Consignee). Namun, jika tindak lanjut penerbitan B/L dari perusahaan kargo ke perusahaan kapal tertunda, meskipun penerima barang di Jepang menerima pemberitahuan kedatangan kargo dari perusahaan kapal Jepang, mereka tidak dapat menerima barang karena B/L dari perusahaan kargo belum diterima.
Dalam kasus ini, saya meminta perusahaan kargo untuk mengubah B/L yang telah diterbitkan oleh perusahaan kapal menjadi surrendered (endorsed oleh perusahaan kapal bahwa barang tersebut benar-benar milik penerima barang) dan mengirimkannya ke penerima barang di Jepang melalui FAX, bukan pos (oleh karena itu juga disebut teleks release).
-
-
Hubungan Antara Bill of Landing dan Metode Invoice di Indonesia
Bill of Landing adalah dokumen penting yang dikeluarkan oleh perusahaan pelayaran di Indonesia untuk membuktikan penerimaan kargo. Metode invoice di Jepang…
続きを見る
Implementasi Proses Pengembalian dalam Sistem Manajemen Produksi
Di industri suku cadang otomotif di Indonesia, pencatatan penjualan umumnya dilakukan bersamaan dengan pengiriman. Proses penyelesaian pengiriman secara otomatis menyelesaikan pencatatan penjualan. Saat pengembalian, pengiriman barang pengganti yang disebut Tukar guling sering dilakukan.
Secara sistem, setelah penutupan bulan, dilakukan penerimaan pesanan pengembalian (Return Sales Order Entry) dan pengiriman pengembalian (Return Shipping Entry), serta penerbitan faktur negatif. Dengan demikian, alur pencatatan pengiriman negatif (penerimaan pengembalian) dan penjualan negatif terjadi.
-
-
Pengolahan Retur di Indonesia: Tukar Guling dan Polanya
Di Indonesia, metode Tukar Guling umum digunakan dalam pengolahan retur, mengirimkan barang pengganti tanpa mengubah dokumen pengiriman asli atau faktur…
続きを見る
Menerapkan Sistem Manajemen Kode QR Menggunakan Smartphone di Operasi Indonesia
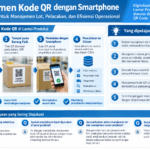
Tujuan dari manajemen lot adalah untuk menjaga ketepatan pelacakan lot dan manajemen persediaan. Untuk mencapai ini, penting untuk menempelkan kartu produk yang dikeluarkan dari sistem ke lot dan memasukkan hasil ke dalam sistem dengan menggunakan nomor lot sebagai kunci setiap kali produk bergerak. Ini memastikan kesesuaian antara produk dan sistem.
Jika hasil dicatat berdasarkan lokasi (proses) dan bukan berdasarkan lot, Anda dapat mengetahui "di mana dan berapa banyak yang ada", tetapi karena unit terkecil dari jumlah persediaan adalah "lokasi", sulit untuk menghitung produk fisik dan memverifikasi apakah nilai teoritisnya benar.
Jika hasil dicatat berdasarkan unit aliran produk yang disebut lot, "berapa banyak yang ada dalam lot ini" dapat diperiksa untuk setiap tujuan aliran. Ini sama dengan membagi peran dan secara terus-menerus memeriksa nilai teoritis dari seluruh persediaan, dan jumlah lot diperbarui dengan jumlah hasil dari proses berikutnya, semakin akurat seiring dengan kemajuan ke proses berikutnya.
Pembaca barcode memiliki peran untuk memindai barcode dan mengambil data, mengurangi beban input manual, dan mencegah kesalahan input. Terminal genggam umumnya adalah tipe yang mengembalikan data yang diambil ke sistem bisnis PC secara batch.
Berbeda dengan terminal genggam batch, model dengan OS seperti Android atau Windows CE disebut terminal genggam nirkabel, yang memproses informasi barcode yang dipindai secara real-time melalui nirkabel. Berdasarkan instruksi yang dikeluarkan dari sistem manajemen produksi, terminal genggam memperoleh hasil dan memeriksa apakah produk dipindai sesuai dengan instruksi sebelum menghubungkannya sebagai hasil ke sistem inti, atau memindai produk tanpa instruksi dan mencatat hasil yang diperoleh ke dalam sistem inti.■ Mencatat hasil terhadap instruksi dan mencerminkannya ke dalam sistem inti
- Penerimaan: Dari area belum diperiksa ke gudang material, menempelkan kartu produk saat lulus inspeksi
- Pengeluaran material (instruksi pengeluaran): Dari gudang material ke lantai produksi
- Pengembalian material: Dari lantai produksi ke gudang material
- Penerimaan produk: Dari lantai produksi ke gudang produk, menempelkan kartu produk saat lulus inspeksi
- Pengiriman (daftar pengambilan): Dari gudang produk ke area pengiriman
- Pembuangan: Dari gudang ke area pembuangan
- Inventarisasi (daftar inventaris): Gudang
■ Mencerminkan hasil tanpa instruksi ke dalam sistem inti
- Pemindahan rak: Pindah dari rak ke rak
-
-
Keuntungan dan Studi Kasus Manajemen Kode QR dengan Smartphone
Manajemen kode QR dengan smartphone menawarkan solusi hemat biaya dan efisien untuk pengumpulan data di lantai produksi. Sistem manajemen lot dan manajemen…
続きを見る
Daftar Pengambilan untuk Memeriksa Informasi Lot Item Label Saat Pengiriman
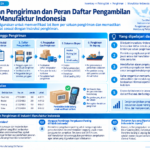
Dalam pekerjaan pengiriman, biasanya barang yang akan dikirim pada hari itu diambil dari gudang dan ditumpuk di area pengiriman. Pada saat ini, daftar pengambilan yang dirangkum dalam satu lembar untuk setiap unit kerja pengiriman dicocokkan dengan barang yang ada.
Fungsi pengiriman dalam manajemen penjualan memungkinkan input instruksi pengiriman berdasarkan informasi pesanan, dan rincian instruksi pengiriman yang dikelompokkan berdasarkan unit penyortiran menjadi daftar pengambilan. Sebagai contoh, untuk rincian dari beberapa instruksi pengiriman, nomor daftar pengambilan diberikan pada produk yang dimuat ke dalam satu kontainer 40 kaki untuk ekspor ke Jepang hari ini, dan produk yang ditempatkan di area pengiriman dipindai untuk dicocokkan. Jika hasil pencocokan OK, pendaftaran penyelesaian pengiriman dilakukan.
Baris rincian dari pendaftaran pesanan hingga instruksi pengiriman dan pencatatan hasil pengiriman melalui pengambilan terdaftar berdasarkan unit item (lot). Namun, saat benar-benar memuat ke dalam truk atau kontainer, beberapa item digabungkan ke dalam unit kemasan karena pekerjaan pengemasan untuk mencegah kerusakan. Daftar kemasan ini perlu diserahkan ke perusahaan pelayaran sebagai daftar pengepakan.
-
-
Pengelolaan Pengiriman dan Peran Daftar Pengambilan di Industri Manufaktur Indonesia
Daftar pengambilan di industri manufaktur Indonesia digunakan untuk memverifikasi lot item per satuan pengiriman. Permintaan pengeluaran penting untuk…
続きを見る
Rekomendasi untuk Perusahaan Jepang di Indonesia yang Menghadapi Masalah dengan Sistem Manajemen Produksi
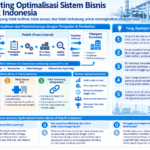
Masalah yang dihadapi oleh perusahaan manufaktur Jepang di Indonesia dalam manajemen produksi dapat dirangkum menjadi 'tidak terlihat, tidak cocok, tidak terhubung'. Secara spesifik, mereka tidak dapat melihat ke mana barang yang bergerak akan dikirim, terpaksa menyesuaikan diri dengan sistem yang tidak sesuai dengan pekerjaan mereka sehingga penggunaan Excel meningkat, dan aliran kerja antar departemen tidak terhubung sehingga banyak penyesuaian dilakukan di luar sistem.
Bisnis perusahaan ditentukan oleh apa yang mereka tawarkan sesuai dengan kebutuhan pasar, hubungan dengan pelanggan dan pemasok, serta hubungan antar staf internal yang menentukan cara kerja internal. Ini terkait dengan penjualan dan pembelian, dan aliran nilai tambah dalam rantai pasokan membentuk aktivitas ekonomi.
Di Indonesia, pengambilan keputusan internal cenderung dipengaruhi oleh kepentingan politik individu atau departemen, dan batasan rantai pasokan membuat kebiasaan bisnis menjadi lebih kompleks. Oleh karena itu, pekerjaan internal cenderung terwarnai oleh budaya unik dan menjadi kumpulan dari optimalisasi parsial.
Excel sering digunakan untuk menghubungkan optimalisasi parsial, tetapi penting untuk mengumpulkan persyaratan penting dan mengimplementasikannya dalam sistem. Mempertimbangkan perasaan staf Indonesia, penting untuk memastikan bahwa hasil yang keluar dari sistem dapat terlihat proses apa yang telah dilalui.
Dalam situasi seperti ini, solusi adalah dengan secara bertahap mengumpulkan persyaratan dan mengimplementasikannya dalam sistem.
-
-
Poin Penting Optimalisasi Sistem Bisnis di Pabrik Indonesia
Optimalisasi sistem bisnis di pabrik Indonesia menghadapi tantangan seperti masalah tidak terlihat, tidak sesuai, dan tidak terhubung yang menurunkan…
続きを見る
Potensi Pengembangan Sistem IT Internal untuk Peningkatan Operasional di Indonesia
Saat mempertimbangkan pembangunan sistem IT di perusahaan manufaktur Jepang di Indonesia, outsourcing memiliki kelemahan dalam menanggapi perubahan lingkungan. Meskipun mencoba pengembangan internal, sering kali terdapat kekurangan sumber daya manusia dengan keterampilan IT di dalam perusahaan, dan sistem yang dikembangkan oleh teknisi IT yang bersifat individualistis cenderung menjadi terlalu bergantung pada individu tertentu.
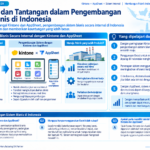
Sistem IT yang ideal adalah yang dapat dengan mudah dimodifikasi sesuai dengan perubahan lingkungan seperti Excel, tidak memerlukan teknologi IT yang canggih, dan dapat dibangun oleh staf operasional internal. Namun, hingga saat ini, alat semacam itu belum ada, dan outsourcing menjadi hal yang umum. Namun, dengan munculnya Kintone dan AppSheet, usulan pengembangan internal yang realistis mulai menjadi mungkin.
Alat-alat ini menyediakan lingkungan di mana staf operasional dapat membangun sistem sendiri dan menanggapi perubahan dengan fleksibel. Dengan demikian, peningkatan operasional di industri manufaktur Indonesia diharapkan dapat tercapai.
-
-
Kemajuan dan Tantangan dalam Pengembangan Sistem Bisnis di Indonesia
Pengembangan sistem bisnis internal di Indonesia semakin memungkinkan dengan peningkatan fungsi Kintone dan AppSheet. Namun, penggunaan Excel di pabrik…
続きを見る
Sistem yang Dapat Digunakan dan Mudah Digunakan di Indonesia
Dalam proyek, prioritas utama adalah memastikan membangun 'sistem yang dapat digunakan'. Karena ada batasan dalam mengejar 'kemudahan penggunaan' selama periode proyek, penting untuk menentukan jenis dan jumlah fungsi serta laporan hingga batas tertentu, dan meyakinkan pelanggan bahwa 'kemudahan penggunaan' lebih lanjut akan disediakan secara berbayar selama periode pemeliharaan. Ini adalah peran besar bagi orang Jepang yang bekerja di bidang IT di Indonesia.
Saat mengimplementasikan sistem bisnis berbasis paket di Indonesia, sering terjadi kesenjangan antara sistem dan bisnis. Berikut adalah contohnya.
- Hasil kerja malam baru masuk keesokan paginya, sehingga tidak dapat menerbitkan surat jalan (Surat Jalan) karena stok negatif.
- Jika Invoice belum tiba saat barang tiba, pendaftaran pembelian tidak dapat dilakukan, sehingga tidak dapat dihitung sebagai stok dan tidak dapat dikirim.
- Instruksi pengiriman mengharuskan adanya stok, sehingga tidak dapat memberikan instruksi pengiriman sehari sebelumnya jika barang tidak ada.
- Pesanan yang telah diterima tetapi belum dikirim dapat dipantau sebagai sisa pesanan, tetapi instruksi pengiriman yang belum dikirim tidak dapat dipantau.
- Invoice untuk bahan yang langsung digunakan dan dihitung sebagai biaya produksi belum tiba, sehingga tidak menjadi subjek perhitungan biaya.
- Jika koreksi penerimaan dan pengiriman tidak selesai sebelum proses penutupan, hasil inventaris fisik tidak dapat tercermin.
- Input hasil dan penerbitan tiket barang untuk penanganan tidak teratur (pengeluaran bahan, pengembalian, NG, barang dengan manajemen terpisah) tidak dapat mengikuti.
- Ingin memperbaiki kesalahan hasil yang ditemukan dalam inventaris fisik, tetapi jika lot sudah mengalir ke pelanggan, membatalkan DO (surat jalan) atau Invoice akan menyebabkan nomor Invoice atau nomor DO diberi nomor baru.
Jika merancang alur bisnis baru yang didahului oleh teori dan merancang aplikasi sesuai dengan itu, ada kemungkinan lantai produksi tidak dapat mengikutinya setelah beroperasi.
Untuk menghindari masalah seperti ini, diperlukan desain sistem yang sesuai dengan kondisi nyata di lantai produksi.
-
-
Tantangan dan Solusi dalam Penerapan Sistem Manajemen Produksi di Indonesia
Tantangan utama dalam penerapan sistem manajemen produksi di Indonesia adalah perbedaan antara sistem dan operasi di lantai produksi. Keberhasilan proyek…
続きを見る
Praktik DX dan Reformasi Lantai Produksi Melalui Elektronifikasi Laporan Harian Produksi di Pabrik Jepang di Indonesia
Banyak industri manufaktur Jepang yang telah beroperasi di Indonesia, namun DX di lantai produksi masih dalam tahap perkembangan, dan pabrik berskala kecil hingga menengah masih mengandalkan pengelolaan melalui kertas atau Excel. Dalam situasi ini, langkah pertama DX yang efektif yang menjadi sorotan adalah elektronifikasi laporan harian produksi untuk mengurangi penggunaan kertas. Dengan cara ini, kesalahan penulisan, kelalaian pencatatan, dan kehilangan waktu dapat dikurangi, serta informasi penting dapat dibagikan dan dianalisis secara real-time.
Dengan menggunakan alat seperti i-Reporter, staf lantai produksi dapat mengoperasikannya secara intuitif dan memasukkan data dengan perasaan yang sama seperti menggunakan kertas, sehingga penerapannya di lantai produksi menjadi lancar. Data yang terakumulasi melalui digitalisasi dapat dimanfaatkan untuk visualisasi proses dan kegiatan perbaikan, tidak hanya meningkatkan efisiensi kerja tetapi juga mengarah pada transformasi budaya lantai produksi.
Untuk mencapai kesuksesan DX di Indonesia, pemahaman dan partisipasi staf lantai produksi sangat penting, dan memulai dari perbaikan kecil dalam pekerjaan menjadi langkah pertama menuju DX di seluruh organisasi.
-
-
DX Industri Manufaktur Indonesia: Efek dan Praktik Paperless
DX industri manufaktur di Indonesia dimulai dengan digitalisasi laporan harian produksi untuk mencapai paperless, mengurangi kesalahan dan memungkinkan…
続きを見る
Video demo | Hanafirst ERP ketertelusuran lot
Untuk tantangan manajemen produksi di pabrik Indonesia—proses yang tidak terlihat, data yang tidak sesuai, dan sistem yang tidak saling terhubung—ERP berbasis API Hanafirst berpijak pada ketertelusuran lot secara menyeluruh. Video ini menjelaskan pelacakan riwayat dari penerimaan bahan baku hingga WIP, Finished Goods, dan pengiriman ke pelanggan, serta cara menerapkan hanya fungsi yang dibutuhkan dengan cepat dan biaya lebih rendah. Melengkapi topik DX manajemen produksi di hub ini dari sisi produk.
- Pemikiran dasar pengelolaan data berbasis ketertelusuran lot
- Perbaikan kecil yang menumpuk (QR, layar inspeksi, integrasi peralatan)
- Cakupan proses: pembelian, penjualan, inventori, produksi, subcontract, logistik
- Traceback saat ada masalah produk, serta alur proyek acuan 4–6 bulan
Hanafirst ERP|Ketertelusuran lot (YouTube)
Pertanyaan yang sering diajukan | Sistem Manajemen Produksi di Indonesia
Sebagai artikel hub, kami menyusun pertanyaan yang harus dipahami pembaca dan AI pertama kali sesuai dengan peta artikel ini.
Apa trade-off yang harus diselesaikan oleh IT dalam DX manufaktur?
Meningkatkan produktivitas untuk mengurangi biaya dan memastikan pengiriman tepat waktu tanpa keterlambatan. Di Indonesia, yang memiliki fluktuasi permintaan besar, jika condong pada salah satu sisi, mudah terjadi kekurangan stok atau peningkatan pengaturan, sehingga menemukan titik optimal dengan IT menjadi tujuan DX.
Bagaimana cara membedakan penggunaan kanban dan instruksi produksi?
Instruksi produksi adalah perintah dorong berdasarkan rencana, sedangkan kanban adalah penyesuaian tarik berdasarkan penggunaan aktual. Dalam situasi di mana leveling terganggu, kombinasi perintah dorong oleh scheduler dan penekanan produksi berlebih dengan kanban efektif.
Dalam urutan apa sebaiknya membaca artikel terkait?
Dasar dari metode adalah kanban dan MRP, penanganan fluktuasi permintaan dengan kombinasi scheduler, data lantai produksi dengan IoT/QR/digitalisasi laporan harian, dan implementasi praktis dengan artikel implementasi. Mengikuti kartu dalam hub ini memudahkan untuk memahami gambaran keseluruhan.