


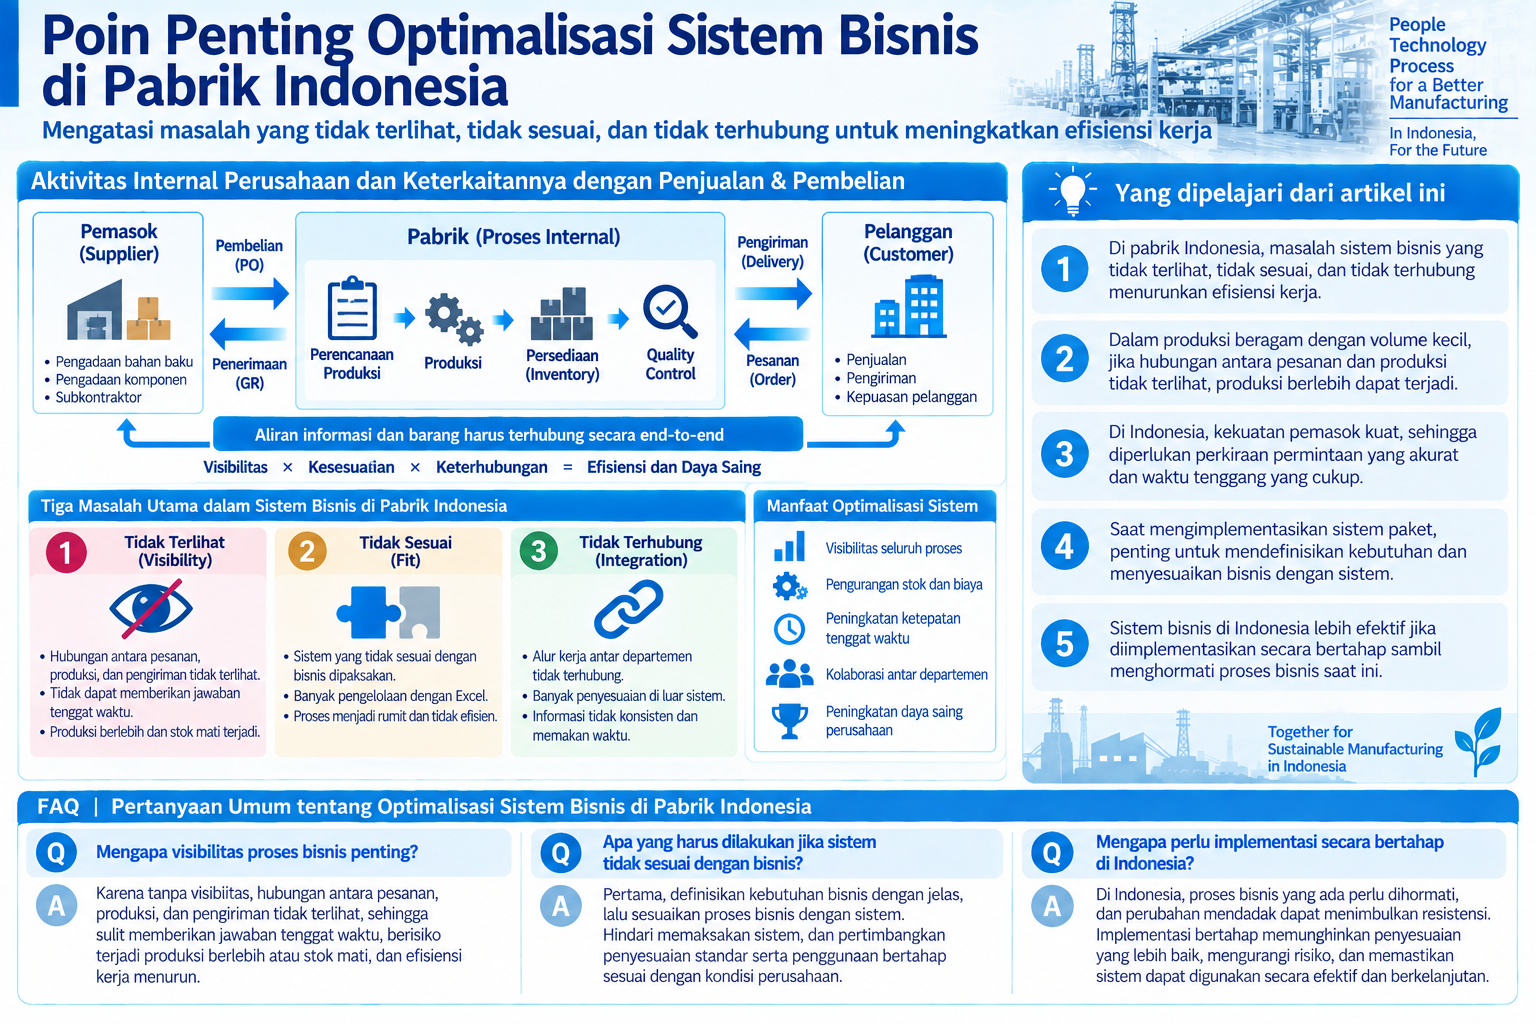
Aktivitas internal perusahaan merupakan elemen penting yang terhubung dengan penjualan dan pembelian. Jika ada masalah seperti tidak terlihat, tidak sesuai, atau tidak terhubung, efisiensi kerja menurun dan kesadaran biaya penjualan karyawan juga menurun.
-
-
Sistem Manajemen Produksi di Indonesia
Prioritas utama dalam industri manufaktur adalah peningkatan produktivitas dan kepatuhan terhadap tenggat waktu. Memahami perbedaan antara biaya produksi,…
続きを見る
Yang dipelajari dari artikel ini
- Di pabrik Indonesia, masalah sistem bisnis yang tidak terlihat, tidak sesuai, dan tidak terhubung menurunkan efisiensi kerja.
- Dalam produksi beragam dengan volume kecil, jika hubungan antara pesanan dan produksi tidak terlihat, produksi berlebih dapat terjadi.
- Di Indonesia, kekuatan pemasok kuat, sehingga diperlukan perkiraan permintaan yang akurat dan waktu tenggang yang cukup.
- Saat mengimplementasikan sistem paket, penting untuk mendefinisikan kebutuhan dan menyesuaikan bisnis dengan sistem.
- Sistem bisnis di Indonesia lebih efektif jika diimplementasikan secara bertahap sambil menghormati proses bisnis saat ini.
Faktor Apa yang Mempengaruhi Cara Kerja Internal Pabrik di Indonesia
Setelah bertahun-tahun terlibat dalam sistem bisnis di Indonesia, masalah sistem bisnis yang muncul dalam percakapan dengan pelanggan perusahaan Jepang dapat diringkas menjadi tiga poin utama berikut.
- Tidak terlihat hubungan antara aliran barang dalam proses bisnis dengan pengiriman.
- Jika sistem yang tidak sesuai dengan bisnis dipaksakan, banyak pengelolaan dengan Excel yang terlibat.
- Alur kerja antar departemen tidak terhubung, menyebabkan banyak penyesuaian di luar sistem.
Aktivitas internal perusahaan terhubung dengan penjualan (pengiriman) dan pembelian. Tiga masalah tidak terlihat, tidak sesuai, dan tidak terhubung ini menyebabkan efisiensi kerja menurun dan kesadaran biaya penjualan karyawan juga menurun. Cara kerja internal perusahaan ditentukan oleh apa yang ditawarkan bisnis terhadap kebutuhan pasar, bagaimana berhubungan dengan pelanggan dan pemasok untuk bisnis tersebut, serta bagaimana staf internal berhubungan satu sama lain. Contoh konkret adalah sebagai berikut.
- Ketika jumlah pelanggan meningkat dan ukuran pesanan menjadi lebih kecil, produksi di lantai produksi tidak terlihat untuk pesanan mana, sehingga tidak dapat memberikan jawaban tenggat waktu.
- Ketika siklus hidup produk menjadi lebih pendek dan perkiraan permintaan menjadi sulit, jika tidak memesan dan memproduksi hanya sesuai kebutuhan, akan terjadi stok mati.
- Jika persediaan terlalu sedikit, produksi berhenti dan produktivitas menurun, menyebabkan keterlambatan tenggat waktu.
- Dalam produksi beragam dengan volume kecil, jika aliran pesanan tidak terlihat, produksi berlebih terjadi untuk meningkatkan tingkat operasi dengan menambah jalur produksi bersama.
- Di Indonesia, kekuatan pemasok dan subkontraktor kuat, sehingga perlu memesan dengan waktu tenggang yang cukup berdasarkan perkiraan permintaan yang akurat.
- Di Indonesia, tingkat pengadaan lokal rendah, dan kekurangan bahan impor bisa menjadi fatal.
Sistem bisnis harus didefinisikan berdasarkan cara kerja internal perusahaan, dan mengubah cara kerja internal yang sudah ditentukan untuk disistematisasi bisa disebut standarisasi, tetapi juga bisa menjadi perubahan yang tidak konsisten.
Kegiatan Ekonomi Dilakukan di Rantai Pasokan
Dalam industri manufaktur, bahan baku dibeli, diproses, dan dijual dengan nilai tambah. Dalam industri jasa, layanan diberikan sesuai permintaan pelanggan, menghasilkan nilai tambah. Saat membeli barang, ada pemasok di hulu, dan saat menjual, ada pelanggan atau konsumen di hilir. Aliran ini disebut rantai pasokan.
Aliran barang atau jasa di rantai pasokan adalah esensi dari kegiatan ekonomi, dan hanya menyedot uang tanpa menghasilkan nilai tambah bukanlah kegiatan ekonomi. Kegiatan ekonomi tidak selesai hanya dengan perusahaan sendiri, tetapi didasarkan pada janji dan pencapaian dengan pemasok, pelanggan, dan konsumen. Kegiatan ini dievaluasi berdasarkan "keandalan" dalam memenuhi tenggat waktu, kualitas, dan kuantitas, "fleksibilitas" dalam menanggapi fluktuasi permintaan, dan "responsivitas" dalam memperpendek tenggat waktu.
Untuk memperkuat hubungan dengan mitra bisnis dan pelanggan, alur kerja yang dioptimalkan disebut Prosedur Operasi Standar (Standard Operation Procedure = SOP). Dengan mendapatkan sertifikasi ISO, kepercayaan di rantai pasokan dibangun.
Contoh: Di pabrik Jepang di Indonesia, upaya dilakukan untuk meningkatkan keandalan dan fleksibilitas dengan memanfaatkan rantai pasokan lokal.
Poin: Meningkatkan keandalan, fleksibilitas, dan responsivitas di rantai pasokan berkontribusi pada keberhasilan kegiatan ekonomi.
Cara Kerja Ditentukan dalam Hubungan dengan Pemasok dan Mitra di Rantai Pasokan
Secara umum, ada dua cara utama untuk mengimplementasikan sistem bisnis pada perusahaan yang melakukan kegiatan ekonomi di rantai pasokan, baik di Jepang maupun Indonesia.
- Sistematisasi dengan asumsi bahwa alur kerja paket sistem disesuaikan dengan bisnis perusahaan.
- Sistematisasi sesuai dengan alur kerja unik perusahaan.
Pada tahun 2019, menstandarkan bisnis perusahaan dengan menyesuaikan bisnis dengan alur kerja paket sistem yang mengumpulkan pengetahuan dari produsen pengembang adalah arus utama. Namun, seringkali terlihat situasi di mana "sistem berjalan tetapi tidak dapat memberikan biaya-manfaat".
- Sistem hanya digunakan untuk mengelola master dan persediaan dari fungsi paket sistem.
- Meskipun diimplementasikan dengan asumsi bahwa bisnis disesuaikan dengan alur standar, kustomisasi setengah hati dilakukan karena tekanan dari suara lantai produksi.
Penerapan paket sistem melibatkan tiga fase: definisi kebutuhan, implementasi (pengembangan), dan penyebaran ke lantai produksi (pelatihan). Jika bisnis disesuaikan dengan paket sistem, implementasi diminimalkan, dan fase definisi kebutuhan berfokus pada "bagaimana menyesuaikan bisnis dengan spesifikasi paket". Penyesuaian dapat dilakukan dalam kondisi berikut.
- Jumlah batch produksi per hari atau jumlah penerbitan P/O sedikit, sehingga jumlah transaksi sedikit.
- ⇒ Beban input sistem kecil.
- ⇒ Waktu yang cukup untuk pelatihan tersedia.
- ⇒ Akurasi persediaan sistem tinggi, dan usaha penyesuaian persediaan sedikit.
- Operasi jelas untuk memesan ke pemasok setelah memesan atau mengirimkan setelah menerima pesanan dari pelanggan.
- ⇒ Pentingnya manajemen pesanan yang tersisa diakui, sehingga tidak menjadi operasi hanya untuk persediaan.
- Jumlah pemasok dan pelanggan sedikit.
- ⇒ Jenis format data sedikit, dan beban pengambilan kecil.
Ini karena cara kerja internal perusahaan ditentukan dalam hubungan dengan pemasok dan mitra di rantai pasokan, sehingga sulit untuk menyesuaikan bisnis internal dengan sistem jika tidak sesuai dengan kondisi di atas. Jika sulit menyesuaikan bisnis internal dengan paket, pengembangan implementasi sistem dilakukan berdasarkan definisi kebutuhan, dan selama penyebaran ke lantai produksi, spesifikasi disesuaikan dengan memasukkan kebutuhan yang tidak terjangkau dalam definisi kebutuhan.
Budaya Excel yang Berkembang dalam Sistemisasi Bisnis Internal di Indonesia
Alur kerja standar yang diimplementasikan dalam perangkat lunak paket besar seperti SAP atau Microsoft Dynamics adalah akumulasi pengetahuan bertahun-tahun dari vendor paket. Dikatakan bahwa ada yang salah jika ada cara kerja yang tidak sesuai dengan ini, dan pengguna harus menyesuaikan bisnis dengan alur sistem sebagai jalan tercepat untuk meningkatkan efisiensi kerja, yang merupakan pemikiran umum saat mempertimbangkan penerapan sistem bisnis di Jepang.
Ini adalah salah satu pilihan yang efektif dalam lingkungan di mana barang antara pelanggan dan pemasok di rantai pasokan mengalir lancar sesuai kontrak, semua informasi terkait transaksi tercermin dalam sistem, dan keputusan perusahaan dapat diwujudkan dengan menganalisis informasi yang terakumulasi dalam sistem.
Namun, di lingkungan seperti Indonesia, di mana keputusan internal dapat dipaksakan oleh niat politik individu atau departemen, dan batasan rantai pasokan menyebabkan kebiasaan perdagangan dengan pelanggan, pemasok, dan subkontraktor menjadi kompleks, cara kerja internal perusahaan menjadi terwarnai oleh budaya unik. Hasil dari pencarian cara yang paling mudah bagi masing-masing pihak terkait, menjadi kumpulan optimalisasi parsial.
Excel dihargai sebagai perekat untuk menghubungkan optimalisasi parsial ini, dan meskipun terlihat tambal sulam dengan Excel dalam keseluruhan aktivitas internal perusahaan, hasilnya adalah upaya untuk mencapai optimalisasi keseluruhan.
Jika ingin mensistematisasi cara kerja perusahaan Jepang di Indonesia seperti ini, lebih masuk akal untuk mengumpulkan kebutuhan yang benar-benar diperlukan dari cara kerja yang dihubungkan dan ditambal dengan Excel, dan mengimplementasikan sistem yang disesuaikan dengan bisnis.
Jika lingkungan memungkinkan barang mengalir lancar di rantai pasokan dan semua informasi terkait transaksi tercermin dalam sistem, penerapan perangkat lunak paket besar mungkin merupakan praktik terbaik, tetapi dalam lingkungan seperti Indonesia, lebih baik mengumpulkan kebutuhan secara teliti dan mengimplementasikannya dalam sistem, yang pada akhirnya menghasilkan hasil perbaikan yang terlihat.
- Efisiensi kerja meningkat dengan menggunakan sistem yang disesuaikan untuk bisnis internal yang tidak dapat diakomodasi oleh perangkat lunak paket umum.
- Perubahan rencana dapat dilakukan dalam waktu singkat terhadap perubahan tenggat waktu atau jumlah pesanan, sehingga rencana dapat dipertahankan dengan akurasi tinggi.
- Manajemen hasil proses terlihat di layar monitor besar di lantai produksi.
- Manajemen masuk dan keluar gudang dilakukan dengan terminal genggam, sehingga dapat terhubung otomatis dengan sistem manajemen persediaan dengan mudah.
- Dengan menempelkan tiket barang dengan nomor pesanan pada lot yang mengalir di lantai produksi, hubungan antara barang dan persediaan sistem terlihat.
- Pembuatan rencana produksi bulanan yang memakan waktu seminggu dapat diselesaikan dalam 3 jam.
- Dengan menghubungkan pesanan dan pembelian, bahan baku yang diperlukan bulan ini menjadi jelas, dan tidak ada lagi penghentian jalur produksi karena kehabisan stok.
- Rencana produksi yang rumit seperti pengelompokan warna pesanan, pengelompokan spesifikasi, dan pengelompokan hari dalam seminggu yang tidak dapat dibuat dengan Excel dapat dibuat dalam waktu singkat.
- Dengan meningkatnya akurasi perkiraan permintaan, produksi berlebih dihilangkan dan persediaan dalam proses berkurang.
Dengan demikian, di Indonesia, ada potensi besar untuk meningkatkan efisiensi kerja internal perusahaan dengan mengembangkan dan mengimplementasikan sistem yang disesuaikan dengan bisnis.
Alasan Mempertimbangkan Penerapan Sistem Manajemen Produksi di Indonesia
Pentingnya pabrik di Indonesia meningkat, dan pengelolaan informasi yang akurat dan cepat serta pemanfaatan yang efektif menjadi kebutuhan. Hal ini menyebabkan investasi sistem dipertimbangkan, dengan latar belakang permintaan dari kantor pusat di Jepang dan kebutuhan di perusahaan lokal Indonesia.
- Ingin mengurangi beban operasional dengan menyatukan seluruh perusahaan.
- Ingin memantau data dari Jepang.
- Ingin menghubungkan data dengan sistem di Jepang.
- Ingin menyamakan dengan aturan Jepang (metode evaluasi persediaan, item tampilan laporan, dll.).
- Akurasi data rendah.
- Input data lambat.
- Beban input data tinggi.
- Data (laporan) yang diperlukan kurang.
- Data yang dimasukkan tidak dimanfaatkan secara efektif.
Masalah Saat Penerapan Sistem yang Dipimpin Jepang dan Indonesia
Penerapan sistem yang dipimpin Jepang sering dilakukan di perusahaan besar dengan permintaan dari kantor pusat Jepang. Sistem yang sama dengan pabrik di Jepang diterapkan dengan dukungan departemen sistem informasi kantor pusat, tetapi masalah seperti tidak dapat menggunakan sistem mahal, tidak digunakan setelah pengimplementasi dari kantor pusat kembali ke Jepang, tidak dapat memastikan akurasi informasi, dan tidak dapat melakukan pemeliharaan master sering terjadi.
Di sisi lain, penerapan sistem yang dipimpin Indonesia sering terlihat di perusahaan skala menengah dan kecil, di mana sistem dipilih secara mandiri oleh pabrik di Indonesia. Tidak semua aktivitas bisnis disatukan dalam satu sistem, dan seringkali beberapa bagian masih dikelola dengan EXCEL. Dalam kasus ini, sering terjadi input ganda, tidak ada hubungan antara aktivitas bisnis dalam sistem, dan sistem bergantung pada individu.
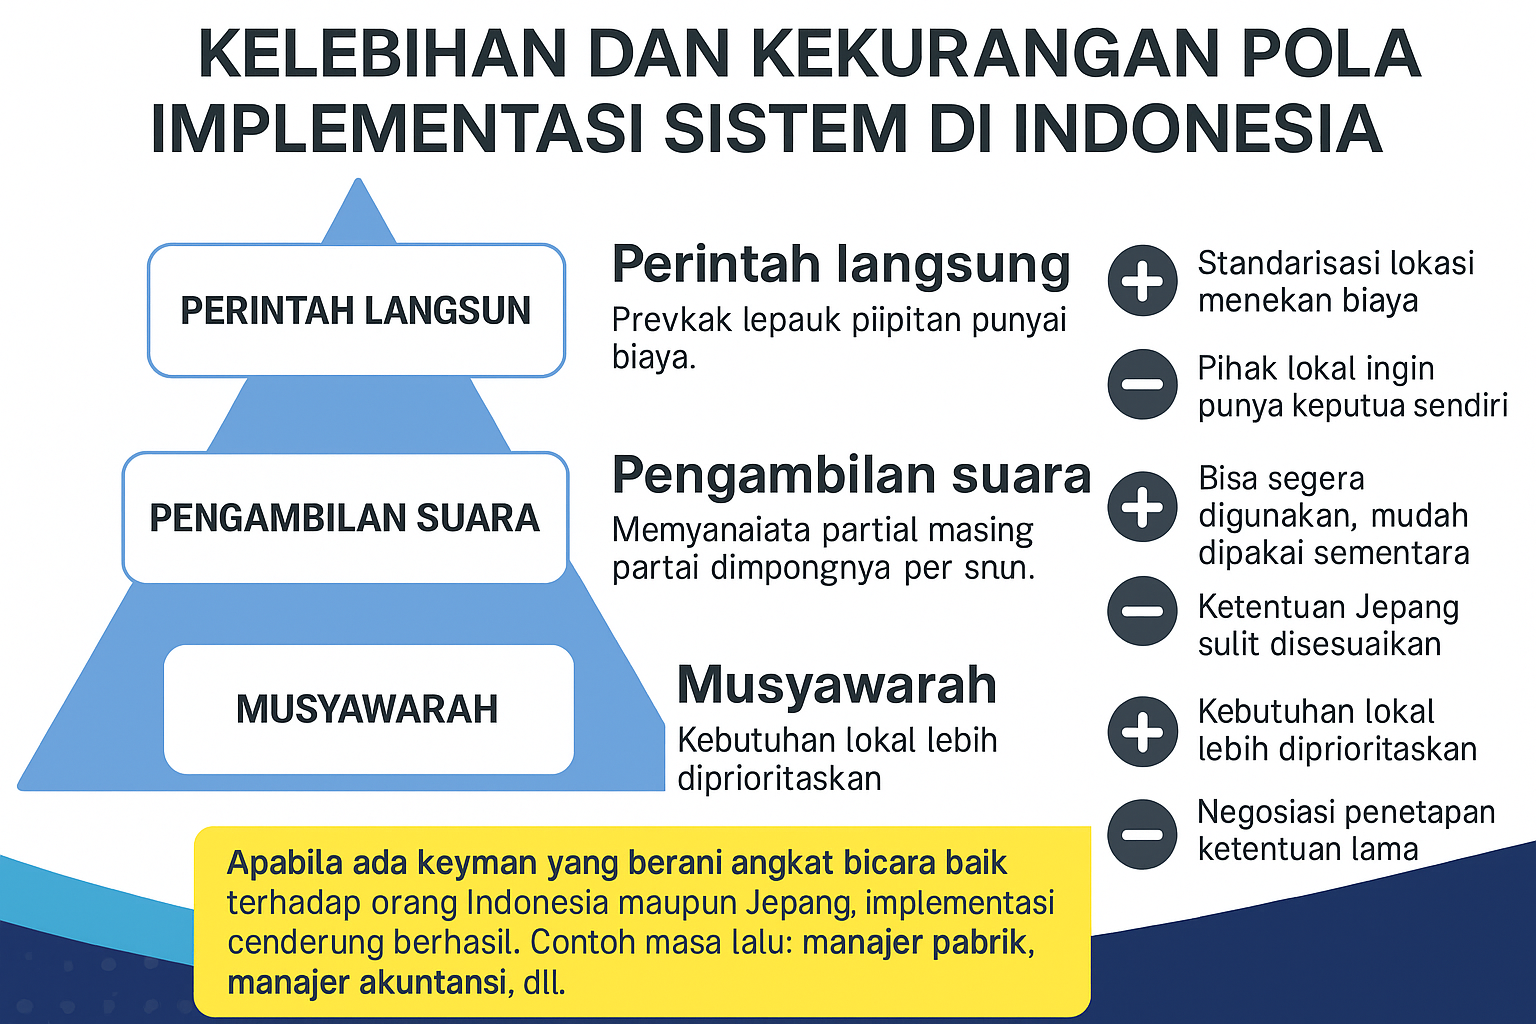
Pada awal penerapan sistem, ada fase definisi kebutuhan di mana aktivitas bisnis saat ini ditinjau dan bagaimana menerapkannya dalam sistem ditentukan. Di Indonesia, ini terbagi menjadi tiga pola besar. Pola yang sepenuhnya dipimpin kantor pusat adalah Perintah langsung (perintah langsung dari atasan), di mana spesifikasi dari kantor pusat Jepang diterapkan di Indonesia.
Pola pengambilan suara lokal adalah Pengambilan suara (pengambilan suara) yang menjadi dasar, di mana hubungan kekuatan antar departemen mempengaruhi spesifikasi sistem, sehingga kunci utama yang menjadi peran penyesuaian lokal penting. Pola musyawarah adalah musyawarah berbasis diskusi, di mana diskusi dilakukan hingga semua pihak sepakat.
Hal yang Perlu Dipertimbangkan Saat Penerapan Sistem Manajemen Produksi di Indonesia
Tiga pilar manajemen Jepang yang terkenal di dunia pada tahun 1990-an, yaitu pekerjaan seumur hidup, senioritas, dan serikat pekerja perusahaan, kini terasa seperti masa lalu di tengah lingkungan bisnis yang ketat dengan kebangkitan China dan negara-negara Asia lainnya.
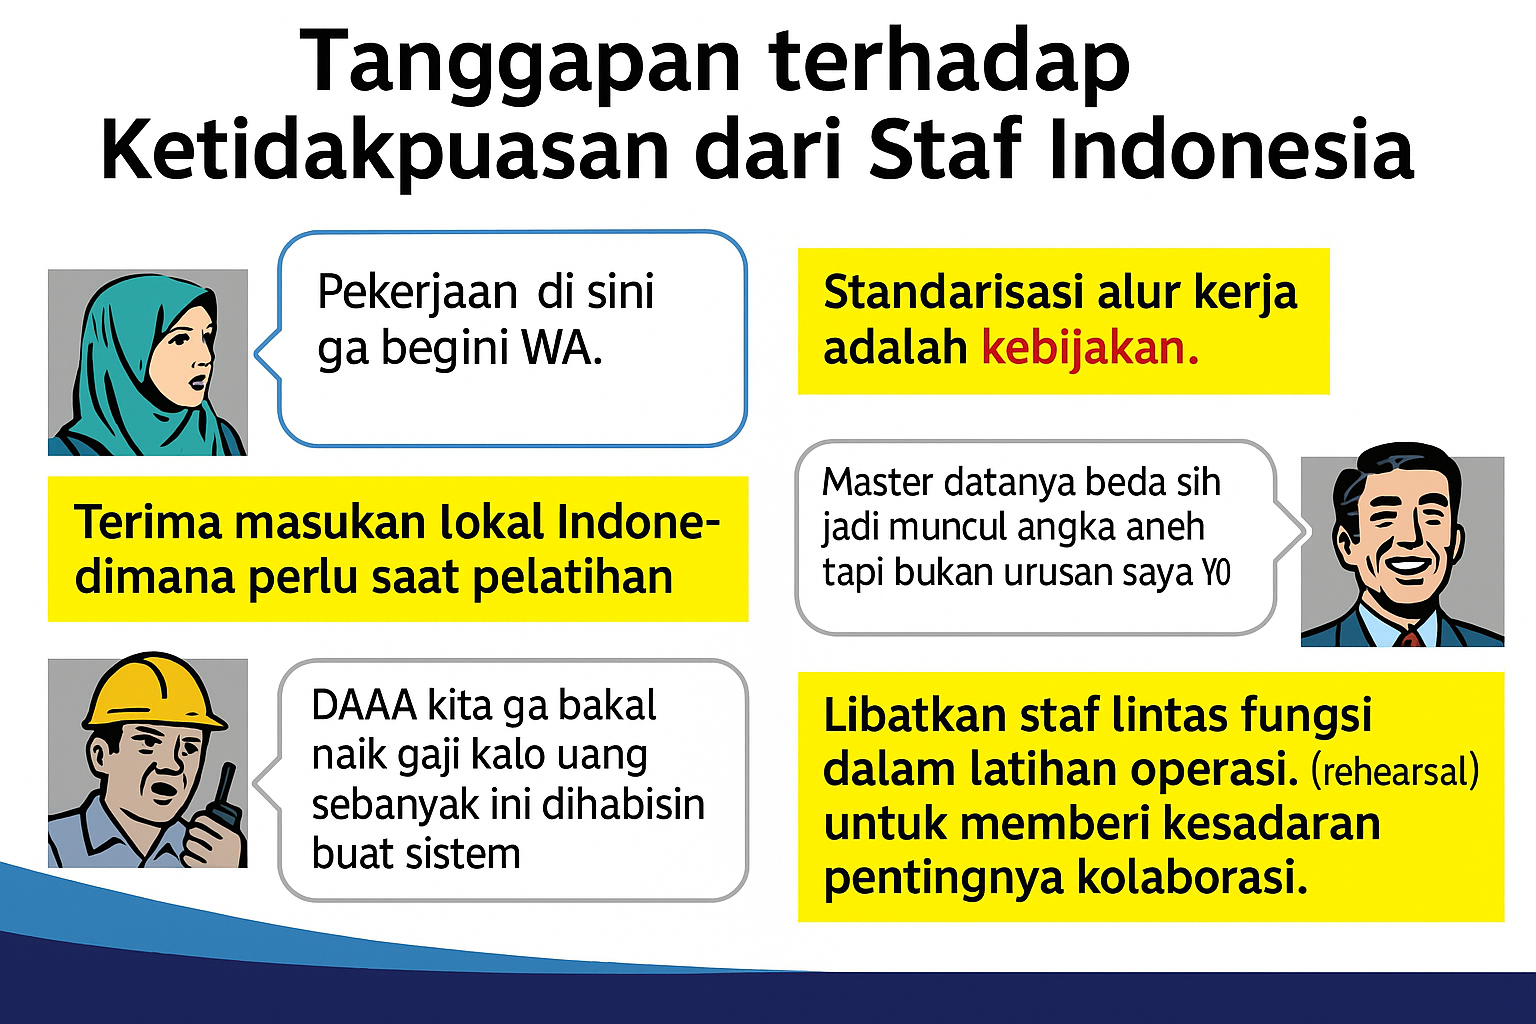
Namun, "aun no kokyu" (komunikasi tanpa kata) yang masih ada di perusahaan Jepang menjadi hambatan dalam komunikasi dengan pekerja kantor Indonesia yang terbiasa dengan instruksi berdasarkan deskripsi pekerjaan yang jelas ala Amerika.
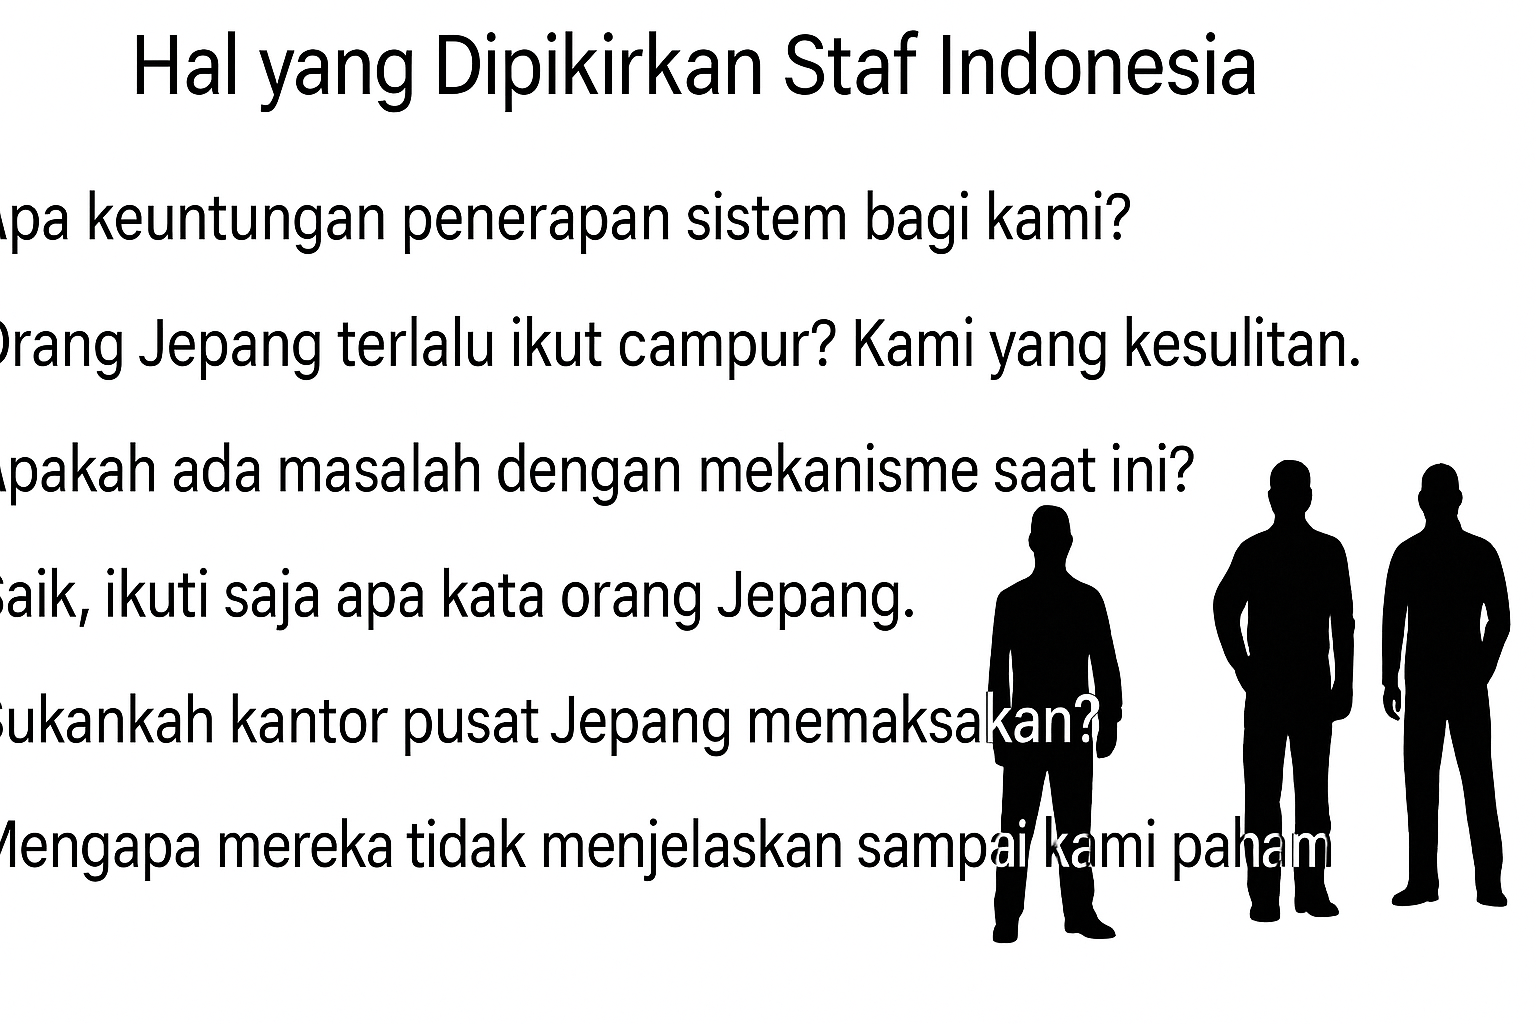
Contoh: Staf lokal di perusahaan Jepang di luar negeri sering kali bertanya "mengapa tidak dijelaskan hingga kami puas" di lokasi penerapan sistem di Indonesia.
Poin: Penting untuk memberikan instruksi dan penjelasan yang jelas kepada staf Indonesia.
Metode Penerapan Sistem Bertahap yang Optimal di Indonesia
Selama bertahun-tahun, saya percaya bahwa penerapan perangkat lunak paket sebagai alur kerja standar tanpa kustomisasi adalah metode paling efektif dalam penerapan sistem di Indonesia. Namun, saya menyadari bahwa meskipun sistem diterima sebagai standar, jika ada perbedaan besar antara alur kerja baru dan alur kerja saat ini, staf Indonesia menjadi skeptis terhadap hasilnya dan tidak dapat menerimanya secara emosional.
Misalnya, untuk mencapai hasil 100, dalam alur kerja saat ini, hasil 50 diperiksa sebelum melanjutkan ke hasil 50 berikutnya. Namun, jika sistem baru langsung menghasilkan 100, dan hasilnya sedikit berbeda, meskipun lebih akurat, staf menjadi skeptis.
Oleh karena itu, meskipun sistem baru dapat langsung menghasilkan 100, kami sengaja menjalankan proses yang sama dengan alur kerja saat ini dari 0 hingga 50 dengan add-on eksternal, dan setelah hasilnya diperiksa, kami mengimplementasikan fungsi sistem baru dari 51 hingga 100.
Tujuan sistemisasi adalah perbaikan alur kerja saat ini. Meskipun menggantikan alur kerja saat ini dengan sistem yang sama tidak memberikan banyak efek perbaikan, kami memprioritaskan "melihat proses yang dilalui hasil dari sistem" dengan mempertimbangkan perasaan pengguna. Kami menekankan implementasi fungsi dukungan pengguna melalui add-on, bukan kustomisasi paket.
Contoh: Di pabrik Jepang di Indonesia, dengan menghormati proses alur kerja saat ini dan secara bertahap menerapkan sistem baru, kami dapat memperoleh pemahaman dan kepercayaan dari staf.
Poin: Penerapan sistem bertahap mengurangi perbedaan dengan alur kerja saat ini dan mempertimbangkan perasaan pengguna, sehingga memungkinkan transisi yang lancar.
Sistem Bisnis yang Sesuai untuk Indonesia
Untuk memperbaiki masalah tidak terlihat, tidak sesuai, dan tidak terhubung di Indonesia, perlu mengumpulkan kebutuhan penting dari cara kerja yang terbentuk oleh budaya internal unik, dan secara teliti mengimplementasikannya dalam sistem. Daripada mengembangkan dari awal, fungsi umum sebagai sistem bisnis, seperti manajemen hak pengguna, manajemen data master, ekspor atau impor dalam format Excel atau CSV, manajemen transaksi penerimaan dan pengeluaran, serta penutupan transaksi dapat distandarisasi.
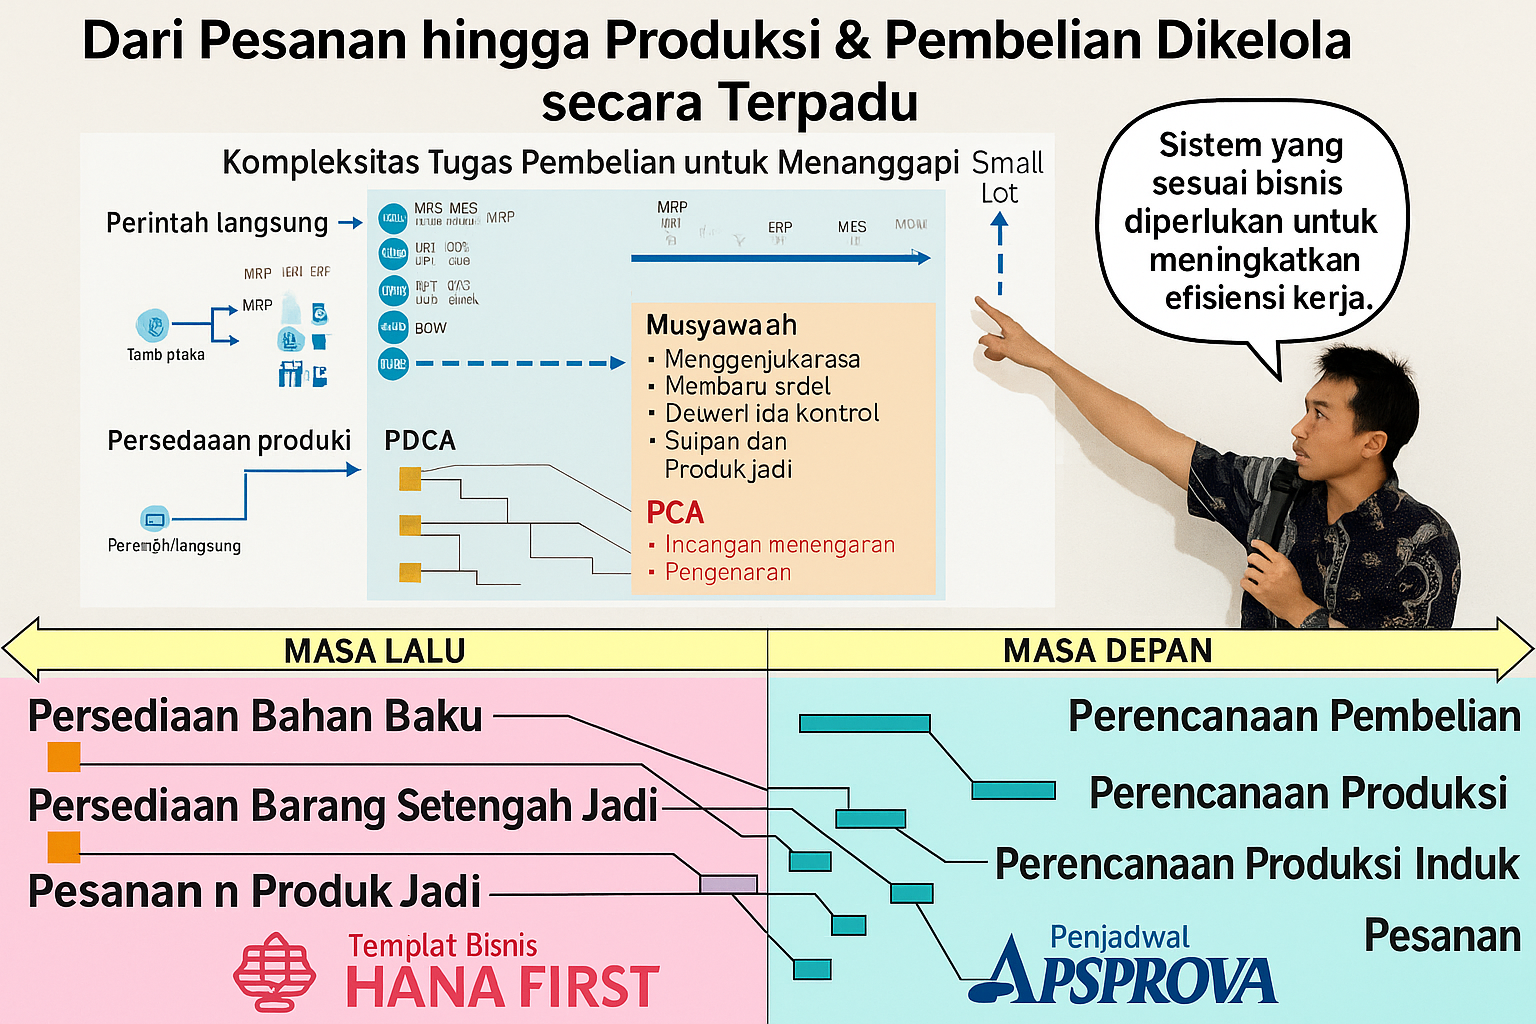
Perusahaan kami mengimplementasikan fungsi manajemen dengan template bisnis HanaFirst dan bagian perencanaan dengan scheduler Asprova, dan ini adalah praktik terbaik yang dapat saya tawarkan kepada perusahaan Jepang di Indonesia berdasarkan pengalaman lebih dari 20 tahun di industri sistem. Sistem adalah salah satu cara untuk mencapai tujuan perbaikan bisnis, dan jika sistemisasi dapat meningkatkan efisiensi dan akurasi input data, serta memanfaatkan informasi secara efektif melalui visualisasi, berbagi, dan sistematisasi, informasi dari lantai produksi akan menghasilkan daya saing perusahaan.
Untuk menghasilkan efek yang terlihat dari penerapan sistem, kami akan mengusulkan sistem yang berfokus pada seberapa baik bisnis saat ini telah meningkat dan hasil baru apa yang telah dicapai setelah mendengarkan kebutuhan pelanggan dengan cermat.
Pertanyaan Umum | Optimalisasi Sistem Bisnis di Pabrik Indonesia
Berdasarkan isi artikel ini, berikut adalah pertanyaan yang sering muncul.
Apa masalah sistem bisnis di pabrik Indonesia?
Di pabrik Indonesia, ada masalah seperti tidak terlihat hubungan antara aliran barang dalam proses bisnis dengan pengiriman, sistem yang tidak sesuai dengan bisnis dipaksakan sehingga banyak pengelolaan dengan Excel yang terlibat, dan alur kerja antar departemen tidak terhubung sehingga banyak penyesuaian di luar sistem. Masalah-masalah ini menyebabkan efisiensi kerja menurun dan kesadaran biaya penjualan karyawan juga menurun.
Apa yang perlu dipertimbangkan saat penerapan sistem di Indonesia?
Saat penerapan sistem di Indonesia, penting untuk menghormati proses alur kerja saat ini dan secara bertahap menerapkan sistem baru. Dengan mempertimbangkan perasaan pengguna dan membuat proses yang dilalui hasil dari sistem terlihat, pemahaman dan kepercayaan staf dapat diperoleh.
Apa efek dari optimalisasi sistem bisnis di pabrik Indonesia?
Dengan mengoptimalkan sistem bisnis di pabrik Indonesia, perubahan rencana dapat dilakukan dalam waktu singkat terhadap perubahan tenggat waktu atau jumlah pesanan, sehingga rencana dapat dipertahankan dengan akurasi tinggi. Selain itu, manajemen masuk dan keluar gudang dilakukan dengan terminal genggam, sehingga dapat terhubung otomatis dengan sistem manajemen persediaan dengan mudah, meningkatkan efisiensi kerja.