


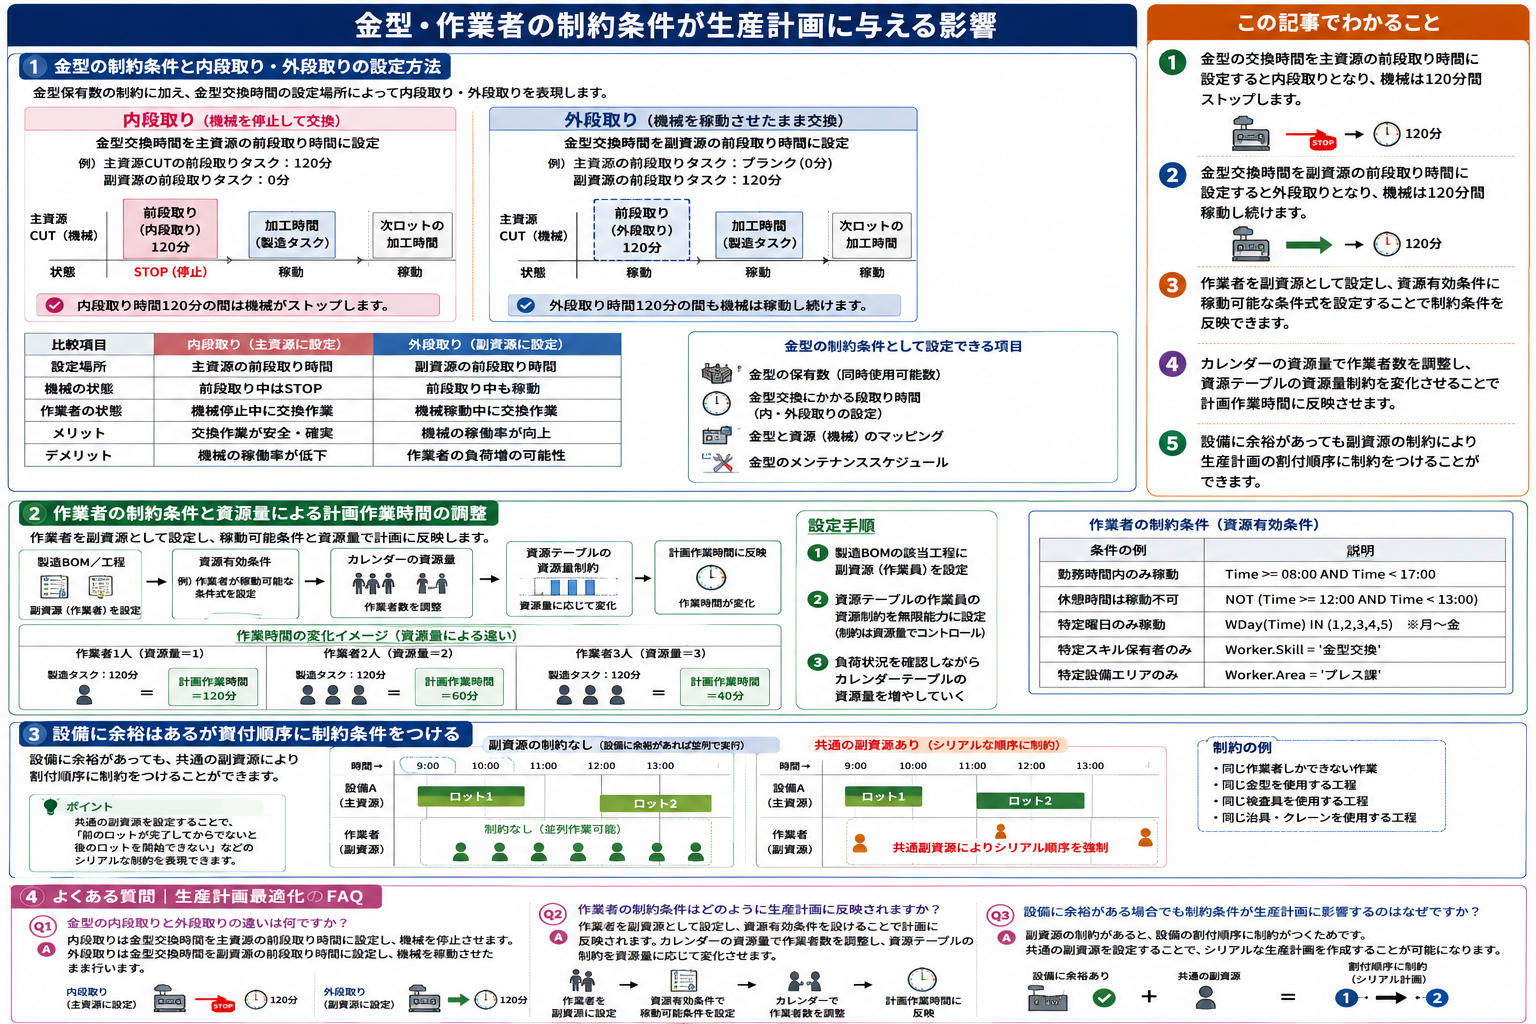
インドネシアの日系工場では、機械の定格能力だけでは計画が決まりません。金型の保有数・交換(段取り)・作業者スキルが同時に効き、設備に空きがあっても着手できない、という状況が日常的に起きます。
この記事の位置づけ:生産スケジューラハブ配下の「副資源制約(金型・作業者)」を整理しています。Asprova で主資源に対する副資源をどう置き、内段取り/外段取りをどう表現するかを扱います。製品概要は Asprova、重み付き最適化は Solver、計画AIデモ周辺は Solver8 を参照してください。
-

-
インドネシアの生産スケジューラ
生産計画と負荷計画は密接に関連しており、数量ベースでの確認が求められる。PSI表を用いて生産数量、消費数量、在庫数量を対比することが重要。計画は実績と比較して進捗を確認し、在庫数量に基づく予測でリセットされる。
続きを見る
この記事でわかること
- 本記事は生産スケジューラ(APS)における副資源制約(金型・作業者)を整理しています。
- 金型交換を主資源の前段取りに置くと内段取り(機械停止)、副資源側に置くと外段取り(機械継続稼働)になります。
- 作業者も副資源として扱い、資源有効条件とカレンダー資源量で計画工数に反映できます。
- 設備に空きがあっても、共通副資源を置けばロット間を直列化する制約を作れます。
- インドネシアの多品種・段取り工場では、機械能力だけでなく金型保有数とスキルがボトルネックになりやすいです。
- 製品全体は Asprova、最適化探索は Solver、計画AI周辺は Solver8 へ辿れます。
なぜ金型・作業者がAPSの本題か
生産スケジューラ(APS)は、有限能力の資源にオーダを割り付けます。インドネシアの多品種・段取り工場では、次が同時に制約になります。
- 金型の保有数(同時に使える型が限られる)
- 金型交換の段取り時間(内段取りか外段取りか)
- 金型と設備の対応関係(どの機械でどの型が使えるか)
- 作業者の人数・スキル・シフト
- メンテナンス等の稼働不可枠
これらを無視した計画は、ガント上は綺麗でも現場で止まります。Asprova では金型や作業者を副資源として主資源計画に効かせます。
金型制約|内段取りと外段取り
製造BOMに副資源を設定し、主資源と副資源の前段取りタスクを0またはブランクにすると、前段取り時間は発生せず、金型保有数の制約だけを表現できます。
一方、交換時間そのものをどこに持たせるかで、計画上の意味が変わります。
- 内段取り — 金型交換時間を主資源の前段取りに設定。例: 主資源CUTの前段取り120分、副資源前段取り0。交換中は機械が止まります。
- 外段取り — 金型交換時間を副資源の前段取りに設定。例: 主資源前段取りブランク、副資源前段取り120分。交換中も機械は稼働を続けられます。
同じ「120分の型替え」でも、内/外の置き方を誤ると、負荷・納期・段取り回数の評価がずれます。現場の実運用(型を機械上で替えるか、オフラインで替えるか)に合わせて選ぶのがAPS設計の基本です。
作業者制約|資源有効条件と資源量
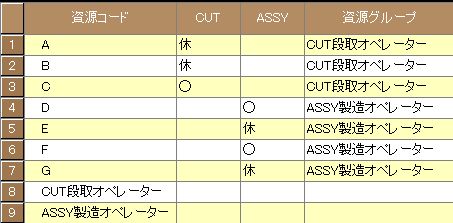
作業者も金型と同様に副資源として扱い、主資源計画への制約にできます。副資源側の資源有効条件に、作業者が稼働可能な条件式を設定します。
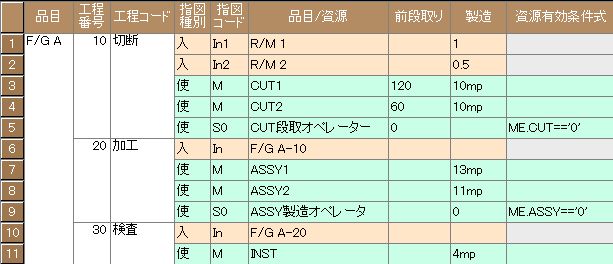
工程の作業(前段取りまたは製造)に使う主資源へ、副資源として作業者を割り当てます。カレンダーの資源量で人数を調整し、資源テーブルの資源量制約を資源量に応じて変えることで、計画作業時間に反映します。
- 製造BOMの該当工程に副資源(作業員)を設定
- 資源テーブルの作業員の資源制約を無限能力に設定(まず過負荷を可視化)
- 負荷を見ながらカレンダーの資源量を増やし、実現可能な人数に合わせる
スキルマップ(誰がどの工程を担当できるか)が弱いと、人数を増やしても計画は改善しません。インドネシア工場では、多能工化の進み具合とセットで副資源を設計します。
設備に余裕があっても割付順を縛る
設備に余裕があれば、スケジューラは空いている設備へ作業を割り付け、最短完了を狙います。しかし「前ロットが終わらないと次ロットを始められない」といった制約がある場合、両方の工程に共通の副資源を置くことで、直列(シリアル)な計画を作れます。
つまり副資源は「人数や型の不足」だけでなく、順序制約の表現手段でもあります。ガント上で機械が空いているのに着手できない、という現場感覚を、計画ロジックに落とすときの定石です。
ナレッジとしての読み分け
- 本記事 — 金型・作業者など副資源の置き方(制約モデリング)
- Solver — 相反する目的を重み付けして探索する最適化
- asprova-cost — 割付結果の予定工数・予定数量を標準原価/予算へつなぐ
- 生産管理ハブ — ERP側の実績・在庫・ロット(計画の実行結果の受け皿)
よくある質問|金型・作業者制約
生産スケジューラ(APS)のナレッジとして、繰り返し出る問いを整理します。
金型や作業者の制約を計画にどう入れますか?
詳細は本記事を参照してください。Asprovaでは金型・作業者を副資源として主資源計画に効かせ、内段取り/外段取り・資源有効条件・カレンダー資源量で反映します(URL: https://bahtera.jp/indonesia-asprova/asprova-operator-schedule/)。
内段取りと外段取りの違いは何ですか?
内段取りは交換時間を主資源の前段取りに置き機械を止めます。外段取りは副資源側に置き、機械を動かし続けたまま型替えを表現します。
作業者制約はどう計画に入りますか?
作業者を副資源にし、資源有効条件とカレンダー資源量で人数・稼働可否を反映します。スキル条件もここで表現します。
設備が空いているのに着手できないのはなぜですか?
金型や作業者など副資源が足りない、または順序制約用の共通副資源が直列化しているためです。機械能力だけの見方では足りません。
SolverやSolver8との違いは?
本記事は制約のモデリングです。Solverは目的の重み付け探索、Solver8は計画AIデモ周辺の記事です。
関連リンク
- 生産スケジューラハブ — 計画・APS・Asprovaの入口
- Asprova — 製品ページ(Data Bridge / Viewer / Solver)
- Solver8 — 計画AI・デモ周辺
- スケジューリング最適化
- 金型・作業者制約
- 標準原価と予算
- Solver(最適化探索)
- 生産管理ハブ — ERP・実績側