


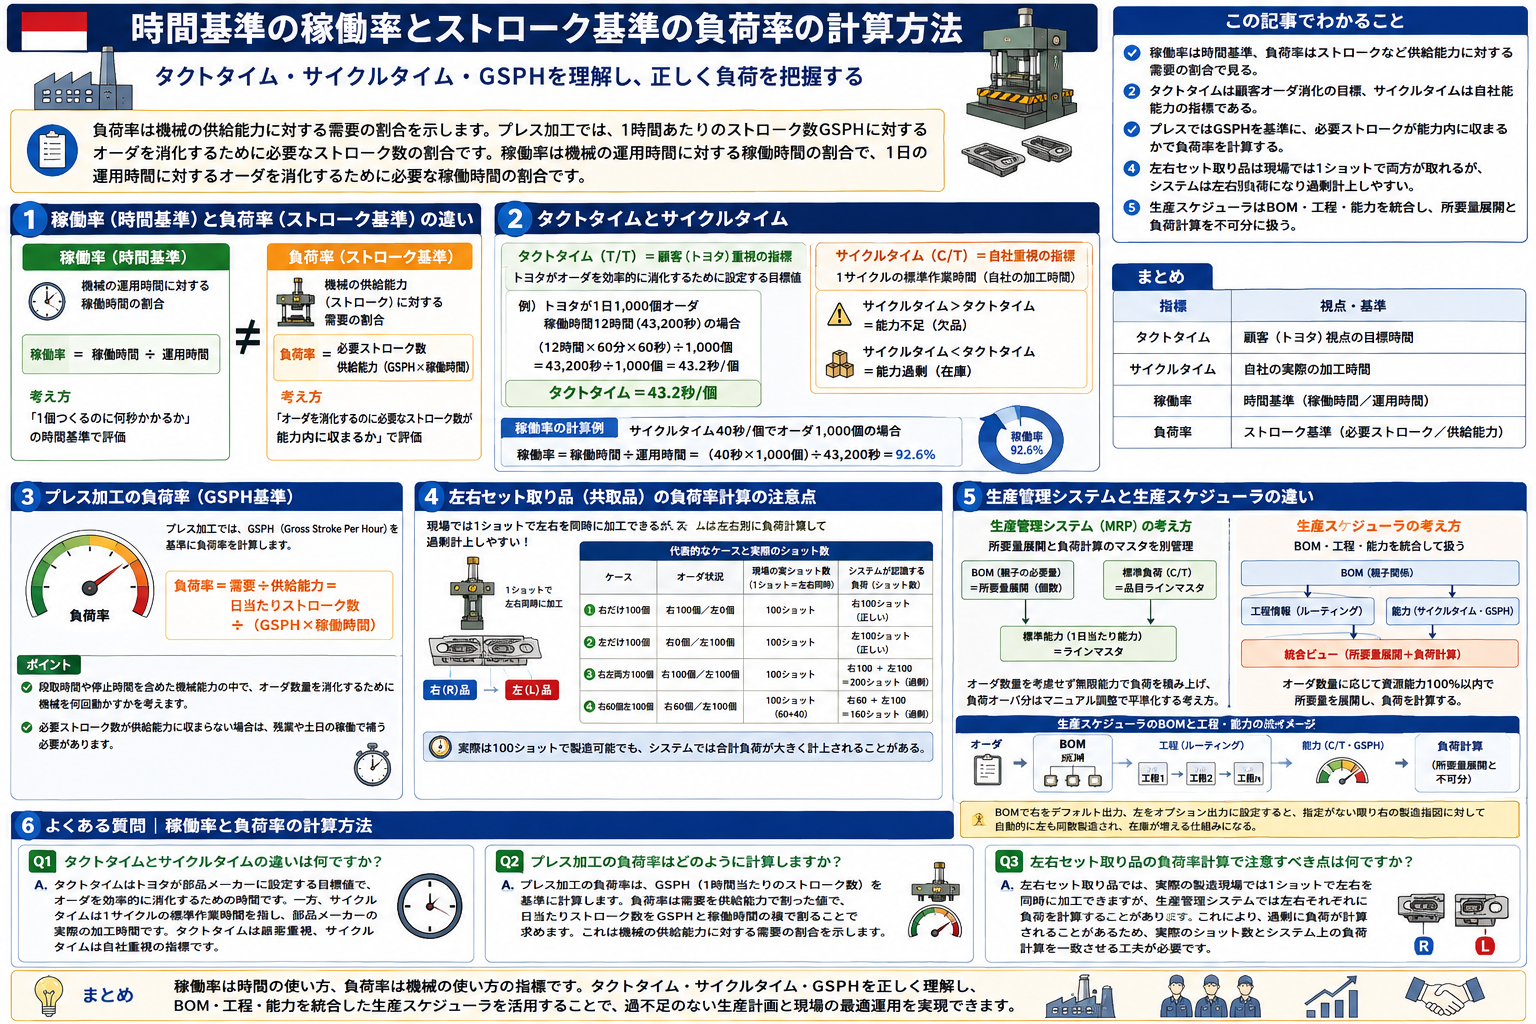
負荷率は機械の供給能力に対する需要の割合を示します。プレス加工では、1時間あたりのストローク数GSPHに対するオーダを消化するために必要なストローク数の割合です。稼働率は機械の運用時間に対する稼働時間の割合で、1日の運用時間に対するオーダを消化するために必要な稼働時間の割合です。
-

-
インドネシアの生産管理システム
製造業の至上命題は生産性向上と納期遵守です。製造原価、売上原価、販売管理費の違いを理解することが重要です。勘定連絡図は製造業の原価計算に役立ちます。
続きを見る
この記事でわかること
- 稼働率は時間基準、負荷率はストロークなど供給能力に対する需要の割合で見る。
- タクトタイムは顧客オーダ消化の目標、サイクルタイムは自社能力の指標である。
- プレスではGSPHを基準に、必要ストロークが能力内に収まるかで負荷率を計算する。
- 左右セット取り品は現場では1ショットで両方が取れるが、システムは左右別負荷になり過剰計上しやすい。
- 生産スケジューラはBOM・工程・能力を統合し、所要量展開と負荷計算を不可分に扱う。
トヨタ生産方式の中でのタクトタイムとサイクルタイム
タクトタイム(T/T)は、トヨタが部品メーカーに対して、オーダを効率的に消化するために設定する目標値です。例えば、トヨタが1日あたり1,000個のオーダを出す場合、部品メーカーの稼働時間が12時間であれば、タクトタイムは43.2秒/個となります。
- (12時間x60分x60秒)÷1,000個/日=43,200秒/1,000個=43.2秒/個
一方、サイクルタイム(C/T)は1サイクルの標準作業時間を指します。部品メーカーが40秒/個で加工すると能力過剰で在庫過多となり、稼働時間を調整する必要があります。逆に48秒/個で加工すると能力不足で欠品が発生するため、シングル段取化(段取10分以内)で機械の停止時間を減らす努力が求められます。
- サイクルタイム>タクトタイムなら能力不足(欠品)
- サイクルタイム<タクトタイムなら能力過剰(在庫)
タクトタイムは顧客(トヨタ)重視の指標で、サイクルタイムは自社(部品メーカー)重視の指標です。トヨタ生産方式TPSでは、ムリ・ムダ・ムラをなくし、サイクルタイムをタクトタイムに近づけることが重要視されます。タクトタイムは明快ですが、サイクルタイムは生産管理部が立案した予定稼働時間と目標生産数から算出されます。
- タクトタイム=稼動可能時間÷日当たりオーダ数量
- サイクルタイム=目標稼働時間÷目標生産数
稼動時間に段取時間を含むかは工場によりますが、トヨタ生産方式ではシングル段取化を推進し、『サイクルタイム=タクトタイム』の実現を目指します。タクトタイムとサイクルタイムは「1個つくるのに何秒かかるか」という考え方であり、サイクルタイムが40秒/個でオーダ1,000個を消化する場合の稼働率は92.6%です。
- 稼働率=稼働時間÷運用時間=(40秒x1000個)÷43,200秒=92.6%
ストローク数を基準としたプレス加工の負荷率
プレス加工品の生産では、タクトタイムやサイクルタイムを基にした稼働率ではなく、GSPH(Gross Stroke Per Hour)という1時間当たりのストローク数を基準に負荷率を計算します。これは、段取時間や停止時間を含めた機械能力の中で、オーダ数量を消化するために機械を何回動かすかという考え方です。
- 負荷率=需要÷供給能力=日当たりストローク数÷(GSPHx稼動時間)
負荷率は「機械の供給能力に対する需要の割合」を示し、稼働率と似ていますが、個数や時間に換算せず、需要を消化するために必要なストローク数が供給能力に収まるかを考えます。収まらない場合は、残業や土日の稼働で補う必要があります。
インドネシアの四輪部品工場で多い左右セット取り品の負荷率計算
インドネシアの日系工場では、プレスや成形工程で1ショットで左右セットで取れる部品が多く、これを左右セット取り品、または共取品と呼びます。現地ではRL (Right-LeftまたはKanan-Kiri)品と称されます。生産管理システムのBOM(部品構成表)において、2個取り品を設定する際には、親品目1個に対して子品目0.5個が必要と設定します。これは親2個に対して子1個が必要であることを意味します。
左右セット取り品の代表例として車のドア部品があります。これらは左右に分かれた直後の品目コードが異なり、客先からは左右別々にオーダーが入るため、BOMもそれぞれ別に設定します。現場が左右の必要数量に合わせて製造できる体制であれば、生産管理システムのMRP(資材所要量計画)機能で生成される製造指図の数量は正しく出力されます。しかし、負荷率計算では左右それぞれに負荷を計算してしまうため、過剰に負荷が計算されることがあります。
- オーダが右だけ100個ある場合:右型のみ100個加工(100ショット)
- オーダが左だけ100個ある場合:左型のみ100個加工(100ショット)
- オーダが右左両方100個同数ある場合:右左両方とも100個加工(100ショット)
- オーダが右が60個、左が100個ある場合:右型左型両方とも60個加工(60ショット)、左型のみ40個加工(40ショット)
生産管理システムでは、右100個左100個合計200個の製造指図に対して合計200ショットの負荷がかかると認識されますが、実際の現場では100ショットで右100個左100個合計200個のオーダーを製造できています。
生産管理システムと生産スケジューラ―の負荷率計算の違い
2個取品の場合は、生産管理システムのBOMでも生産スケジューラのBOMでも同様に、親必要量1に対して子必要量0.5、または親必要量2に対して子必要量1と設定することで負荷率が正しく計算されます。
生産管理システムのマスタは、所要量展開(個数)のためにはBOMの親子の必要量を設定し、負荷計算は品目ラインマスタに標準負荷(サイクルタイム)を設定し、ライン全体の標準能力(1日当たり能力)はラインマスタに設定するというように、所要量展開と負荷計算のためのマスタを別管理します。
これは生産管理システムのMRPがラインマスタの標準能力を基準とするものの、オーダ数量を考慮せず無限能力で負荷を積み上げていき、負荷オーバ分はマニュアル調整で平準化することを前提とした所要量展開重視の考え方に由来します。
一方、生産スケジューラーはBOMと工程情報と能力(サイクルタイム)をビューとして一つに統合し、BOMまたは品目工程マスタに能力が設定されるように見せることで、所要量展開と負荷計算を不可分のものとして扱います。
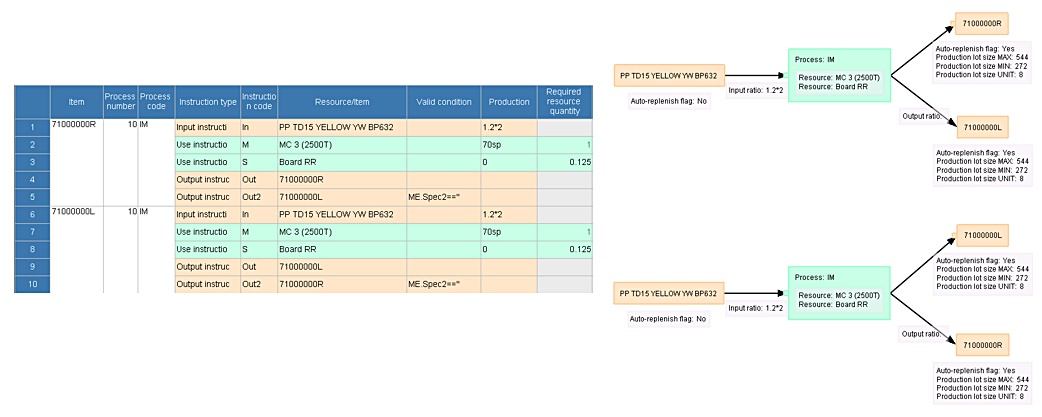
右のBOMのデフォルトの出力指図を右、オプションの出力指図として左を設定することで、オーダー時に指定がない限り、右の製造指図に対して自動的に左も同数製造し在庫が増えるようになっています。
これはサイクルタイムに基づく資源能力100%を超えないようにオーダ数量に応じて所要量を展開するという、生産スケジューラーの基本思想に基づいています。
よくある質問|稼働率と負荷率の計算方法
本稿の内容に沿って、繰り返し出る問いを短く整理します。
タクトタイムとサイクルタイムの違いは何ですか?
タクトタイムはトヨタが部品メーカーに設定する目標値で、オーダを効率的に消化するための時間です。一方、サイクルタイムは1サイクルの標準作業時間を指し、部品メーカーの実際の加工時間です。タクトタイムは顧客重視、サイクルタイムは自社重視の指標です。
プレス加工の負荷率はどのように計算しますか?
プレス加工の負荷率は、GSPH(1時間当たりのストローク数)を基準に計算します。負荷率は需要を供給能力で割った値で、日当たりストローク数をGSPHと稼働時間の積で割ることで求めます。これは機械の供給能力に対する需要の割合を示します。
左右セット取り品の負荷率計算で注意すべき点は何ですか?
左右セット取り品では、実際の製造現場では1ショットで左右を同時に加工できますが、生産管理システムでは左右それぞれに負荷を計算することがあります。これにより、過剰に負荷が計算されることがあるため、実際のショット数とシステム上の負荷計算を一致させる工夫が必要です。