


インドネシアでMRPシステムの運用が難しい理由は、品目ごとに異なる製造ロットサイズとリードタイムずらしの影響で、生成された製造オーダーがどの所要に紐付いているかが見えにくくなることです。また、内示を確定受注で引き落とす際に、指図済み製造オーダーとのリンクを考慮するのが難しいことも挙げられます。
-

-
インドネシアの生産スケジューラ
生産計画と負荷計画は密接に関連しており、数量ベースでの確認が求められる。PSI表を用いて生産数量、消費数量、在庫数量を対比することが重要。計画は実績と比較して進捗を確認し、在庫数量に基づく予測でリセットされる。
続きを見る
この記事でわかること
- インドネシアでは製造ロットサイズとリードタイムずらしがMRP運用を複雑化させます。
- 生産スケジューラは負荷オーバーを自動で前倒しし、作業の割り付けを調整します。
- 計画系システムのカットオフは実績系に比べてデータ管理が不明確です。
- MRPでは確定受注は新規追加し、内示は洗替えすることでデータの重複を防ぎます。
- MRPは正味所要量の計算を優先し、時間制約違反を無視してオーダを前倒しします。
ロットまとめとリードタイムずらしがMRPを使った生産計画の運用を難しくする
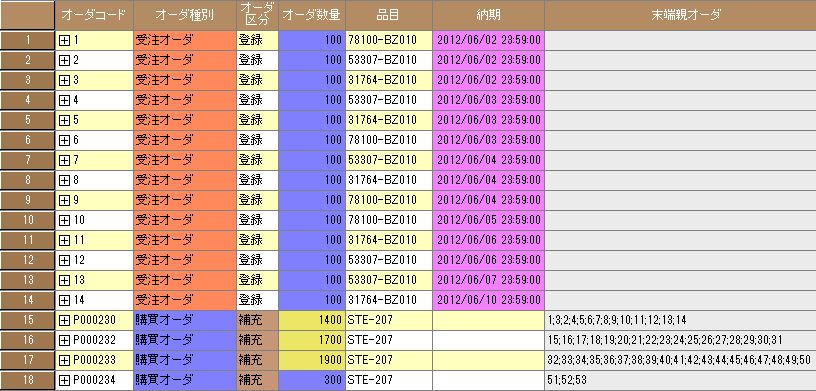
生産計画の運用が難しいとされる理由の一つに、独立所要(基準生産計画MPS)を基にした所要量展開において「製造ロットサイズ」と「リードタイムずらし」の影響で、生成された製造オーダがどの独立所要に紐付いているかが見えにくくなる点があります。
製造ロットまとめがあると「残当月製品オーダ=残当月製品生産(予定)」は成立せず、購買ロットまとめがあると「残当月材料入荷(予定)=残当月材料投入(予定)」が成立しません。製造リードタイム0日の条件で翌月内示に必要な材料の従属所要を計算するために引当てるべき在庫は月末在庫ですが、製造リードタイムがある場合は「月末日-L/T日数」時点の在庫になります。
これらの管理は共通材料を使う製品が多品種に渡る場合に複雑化し、製造オーダと受注の紐付きを見えにくくします。生産スケジューラでは1日の生産能力を越えないように、負荷オーバーしている作業を自動的に前倒ししたり、空いている生産資源に振り替えたりします。
人間がマニュアルで行っていた日次での負荷平準化を自動化するのが生産スケジューラの特徴ですが、これにより「何故この作業がこの日時にこの機械に割り付いているのか?」の根拠が理解できないと、「自分の思い通りに作業が割り付いてくれない」という評価がされがちです。
カットオフの難しさと実績を元に逆算出来ない難しさ
システムのカットオフが難しい最大の理由は、カットオフ時点でも過去に入力されたオーダが存在し継続中であることです。計画系システムのカットオフが実績系システムに比べて難しい理由は、カットオフ時点でのデータの管理が実績系に比べて不明確だからです。実績系のカットオフでは受注残、発注残、発行済みインボイス等が明確ですが、計画系のカットオフは製造残(発行済み製造指図)が不明確で、指図を出していないところもあります。
原価計算は実績ベースなので「月末在庫金額を押さえて材料発生費用を計算する」ことも「材料発生費用を押さえて月末在庫金額を計算」することも可能です。しかし、所要量展開は予測ベースのため、「今月末在庫数量を押さえて当月投入予定数量を計算する」ことができず、当月オーダ数量をもとに「当月材料投入予定数量を押さえて今月末在庫数量を予測する」しかできません。
確定受注は追加で内示は洗替が基本
MRPの計算元データとして、内示と確定受注の2種類が存在する場合、客先から最新データが送られてくるタイミングで、データの重複や抜け落ちを防ぐことが難しいです。
- 前回内示としてもらった情報が今回は確定受注に変わっている。
- 今回の確定受注に前回の確定受注がダブって含まれている。
このように、客先からのオーバーラップした確定受注と内示を、システム上で二重登録にならないように考慮する必要があります。
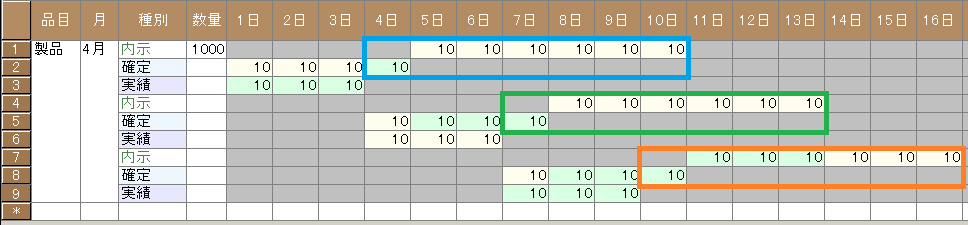
受注予定テーブルでは、確定受注4日分と内示6日分の合計10日分の最新データをもらう場合、製造指図を3日分とすると、月初時点で受注残は1日分となり、これに内示6日分を足した7日分がMRPの対象となります(青枠)。
さらに3日後にまた確定受注4日分と内示6日分の合計10日分の最新データをもらう場合、製造指図3日分があるため、受注残は1日分となり、これに内示6日分を足した7日分がMRPの対象となります(緑枠)。
さらに3日後にまた確定受注4日分と内示6日分の合計10日分の最新データをもらう場合、製造指図3日分があるため、受注残は1日分となり、これに内示6日分を足した7日分がMRPの対象となります(赤枠)。
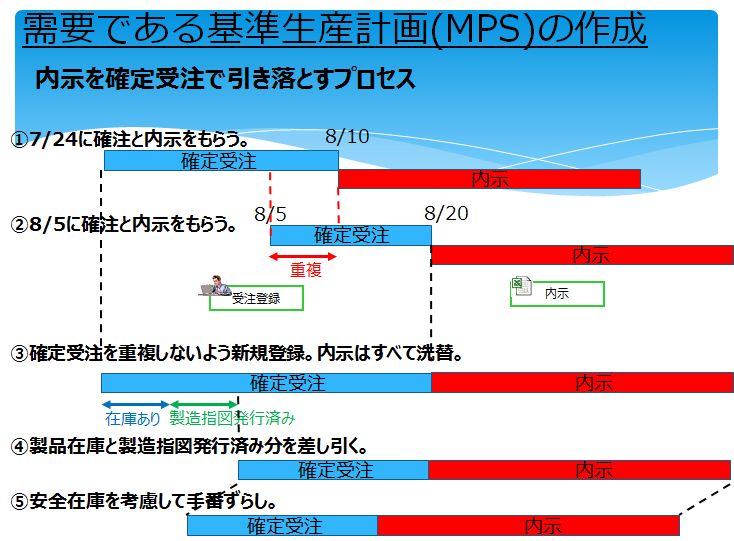
内示を確定で置き換えるための具体的な方法は、新規の確定受注のみを追加し、内示は洗替することです。これにより、確定受注と内示の二重登録を防ぎます。
所要から展開された直近の製造オーダを元に製造指図を発行し、確定している製造残を受注残から差し引くことで、余分な生産を防ぐ必要があります。
- 1回目の最新データ確定受注(1日~4日)と内示(5日~10日)を取り込む。
- 確定受注(1日~4日)は受注登録するが製造指図(1日~3日)が既にあるので、受注残(4日)+内示(5日~10日)がMRPの対象となる。
- 2回目の最新データ確定受注(4日~7日)と内示(8日~13日)を取り込む。
- 確定受注(4日~7日)のうち1回目で受注登録済みの受注NOと重ならない確定受注(5日~7日)を受注登録するが、製造指図(4日~6日)が既にあるので、受注残(7日)+内示(8日~13日)がMRPの対象となる。
- 3回目の最新データ確定受注(7日~10日)と内示(11日~16日)を取り込む。
- 確定受注(7日~10日)のうち1回目と2回目で受注登録済みの受注NOと重ならない確定受注(8日~10日)を受注登録するが、製造指図(7日~9日)が既にあるので、受注残(10日)+内示(11日~16日)がMRPの対象となる。
MRPの所要の中に確定受注と内示が混在する場合、確定受注は新規のみ追加し、内示はすべて洗替えすることで所要のダブりを防ぎます。
MRPで受入確定量が時間制約違反を無視して前倒しでオーダに紐付く理由
資材所要量計画(MRP)は、基準生産計画(MPS)を基に所要量展開を行い、仕掛品や材料の現在庫を差し引いた正味所要量を計算し、リードタイム(L/T)分だけ「前倒し」することで購買オーダや製造オーダの発行タイミングを決定します。
このように納期を基準に後工程から順番に「前倒し」するという大前提があるため、予定の遅れによりオーダが「後倒し」で確定されると、時間制約違反を起こさないという条件の中では、次工程にとってその不足分のオーダを補充生成する必要が出てきます。
ただし、MRPの基本は正確な正味所要量の計算にあるため、オーダの「後倒し」に確定され受入確定量化すると、所要量の不足は時間制約違反を無視して、「後倒し」されたオーダも「前倒し」して引き当てることで、余分なオーダを生成しません。つまり、MRPはリードタイムずらしよりも正味所要量の計算を優先しているのです。
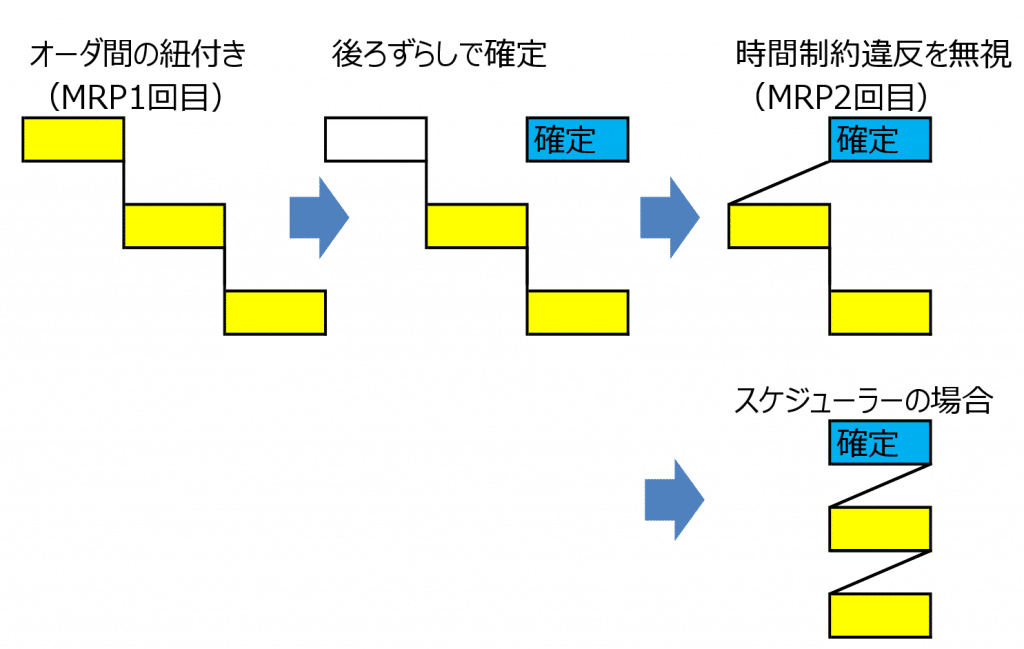
この受入確定量で余分なオーダを出さないようにする機能が、システムを運用する人間から見たとき、オーダ間の紐付けを見づらくしてしまうとも言えます。
MRPでは後倒しで確定したオーダが必要日の早いオーダに強引に紐付きますが、生産スケジューラーではオーダが後倒しで確定すると、前後作業がひきつけられて移動し、割付開始日を越える過去日のオーダは「無視」され突き抜け無限能力で割付けられるか、「強制割付」され計画基準日内に無限能力で山積みされることになります。
「受注1週間分」のまとめ生産
受注オーダは顧客からの出荷依頼(Delivery Schedule)であり、数量変更や修正はできません。しかし、受注オーダを満たす基準生産計画(MPS)と、MPSを満たす製造オーダは工場内で自由にまとめることが可能です。受注オーダから見た直近のロットまとめは、最終工程を通る製品の製造ロットであり、MPSから見た直近のロットまとめは仕掛品の製造ロットとなります。
MRPにとっての元データであるMPSは製品の完成日ベースの製造オーダーです。まとめるロットは前工程の仕掛品の製造ロットであり、APSにとっての元データは受注オーダです。したがって、まとめるロットは前工程の製品の製造ロット、つまりMPSになります。
- 受注オーダ:顧客からの出荷依頼スケジュールであり変更不可
- 製造オーダ:受注オーダに対する所要(内作)
- 移動オーダ:倉庫間移動
- 購買オーダ:製造オーダに対する所要(材料・外注)
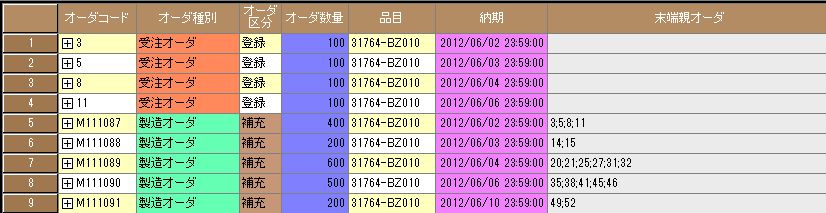
「出荷7日分をまとめて製造する」とは、「受注オーダ品目である製品の出荷7日分を1製造ロットとしてまとめて製造指図を発行する」ということです。まとめ対象である製造オーダ品目は、最終工程の出力品目である製品であり、製品に対して以下を設定します。
- まとめ期間(Lot Sizing Period):7日
- まとめサイクル(Lot Sizing Cycle):週
- まとめ開始日(Lot Sizing Start):月曜日
「製造10日分」のまとめ購入
製造業において、材料所要量を10日分として1つの購買ロットで購買指図を発行する場合、まとめ対象となる購買オーダの出力品目は材料です。この場合、材料に対して以下の設定が必要です。
- まとめ期間(Lot Sizing Period):10日
- まとめサイクル(Lot Sizing Cycle):月
- まとめ開始日(Lot Sizing Start):月初1日
事例:例えば、製造業での材料管理において、10日分の材料を一度に購入することで、購買業務の効率化を図ることができます。これにより、頻繁な発注を避け、在庫管理の負担を軽減することが可能です。
要点:まとめ購入は、材料管理の効率化と在庫管理の負担軽減に寄与します。
受注予定表の製造残
インドネシアの工場でスケジューラーのデモを行う際、ローカル製造マネージャーに好評な話題は、能力計画と材料手配のデモです。材料手配では、所要量計算と発注タイミングの計算を行います。これらはシステム導入の成果物として目に見えるため、特に注目されます。
個別受注生産(MTO)でない限り、受注情報と基準生産計画(MRPのための製品完成日)は一般的にリンクしません。製品完成日から出荷日までの手番がゼロと仮定すると、出荷日(内示・確定)に基づいてMRPを回し、生産計画を作成します。この際、製造オーダ発行済みで未出荷の状態が製造残となります。これは、受注済みで未出荷を受注残と呼ぶのと同様です。
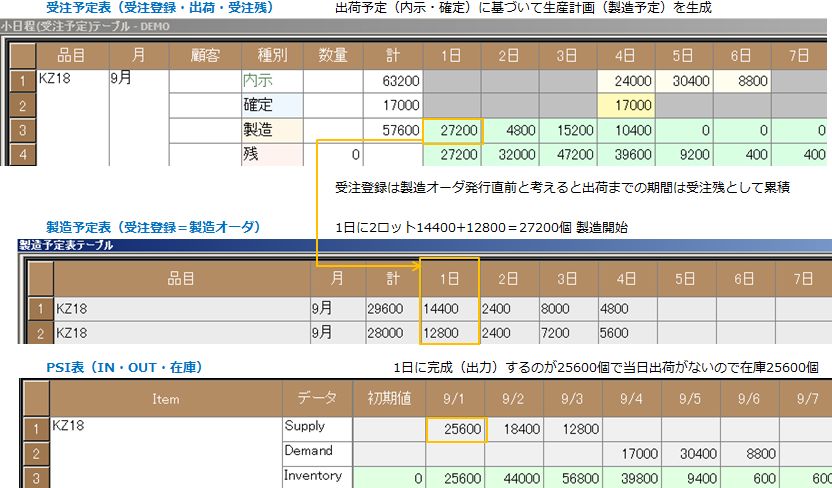
製造と供給の違い
MRPで製造L/Tを0日に設定している場合、供給日(IN)と需要日(OUT)が同じになるため、製造予定表の製造とPSI表の供給が一致します。しかし、製造開始日と終了日が日をまたぐ場合、供給数量は生産能力によって日別に按分されます。つまり、製造は開始日ベース、供給は完了日ベースの考え方です。
- 製造: 製造計画>製造指図>製造指図書(生産スケジュール)
- 購買: 購買計画>発注情報作成>注文書(購買スケジュール)
生産計画の主要な成果物は製造予定表(月次生産計画)であり、いつ何を何個製造開始するかを示します。
PSI表(完了日ベースの需給在庫推移)
生産管理システム、販売管理システム、在庫管理システムの3つを生販在システムと1セットでまとめることがあります。これは、これらのシステムで供給(IN)-需要(OUT)=現在庫(Balance)を管理できるからです。もともとPSIは製品の需給推移の中での製品在庫数量を把握するのが目的であり、製品や材料のINとOUTから在庫推移を算出します。
PSI表で製品に関しては製品実績(Production)、製品出荷(Sales)、在庫(Inventory)になりますが、材料の場合は材料入荷(Receipt)、材料消費(Consumption)、在庫(Inventory)が対応します。
実績ベースと計画ベースのPSI作成に必要なデータ
品目の供給(製造)と需要(消費)を把握するためには、その品目が出力される工程の「入庫」合計と、その品目が投入される工程の「出庫」合計を比較する必要があります。生産管理システムで実績ベースのPSIを作成する際は、製造実績テーブルと投入実績テーブルから該当品目を日別に集計します。一方、スケジューラーで計画ベースのPSIを作成する場合は、作業出力指図と作業入力指図から該当品目を日別に集計します。
- 実績ベースの「製造実績テーブル」=計画ベースの「作業出力指図」
- 実績ベースの「投入実績テーブル」=計画ベースの「作業入力指図」
よくある質問|インドネシアのMRP運用課題
本稿の内容に沿って、繰り返し出る問いを短く整理します。
インドネシアでMRPシステムの運用が難しい理由は何ですか?
インドネシアでMRPシステムの運用が難しい理由は、品目ごとに異なる製造ロットサイズとリードタイムずらしの影響で、生成された製造オーダーがどの所要に紐付いているかが見えにくくなるためです。また、内示を確定受注で引き落とす際に、指図済み製造オーダーとのリンクを考慮するのが難しいことも挙げられます。
MRPの所要量展開での課題は何ですか?
MRPの所要量展開での課題は、製造ロットサイズとリードタイムずらしの影響で、生成された製造オーダーがどの独立所要に紐付いているかが見えにくくなることです。これにより、製造オーダと受注の紐付きを見えにくくし、生産計画の運用を複雑化させます。
MRPでの受注と内示の管理方法は?
MRPでの受注と内示の管理方法として、確定受注は新規のみ追加し、内示はすべて洗替えすることで所要のダブりを防ぎます。これにより、確定受注と内示の二重登録を避け、効率的なデータ管理が可能になります。