


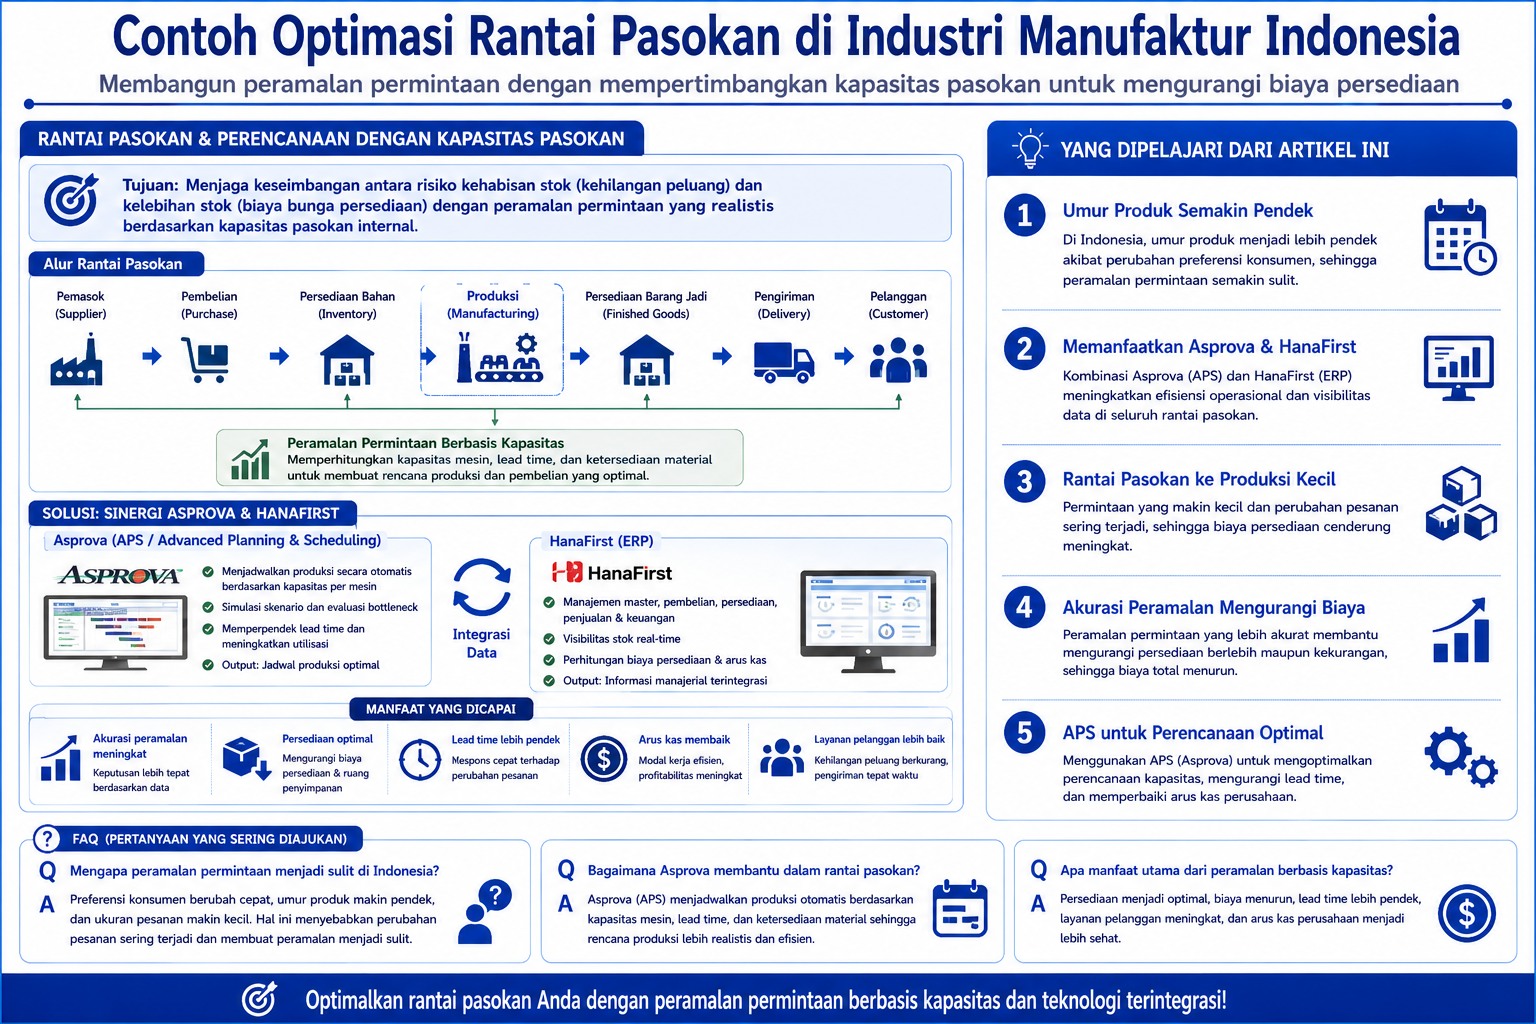
Saya bekerja di sistem manufaktur di Indonesia, namun karena perubahan jumlah dan tenggat waktu pesanan sering terjadi, terkadang penyesuaian rencana produksi tidak dapat dilakukan tepat waktu, yang mempengaruhi pemesanan bahan baku. Dalam rantai pasokan, jika persediaan terlalu sedikit, risiko pesanan tertunda meningkat, dan jika terlalu banyak, akan ada biaya bunga persediaan. Untuk mengatasi masalah ini, saya akan menjelaskan tentang pembangunan sistem yang membuat perkiraan permintaan dengan mempertimbangkan kapasitas pasokan peralatan produksi internal berdasarkan contoh kasus.
Manajemen persediaan dalam rantai pasokan penting untuk membangun sistem perkiraan permintaan yang mempertimbangkan kapasitas pasokan.
-

-
Penjadwal Produksi di Indonesia
Perencanaan produksi dan perencanaan beban saling terkait erat dan memerlukan verifikasi berbasis kuantitas. Penting untuk membandingkan jumlah produksi,…
続きを見る
Yang dipelajari dari artikel ini
- Di Indonesia, umur produk menjadi lebih pendek, sehingga membuat peramalan permintaan menjadi sulit.
- Memanfaatkan Asprova dan HanaFirst untuk meningkatkan efisiensi operasional.
- Rantai pasokan semakin mengarah ke produksi dalam jumlah kecil, yang meningkatkan biaya persediaan.
- Peningkatan akurasi peramalan permintaan berkontribusi pada pengurangan biaya persediaan.
- Menggunakan APS untuk mengoptimalkan perencanaan produksi dan memperbaiki arus kas.
Profil Perusahaan
Mengenai isi bisnis kami, selain penjadwal produksi Asprova, kami juga memiliki template pengembangan bisnis yang dikembangkan secara mandiri bernama HanaFirst. Standarisasi bisnis hanya dimungkinkan untuk beberapa pekerjaan administratif seperti akuntansi, sedangkan manajemen produksi, manajemen persediaan, dan manajemen pesanan ditentukan oleh hubungan keseluruhan rantai pasokan antara pelanggan dan pemasok, sehingga standarisasi sistem dianggap sulit.
Oleh karena itu, perlu untuk secara bertahap merangkum persyaratan bisnis dan mengimplementasikannya ke dalam sistem, namun HanaFirst bertujuan untuk meningkatkan efisiensi proses tersebut dengan menggunakan template.
Tantangan bagi Industri Manufaktur di Indonesia (Kesadaran Masalah)
- Seiring dengan pertumbuhan ekonomi, tingkat pendapatan masyarakat meningkat, dan perkembangan alat informasi yang berpusat pada media sosial menyebabkan preferensi konsumen akhir semakin beragam. Di sisi lain, dalam banjir barang dan informasi, kejenuhan datang lebih cepat, dan umur produk menjadi lebih pendek.
- Akibatnya, peramalan permintaan dalam rantai pasokan menjadi sulit, dan dengan meningkatnya persaingan akibat peningkatan kualitas dari perusahaan pesaing di negara lain, jumlah pesanan dan penerimaan cenderung menjadi lebih kecil, dan perubahan pesanan sering terjadi.
- Beban akibat pengurangan ukuran lot dan perubahan pesanan menyebar secara multiplikatif dalam rantai pasokan, membuat kontrol persediaan yang tepat menjadi sulit, dan untuk mencegah kehilangan peluang, menjadi lebih konservatif, sehingga biaya persediaan cenderung meningkat.
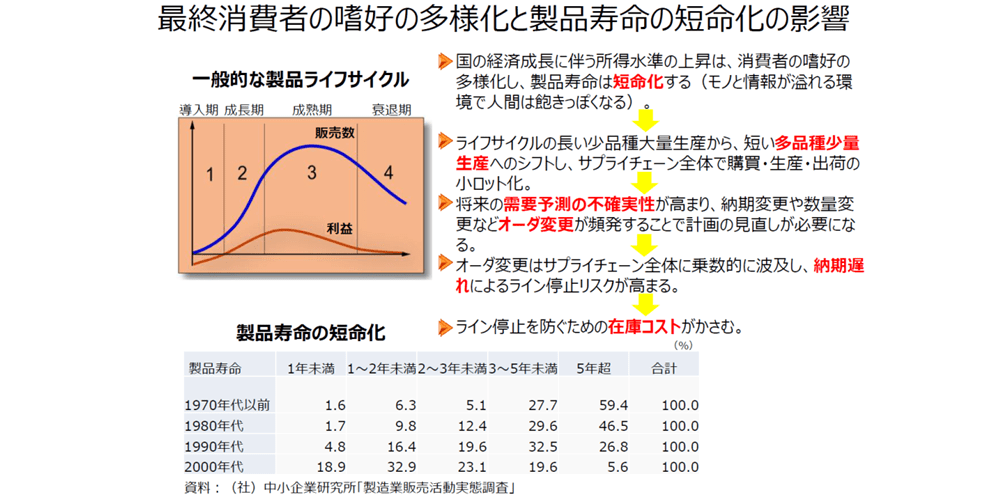
Pertama-tama, kita mengidentifikasi tantangan yang dihadapi oleh industri manufaktur Jepang di Indonesia dan memperjelas kesadaran masalah. Siklus hidup produk umumnya mengikuti fase pengenalan, pertumbuhan, kematangan, dan penurunan, tetapi seiring dengan pertumbuhan ekonomi negara, tingkat pendapatan meningkat, dan preferensi konsumen menjadi lebih beragam dan tersegmentasi. Sejalan dengan itu, umur produk menjadi lebih pendek.
Melihat situasi di Jepang, kita dapat memahami bahwa dalam lingkungan yang melimpah dengan barang dan informasi, manusia menjadi cepat bosan. Terutama dengan penyebaran media sosial seperti Instagram dan Facebook, informasi baru terus muncul, dan penyebarannya sangat cepat sehingga produk cepat dilupakan dan perhatian beralih ke produk berikutnya.
Indonesia memiliki populasi 260 juta orang, dengan 140 juta di antaranya menggunakan internet, sebagian besar melalui smartphone. Karena tujuan penggunaan sering kali adalah media sosial, kecepatan penyebaran informasi cepat, dan siklus tren menjadi lebih pendek.
Peralihan dari produksi massal dengan sedikit variasi dan siklus hidup panjang menuju produksi dengan banyak variasi dan volume kecil serta siklus hidup pendek sedang berlangsung. Secara alami, ada kecenderungan pengurangan ukuran lot dalam pembelian, produksi, dan pengiriman di seluruh rantai pasokan. Dengan siklus hidup produk yang lebih pendek dan unit pesanan dari sisi pelanggan yang lebih kecil, unit pesanan ke pemasok juga menjadi lebih kecil, menyebabkan umur produk yang lebih pendek dan pengurangan ukuran lot di seluruh rantai pasokan.
Karena akurasi peramalan permintaan masa depan menurun, perubahan pesanan seperti perubahan tanggal pengiriman dan jumlah sering terjadi terhadap informasi yang diterima sebelumnya, sehingga perlu dilakukan peninjauan ulang rencana. Perubahan pesanan menyebar secara multiplikatif ke seluruh rantai pasokan, meningkatkan risiko penghentian jalur produksi akibat keterlambatan pengiriman bahan baku dari pemasok. Untuk mencegah hal ini, perlu menyimpan persediaan terlebih dahulu, yang mengakibatkan peningkatan biaya persediaan dan masuk ke dalam lingkaran setan.
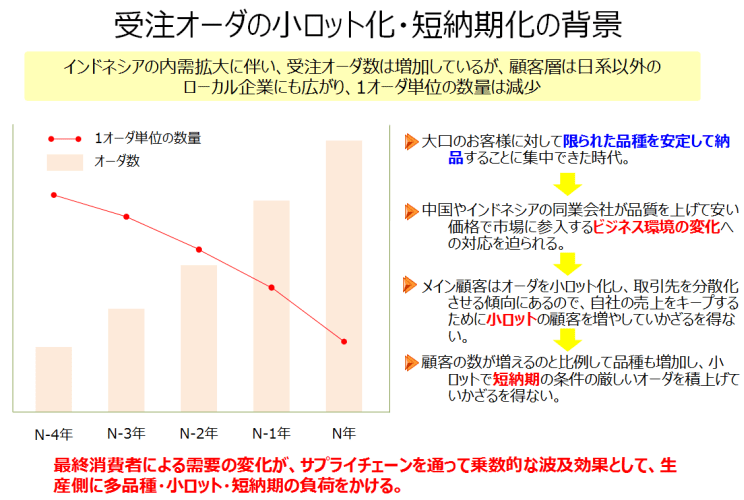
Seiring dengan peningkatan permintaan domestik di Indonesia, jumlah pesanan meningkat, tetapi basis pelanggan meluas ke perusahaan lokal selain Jepang, dan jumlah per unit pesanan cenderung menurun. Sebelumnya, pengiriman tepat waktu kepada pelanggan utama adalah prioritas utama, tetapi dengan ukuran lot yang lebih kecil dalam rantai pasokan, jumlah pelanggan meningkat dan tujuan pengiriman menjadi lebih tersebar.
Produsen dari China, Korea, dan Hong Kong juga telah memasuki Indonesia, dan kualitas produsen Indonesia juga meningkat. Ada alasan mengapa pesanan dengan ukuran lot kecil dan waktu pengiriman singkat tidak dapat ditolak. Seorang pejabat yang bertanggung jawab atas dukungan UKM di Indonesia menunjukkan bahwa meskipun 90% mobil di jalan adalah mobil Jepang, tingkat pengadaan lokal dari produsen suku cadang Jepang sangat rendah.
Dalam kasus Korea, tingkat pengangguran penuh dua kali lipat dibandingkan dengan 2,5% di Jepang, sehingga banyak orang datang dengan tekad yang kuat, dan lingkungan bisnis bagi perusahaan Jepang semakin ketat.
Selain perubahan lingkungan bisnis seperti ini, perubahan permintaan oleh konsumen akhir melalui rantai pasokan menyebabkan efek penyebaran multiplikatif yang membebani sisi produksi dengan banyak variasi, ukuran lot kecil, dan waktu pengiriman singkat.
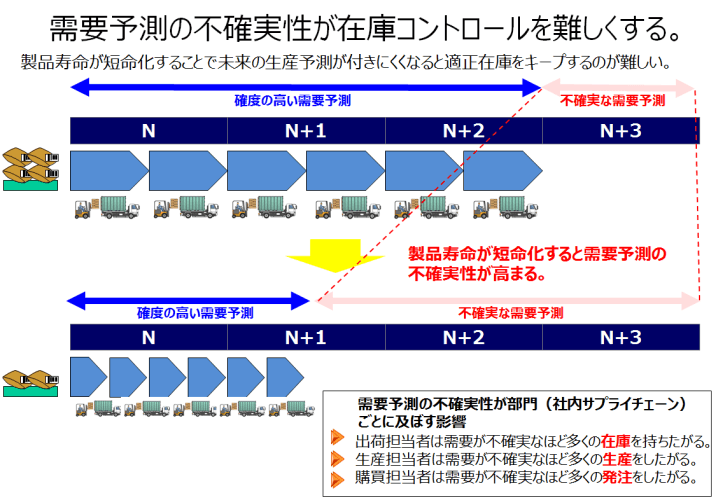
Dengan umur produk yang lebih pendek, menjadi sulit untuk memprediksi produksi masa depan, sehingga sulit untuk menjaga persediaan yang tepat. Para penanggung jawab di departemen dalam rantai pasokan internal khawatir tentang keterlambatan pengiriman, produksi, dan pasokan, sehingga menjadi lebih konservatif. Penanggung jawab pengiriman cenderung ingin memiliki lebih banyak persediaan ketika permintaan tidak pasti, penanggung jawab produksi cenderung ingin memproduksi lebih banyak ketika permintaan tidak pasti, dan penanggung jawab pembelian cenderung ingin memesan lebih banyak ketika permintaan tidak pasti.
Keterlambatan pengiriman bahan baku dari pemasok dapat menghentikan jalur produksi, sehingga harus dihindari, tetapi keterlambatan penerimaan bahan baku terjadi karena kondisi pemasok atau kondisi pesanan yang tidak wajar dari perusahaan sendiri. Jika keterlambatan pengadaan atau kerusakan peralatan di pemasok menyebabkan keterlambatan pengiriman ke perusahaan, tidak ada yang bisa dilakukan, tetapi karena kompleksitas pembelian yang disebabkan oleh pengurangan ukuran lot dalam aliran barang di rantai pasokan, ada masalah yang disebabkan oleh perusahaan sendiri, seperti meminta jadwal atau perubahan tanggal pengiriman yang tidak wajar kepada pemasok.
Keterlambatan pengiriman bahan baku menyebabkan perlu dilakukan penjadwalan ulang rencana produksi, menurunkan produktivitas akibat penghentian jalur, dan meningkatkan biaya tetap karena lembur dan kerja di akhir pekan untuk pemulihan, yang akhirnya memperburuk laba perusahaan.
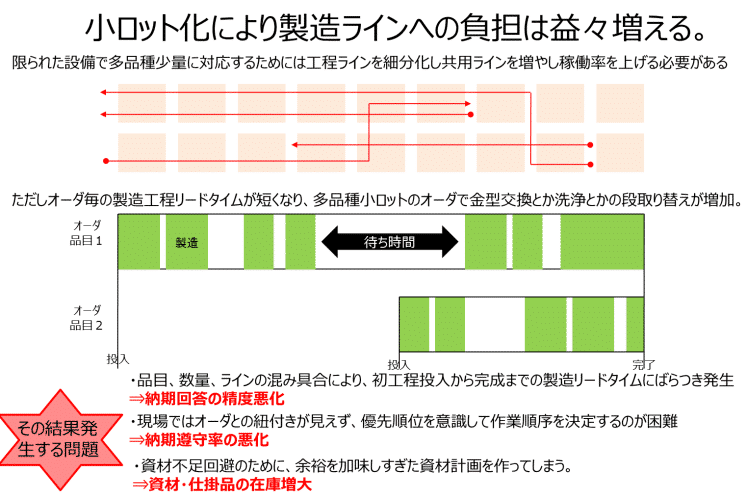
Untuk menangani banyak variasi dan volume kecil dengan peralatan terbatas, perlu untuk memecah jalur proses dan meningkatkan jalur bersama untuk meningkatkan tingkat operasi. Namun, waktu tunggu produksi per pesanan menjadi lebih pendek, dan dengan banyak variasi dan ukuran lot kecil, penggantian cetakan dan pembersihan meningkat. Akibatnya, variasi dalam waktu tunggu produksi dari awal proses hingga selesai terjadi tergantung pada item, jumlah, dan tingkat kepadatan jalur, yang menyebabkan penurunan akurasi dalam menjawab tanggal pengiriman.
Di lantai produksi, sulit untuk melihat keterkaitan dengan pesanan, membuat keputusan urutan kerja dengan mempertimbangkan prioritas menjadi sulit, dan tingkat kepatuhan terhadap tanggal pengiriman memburuk. Dan untuk menghindari kekurangan bahan, rencana bahan yang terlalu berlebihan dibuat, yang menyebabkan peningkatan persediaan bahan dan barang dalam proses.
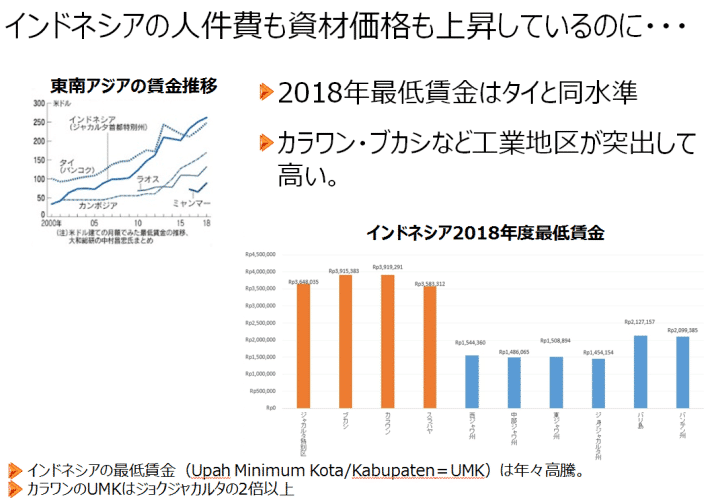
Ini bukan masalah yang secara langsung terkait dengan aliran barang dalam rantai pasokan atau produksi di pabrik perusahaan, tetapi salah satu masalah serius yang dihadapi oleh perusahaan Jepang di Indonesia adalah kenaikan upah minimum setiap tahun. Tingkat upah di sabuk industri Jawa Barat seperti Jakarta, Bekasi, dan Karawang sekitar dua kali lipat dari Jawa Tengah, dan melihat ini, dapat dipahami mengapa banyak orang ingin datang untuk bekerja.
Di Indonesia, sering dikatakan bahwa hak pekerja dilindungi dengan baik, tetapi yang paling merepotkan dalam undang-undang ketenagakerjaan (UU No 13 Tahun 2003) adalah banyaknya uang yang harus dibayarkan saat mengakhiri hubungan kerja, seperti pesangon, uang penghargaan masa kerja, dan kompensasi kehilangan hak yang harus diterima.
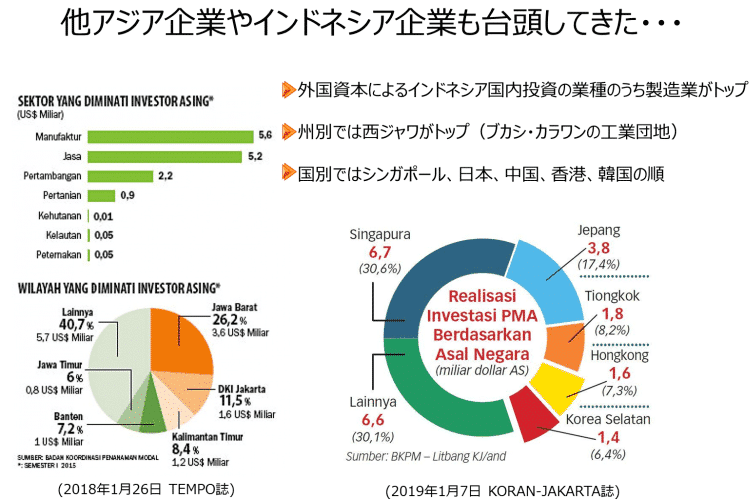
Dari perusahaan asing yang beroperasi di Indonesia, industri manufaktur adalah yang paling banyak, dengan Jawa Barat yang memiliki banyak kawasan industri di Bekasi dan Karawang menjadi yang paling banyak, dan urutan negara adalah Singapura, Jepang, China, Hong Kong, dan Korea. Dalam kasus China dan Korea, banyak orang datang dengan tekad yang kuat, meninggalkan negara mereka, dan berbeda dengan Jepang yang menjamin kepulangan setelah masa tugas lima tahun, semangat mereka berbeda. Ini menunjukkan bahwa lingkungan bisnis di Indonesia semakin ketat.
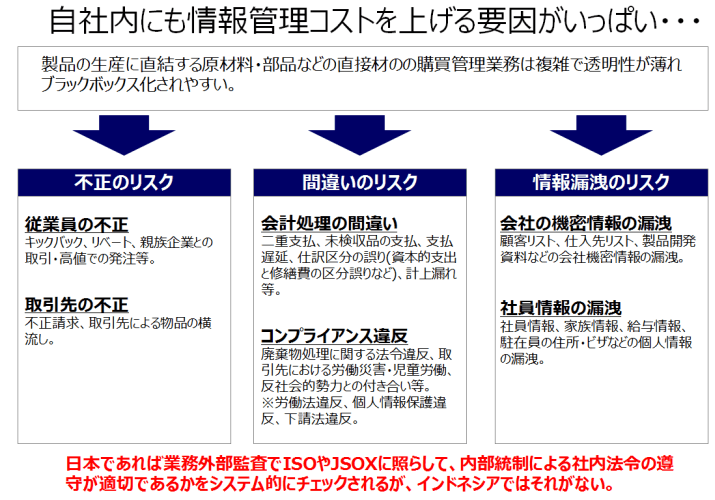
Di Jepang, dalam pengendalian IT di bawah JSOX (aturan pengendalian internal dalam Undang-Undang Pasar Modal yang disahkan pada tahun 2006), audit operasional yang mengevaluasi kepatuhan internal melalui pengendalian internal sangat diperhatikan, tetapi di Indonesia, hal ini masih lemah.
Peramalan Permintaan dan Biaya Persediaan dalam Rantai Pasokan (Sudut Pandang Analisis)
- Manajemen rantai pasokan adalah mengelola proses di mana barang mengalir dengan nilai tambah antara produsen bahan baku di hilir dan konsumen akhir di hulu, dengan perusahaan Anda sebagai pusatnya. Perubahan permintaan dan penawaran akan meluas dan berantai.
- Dengan menyinkronkan dan mengintegrasikan tugas perencanaan antar departemen, perlu untuk meningkatkan akurasi peramalan permintaan, mempersingkat periode persediaan, mencegah kehilangan peluang, dan mencapai persediaan optimal dengan menekan biaya persediaan.
- Biaya produk yang membentuk persediaan terdiri dari biaya produksi dan biaya penjualan serta administrasi, namun dalam akuntansi keuangan, biaya bunga persediaan yang tidak terlihat muncul, yang dapat dikatakan sebagai utang off-balance yang menekan laba rugi perusahaan di masa depan.
- Alasan mengapa persediaan diperlukan di dalam pabrik meskipun menanggung biaya persediaan adalah untuk menutupi perbedaan antara waktu tunggu produksi dan waktu tunggu pesanan, serta sebagai buffer untuk mencegah penghentian proses bottleneck.
- Untuk menjaga persediaan optimal, keputusan penerbitan PO dan instruksi produksi dalam rantai pasokan internal harus dilakukan berdasarkan peramalan permintaan yang akurat.
- Jika peramalan permintaan 100% atau kapasitas pasokan 100%, persediaan nol dapat dicapai, namun dalam kenyataannya, karena keterbatasan kapasitas pasokan, perlu untuk menyesuaikan agar dapat merespons permintaan sambil menjaga persediaan aman minimum, dan menghubungkan rencana manajemen, rencana penjualan, rencana produksi, dan rencana pembelian secepat mungkin. Ini adalah tantangan yang tidak mungkin dilakukan tanpa mempertimbangkan kapasitas pasokan dalam peramalan permintaan.
- Akibatnya, kemampuan rantai pasokan diukur dalam tiga aspek: responsivitas, fleksibilitas, dan keandalan.
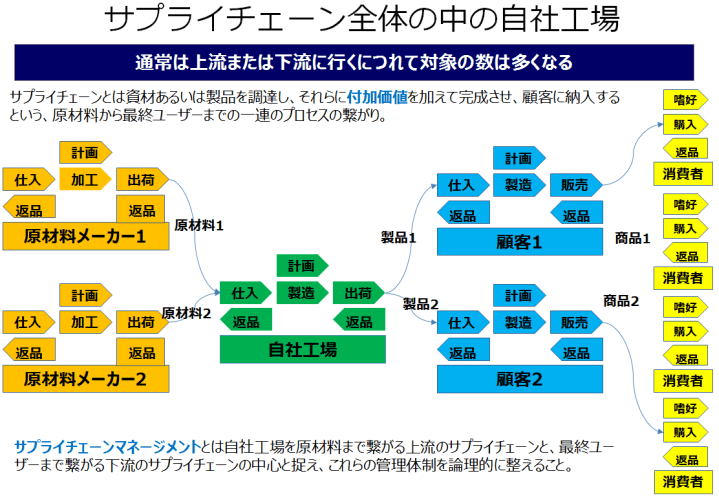
Selanjutnya, kami akan menyajikan sudut pandang analisis untuk mengatasi tantangan di Indonesia seperti peningkatan beban akibat produksi berbagai jenis dalam jumlah kecil, peningkatan beban penyesuaian rencana akibat perubahan pesanan yang sering, dan kesulitan dalam mengontrol persediaan optimal yang disebutkan pada bab sebelumnya. Ini menggambarkan posisi "pabrik perusahaan dalam keseluruhan rantai pasokan", di mana biasanya jumlah pemain cenderung meningkat saat bergerak ke hulu atau hilir dari perspektif pabrik perusahaan.
Rantai pasokan adalah rangkaian proses yang menghubungkan dari bahan baku hingga pengguna akhir, di mana bahan atau produk diperoleh, diberi nilai tambah, dan diselesaikan untuk dikirimkan kepada pelanggan. Manajemen rantai pasokan adalah mengatur sistem manajemen ini secara logis dengan menganggap pabrik perusahaan sebagai pusat rantai pasokan yang terhubung ke hulu hingga bahan baku dan ke hilir hingga pengguna akhir.
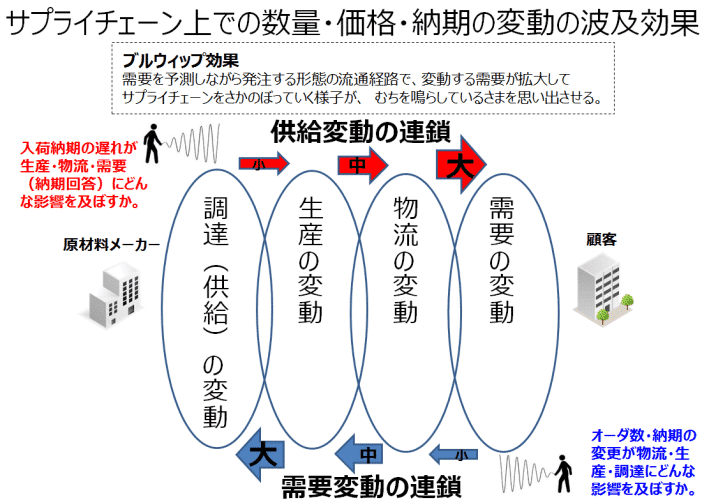
Fluktuasi pasokan dari hulu ke hilir dan fluktuasi permintaan dari hilir ke hulu dalam rantai pasokan, yang meluas dan berantai seperti gerakan cambuk, disebut efek bullwhip. Secara spesifik, keterlambatan pengiriman dari produsen bahan baku akan berdampak pada sisi produksi, logistik (pengiriman), dan konsumen akhir, dan perubahan permintaan dari sisi konsumen akhir akan berdampak pada sisi logistik, produsen, dan produsen bahan baku, dengan dampak yang meluas.
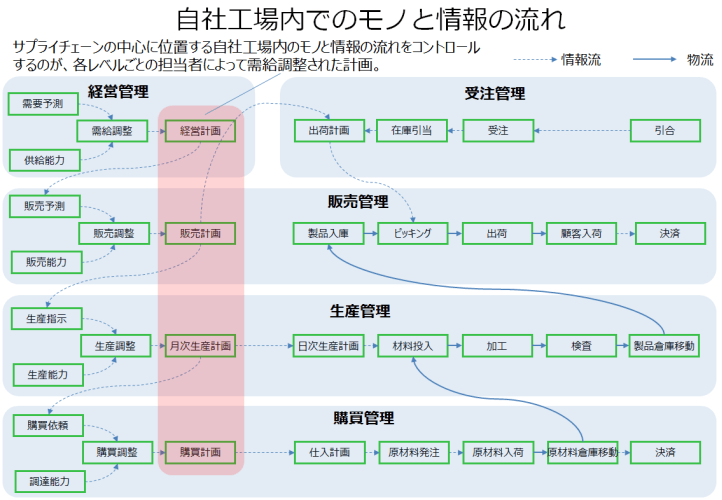
Mengontrol aliran barang dan informasi di dalam pabrik perusahaan yang berada di pusat rantai pasokan adalah rencana yang disesuaikan dengan permintaan dan penawaran oleh masing-masing departemen. Meskipun ada rencana berdasarkan penyesuaian permintaan dan penawaran di setiap level, umumnya rencana ini dibuat secara independen dan tidak diselaraskan satu sama lain. Akibatnya, meskipun rencana tersebut optimal untuk departemen, mungkin tidak optimal untuk perusahaan secara keseluruhan. Ini disebut optimalisasi parsial.
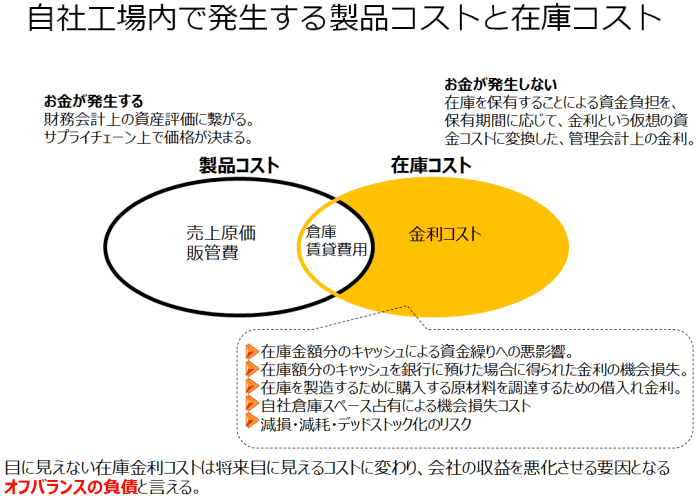
Sampai saat ini, kami telah berfokus pada aliran barang, tetapi sekarang kami akan mempertimbangkan biaya yang terjadi pada barang yang mengalir dalam rantai pasokan. Dalam memproduksi produk, biaya produksi seperti biaya bahan langsung, biaya tenaga kerja langsung, dan biaya tidak langsung produksi terjadi, dan setelah produk selesai, biaya penyimpanan dan biaya iklan sebagai biaya penjualan dan administrasi terjadi.
Biaya-biaya ini dicatat sebagai biaya dalam akuntansi keuangan, tetapi beban keuangan yang tidak menghasilkan uang dari kepemilikan persediaan, yang diubah menjadi biaya bunga persediaan dalam akuntansi manajemen, disebut biaya bunga persediaan.
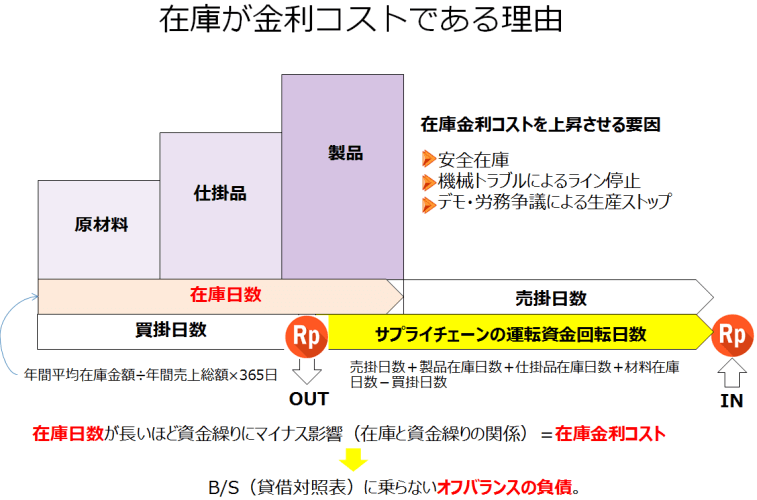
Biaya bunga persediaan adalah biaya tidak terlihat yang tidak menghasilkan entri akuntansi, seperti dampak buruk pada arus kas dari jumlah persediaan, kehilangan peluang bunga yang bisa diperoleh jika uang persediaan disimpan di bank, bunga pinjaman untuk memperoleh bahan baku untuk memproduksi persediaan, biaya kehilangan peluang dari penggunaan ruang gudang perusahaan, dan risiko penurunan nilai, penyusutan, dan menjadi stok mati. Namun, biaya ini akan berubah menjadi biaya yang terlihat di masa depan dan dapat dikatakan sebagai utang off-balance yang memperburuk profitabilitas perusahaan.
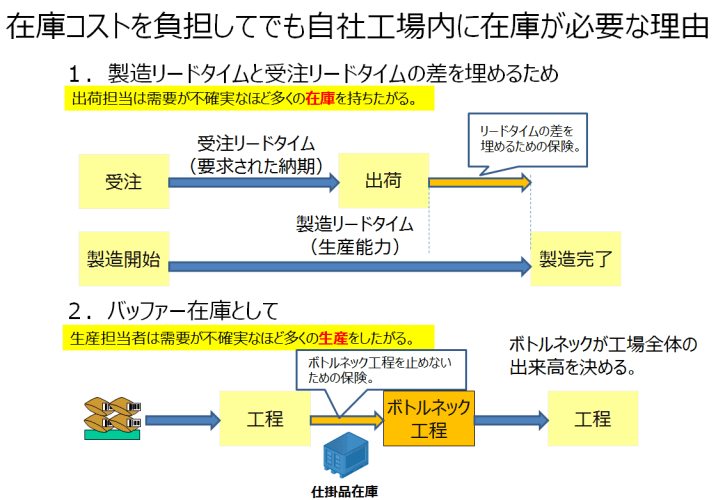
Sejauh ini, persediaan tampak seperti penjahat besar, tetapi ada alasan yang sah mengapa persediaan diperlukan di dalam pabrik meskipun menanggung biaya persediaan. Salah satu alasan memiliki persediaan di dalam perusahaan adalah untuk menutupi perbedaan antara waktu tunggu produksi dan waktu tunggu pesanan, karena biasanya waktu tunggu pesanan dari pelanggan hingga pengiriman lebih pendek daripada waktu tunggu produksi dari awal hingga akhir produksi, sehingga persediaan diperlukan sebagai asuransi untuk menutupi perbedaan waktu tunggu tersebut.
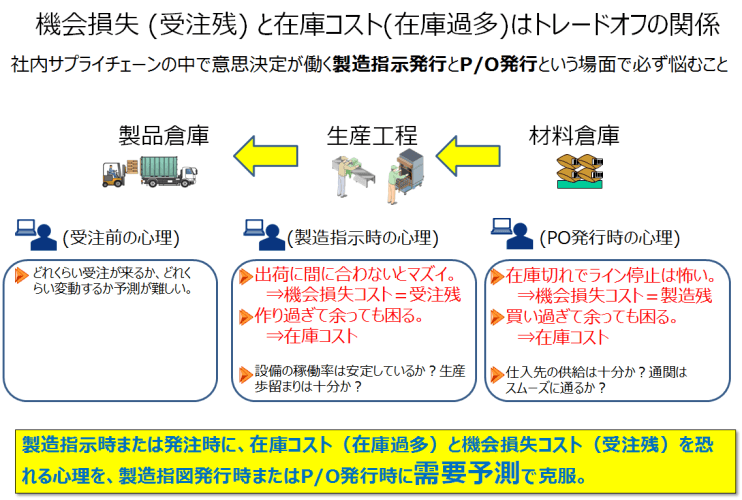
Dalam operasi manufaktur, ada dua tempat di mana keputusan untuk menyesuaikan jumlah dalam rantai pasokan dibuat. Salah satunya adalah saat penerbitan PO, dan yang lainnya adalah saat penerbitan instruksi produksi. "Kehilangan peluang (pesanan tertunda) dan biaya persediaan (kelebihan persediaan) adalah hubungan trade-off" berarti bahwa saat penerbitan PO, kekhawatiran akan kehabisan persediaan dan menghentikan jalur produksi, tetapi membeli terlalu banyak dan kelebihan juga menjadi masalah. Saat penerbitan instruksi produksi, tidak memenuhi pengiriman tepat waktu adalah masalah, tetapi membuat terlalu banyak dan kelebihan juga menjadi masalah.
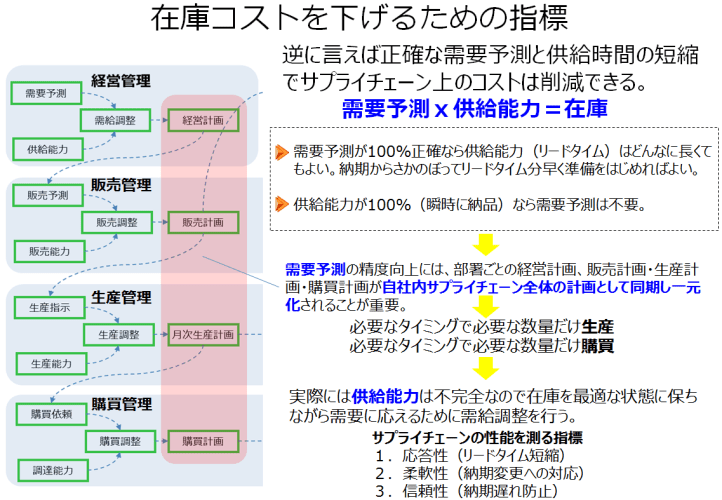
Secara ekstrem, jika peramalan permintaan 100% akurat, maka memulai persiapan lebih awal dari waktu pengiriman sesuai dengan waktu tunggu sudah cukup, sehingga kapasitas pasokan (waktu tunggu) bisa sepanjang apapun. Juga, jika kapasitas pasokan 100% (pengiriman instan), maka peramalan permintaan tidak diperlukan. Dengan kata lain, dalam kedua kasus tersebut, persediaan nol dapat dicapai.
Namun, dalam kenyataannya, karena keterbatasan, kapasitas pasokan 100% juga tidak mungkin, sehingga perlu penyesuaian permintaan dan penawaran yang memungkinkan untuk merespons permintaan sambil menjaga persediaan aman minimum, dan menghubungkan rencana manajemen, rencana penjualan, rencana produksi, dan rencana pembelian secepat mungkin. Akibatnya, indikator untuk mengukur kemampuan rantai pasokan adalah responsivitas (waktu tunggu), fleksibilitas (respons terhadap perubahan), dan keandalan (ketepatan waktu pengiriman).
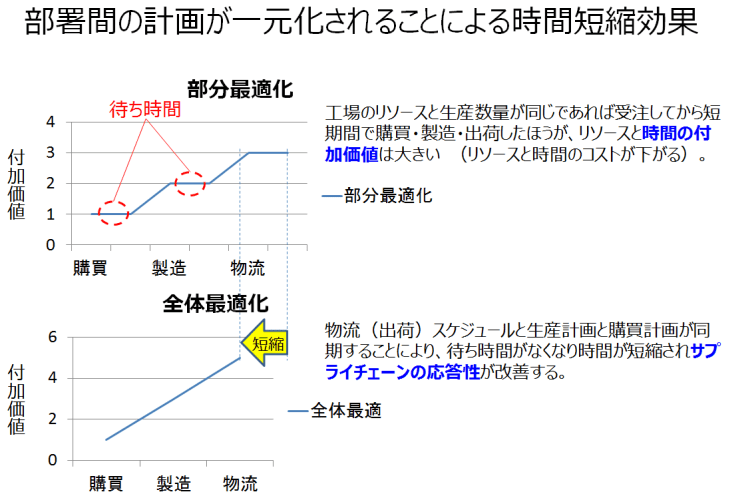
Rencana optimal departemen yang dibuat melalui penyesuaian permintaan dan penawaran oleh masing-masing departemen seperti manajemen, penjualan, produksi, dan pembelian, tidak selalu optimal untuk departemen sebelum dan sesudahnya, dan akibatnya, waktu tunggu terjadi antara departemen. Optimalisasi keseluruhan berarti menghubungkan rencana yang dibuat oleh setiap departemen secara mulus.
Otomatisasi Sistem Perencanaan dengan Mempertimbangkan Kapasitas Pasokan (Pembahasan Utama)
-
- Menyusun rencana produksi dengan mempertimbangkan kapasitas pasokan setiap departemen adalah membuat rencana yang dioptimalkan secara keseluruhan, menghubungkan rencana manajemen, rencana penjualan, rencana produksi, dan rencana pembelian tanpa kesulitan.
- Saat mengotomatisasi sistem perencanaan, jika kapasitas pasokan antar proses berbeda, waktu siklus juga berbeda, dan waktu siklus dari proses bottleneck yang paling lambat menjadi kapasitas produksi pabrik.
- Hasil dari penyesuaian waktu tunggu, pekerjaan yang menumpuk sebagai beban berlebih pada hari tertentu harus dipindahkan ke hari lain atau ke peralatan lain, dan APS memiliki fungsi untuk melakukan ini secara otomatis.
- Dalam kasus waktu tunggu tetap, rencana menjadi kasar karena tidak mempertimbangkan kapasitas proses, tetapi rencana berbasis waktu siklus membuat rencana yang dioptimalkan secara keseluruhan dengan menghubungkan proses tanpa kesulitan sambil mempertimbangkan kapasitas proses.
- Penumpukan kapasitas tak terbatas berdasarkan penyesuaian waktu tunggu tetap disebut rencana kapasitas oleh MRP, dan pembongkaran kapasitas terbatas berbasis waktu siklus disebut rencana waktu siklus oleh MRP II.
Industri manufaktur Jepang di Indonesia menghadapi beban produksi beragam dengan volume kecil dan seringnya perubahan pesanan yang menyebabkan beban penyesuaian rencana, serta kesulitan dalam pengendalian stok yang tepat. Hal ini menyebabkan masalah trade-off antara risiko kehilangan peluang dan biaya bunga stok dalam hubungan dengan pemasok dan pelanggan dalam rantai pasokan. Untuk mengatasi ini, diperlukan perkiraan permintaan yang mempertimbangkan kapasitas pasokan peralatan produksi. Di sini, kita akan mempertimbangkan bagaimana merancang sistem semacam itu.
Kapasitas pasokan memiliki variasi, dan proses sebelumnya (pembentukan atau pengepresan) dan proses selanjutnya (ASSY atau pengelasan) memiliki waktu siklus dan ukuran lot yang berbeda. Cenderung menjadi bentuk di mana stok antara yang selesai di proses sebelumnya dikonsumsi di proses selanjutnya, dan untuk mengurangi waktu pengaturan, ukuran lot harus diperbesar, dan untuk mengurangi stok, ukuran lot harus diperkecil. Rencana produksi yang mempertimbangkan kapasitas dan waktu pengaturan proses sebelumnya dan selanjutnya menjadi optimal secara keseluruhan.
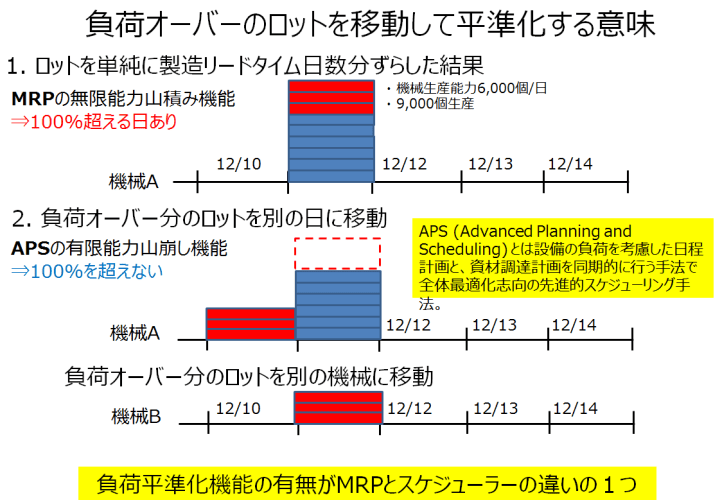
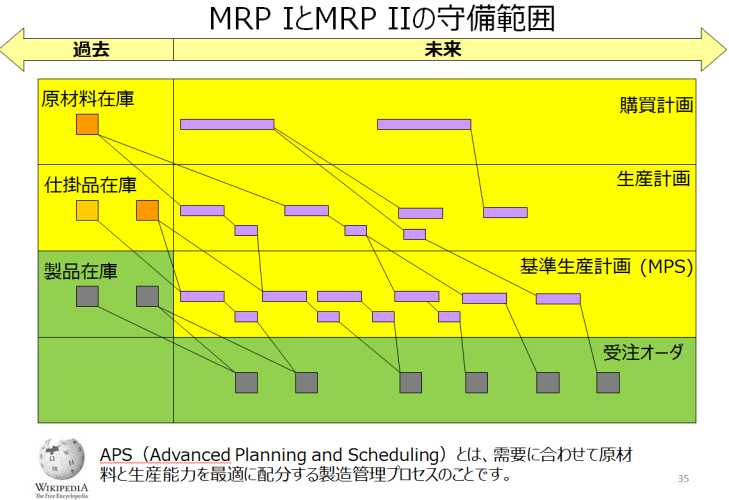
Saat menyusun rencana produksi, Anda mungkin berpikir untuk menyesuaikan hari dengan mempertimbangkan waktu tunggu di proses, tetapi hasil dari penyesuaian waktu tunggu sederhana dapat menyebabkan pekerjaan menumpuk melebihi kapasitas peralatan pada hari tertentu. Umumnya, ini disebut penyesuaian waktu tunggu oleh MRP (Material Requirements Planning).
Pekerjaan yang melebihi beban hanya dapat dipindahkan ke hari lain atau ke peralatan lain, tetapi metode penjadwalan canggih yang berorientasi pada optimasi keseluruhan yang melakukan perencanaan jadwal sambil mempertimbangkan beban peralatan disebut APS (Advanced Planning and Scheduling). Dalam bahasa Jepang disebut "Perencanaan & Penjadwalan Canggih", dan penjadwal produksi Asprova yang diperkenalkan adalah alat yang mewujudkan APS dalam sistem.
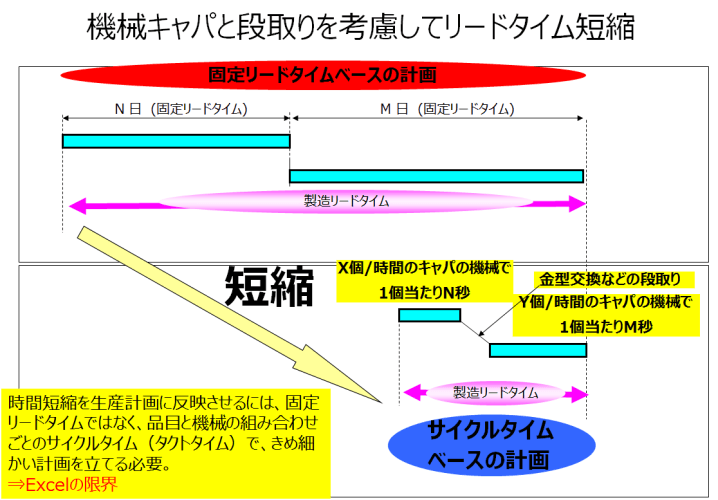
Untuk "mempersingkat waktu tunggu dengan mempertimbangkan kapasitas mesin dan pengaturan", perlu menetapkan waktu siklus yang menunjukkan berapa detik yang diperlukan per unit saat menggunakan peralatan ini, bukan waktu tunggu tetap.
Dalam kasus waktu tunggu tetap, rencana menjadi kasar karena tidak mempertimbangkan kapasitas proses, tetapi rencana berbasis waktu siklus membuat rencana yang dioptimalkan secara keseluruhan dengan menghubungkan proses tanpa kesulitan sambil mempertimbangkan kapasitas proses.
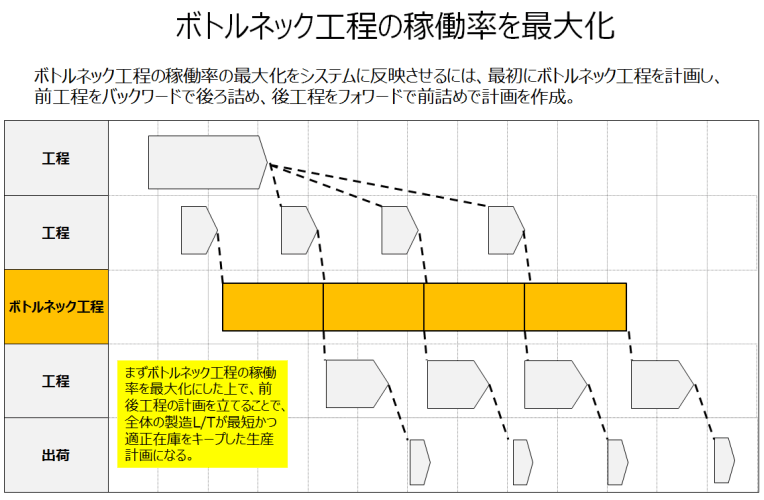
Telah disebutkan bahwa kapasitas pasokan memiliki variasi, tetapi kapasitas produksi keseluruhan pabrik menjadi kapasitas produksi dari proses bottleneck, sehingga rencana produksi juga dibuat dengan memaksimalkan tingkat operasi proses bottleneck dan menyusun rencana proses sebelumnya dan selanjutnya untuk membuat rencana yang dioptimalkan secara keseluruhan.
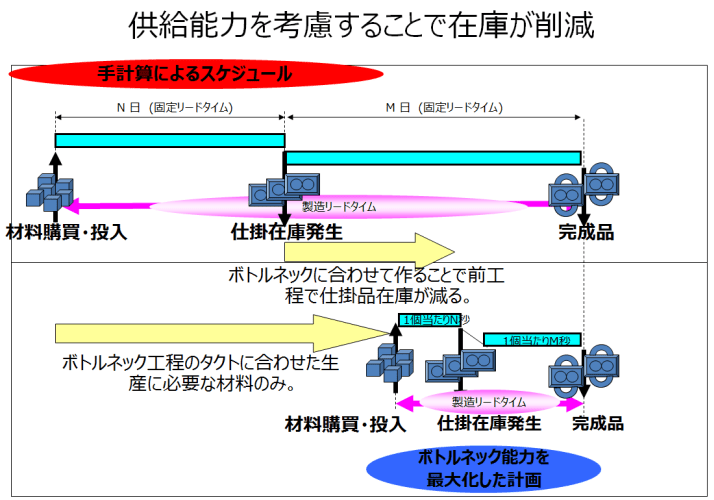
Dengan menyusun rencana yang berpusat pada proses bottleneck, stok barang dalam proses yang tertahan sebelum bottleneck akan hilang, dan barang dalam proses yang diperlukan untuk produksi yang disesuaikan dengan waktu siklus proses bottleneck akan mengalir tepat waktu.
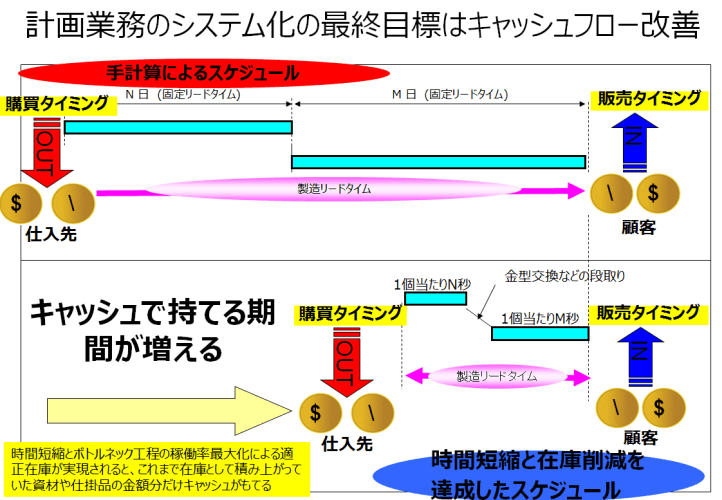
Dengan mempertimbangkan kapasitas pasokan, proses dapat terhubung tanpa kesulitan, waktu tunggu produksi dapat dipersingkat, stok dalam proses dapat dikurangi, dan biaya bunga stok secara otomatis menurun, sehingga periode yang dapat dimiliki dalam bentuk kas meningkat, berkontribusi pada laba rugi perusahaan.
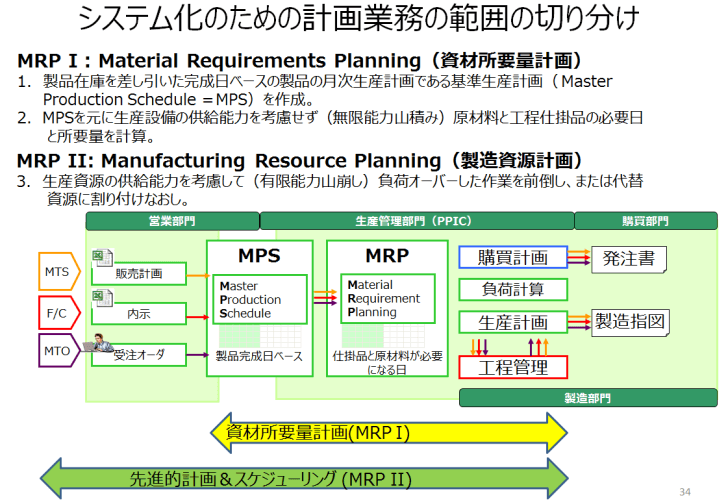
Untuk mengekspresikan isi sebelumnya secara sistematis, penumpukan kapasitas tak terbatas berdasarkan penyesuaian waktu tunggu tetap disebut rencana kapasitas oleh MRP, dan pembongkaran kapasitas terbatas berbasis waktu siklus disebut rencana waktu siklus oleh MRP II, dan APS sesuai dengan itu.
Contoh Sistem Terintegrasi dari Penerimaan Pesanan hingga Pembelian (Ringkasan: Contoh)
- Sampai saat ini, kami telah membahas tentang bagaimana membuat rencana produksi berdasarkan waktu siklus per detik untuk memaksimalkan tingkat operasi proses bottleneck dengan mempertimbangkan kapasitas pasokan, yang mengarah pada pengurangan lead time, pengurangan persediaan, dan perbaikan arus kas perusahaan. Sekarang, kita akan membahas bagaimana mengotomatisasi alur ini.
- Alur terbaru dalam pembuatan rencana produksi adalah membuat rencana pengiriman dari informasi pesanan, dan membuat rencana produksi bulanan berdasarkan tanggal penyelesaian produk. Berdasarkan struktur komponen, dilakukan perhitungan kebutuhan, dan setelah dikurangi persediaan, dibuat jadwal produksi dengan menggeser kebutuhan bersih sesuai lead time. Terakhir, pekerjaan yang melebihi beban diatur ulang dengan menggeser hari atau dialokasikan ke peralatan lain untuk penyeimbangan.
- Dalam pembuatan rencana berdasarkan manual ini, seringkali terjadi kurangnya komunikasi antara penjualan dan departemen manajemen produksi, sehingga rencana produksi cenderung berfokus pada sisi produksi, dan meskipun dilakukan penyeimbangan, rencana tersebut menjadi optimal parsial dengan banyak waktu tunggu.
- Untuk membuat rencana yang dioptimalkan secara keseluruhan, perlu mengelola secara terintegrasi dari penerimaan pesanan hingga produksi dan pembelian, serta menciptakan aliran dalam produksi.
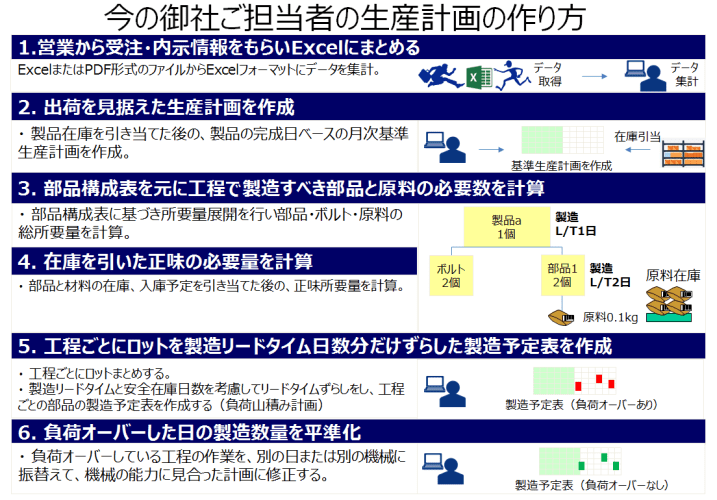
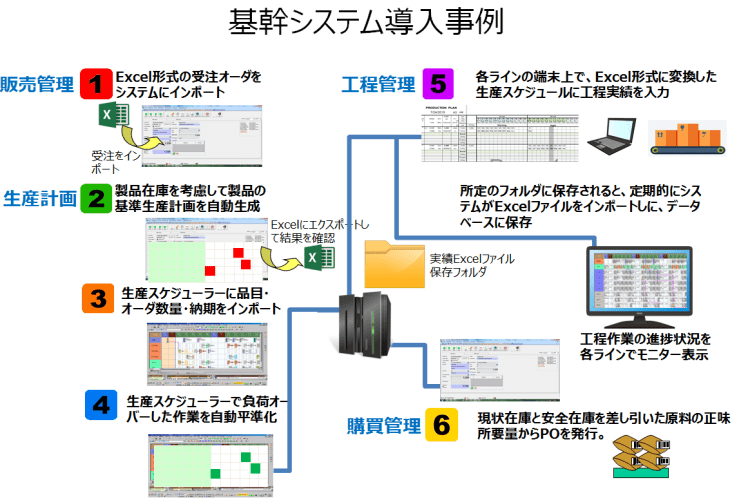
Sebagai ringkasan dari bab sebelumnya, kami menyajikan contoh implementasi sistem yang mencapai pengurangan lead time, pengurangan persediaan, dan perbaikan arus kas dengan rencana yang dioptimalkan berdasarkan waktu siklus dan kapasitas terbatas.
Pertama, informasi pesanan dan indikasi dari penjualan dikumpulkan dalam Excel, dibuat rencana produksi dengan mempertimbangkan pengiriman, dihitung jumlah komponen dan bahan baku yang harus diproduksi berdasarkan struktur komponen, dihitung kebutuhan bersih setelah dikurangi persediaan, dibuat jadwal produksi dengan menggeser hari sesuai lead time produksi untuk setiap proses, dan menyeimbangkan jumlah produksi pada hari yang melebihi beban.
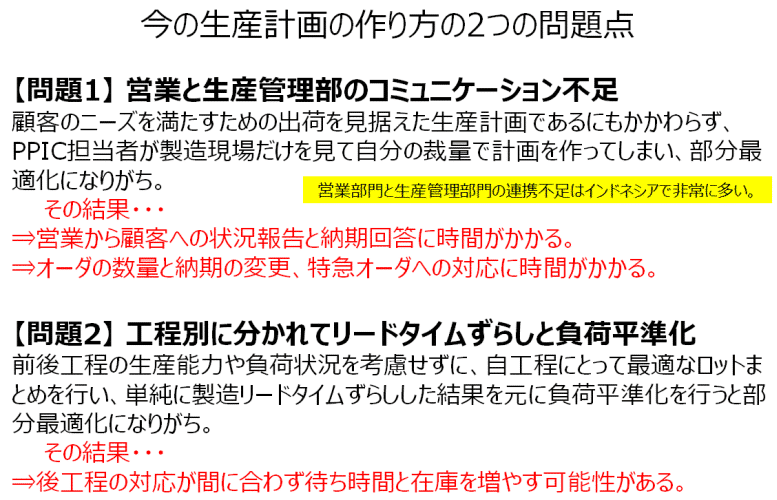
Masalah pertama adalah PPIC cenderung membuat rencana berdasarkan pandangan dari lantai produksi saja untuk memenuhi rencana pengiriman yang memenuhi kebutuhan pelanggan, sehingga menjadi optimal parsial. Akibatnya, laporan situasi kepada pelanggan dan jawaban tenggat waktu dari penjualan memakan waktu, serta perubahan jumlah dan tenggat waktu pesanan, dan penanganan pesanan mendesak memakan waktu.
Masalah kedua adalah dalam pembuatan rencana produksi menggunakan Excel, tidak dapat dihindari bahwa perencanaan dilakukan tanpa mempertimbangkan kapasitas produksi dan beban proses sebelumnya, sehingga penyeimbangan beban dilakukan berdasarkan hasil penggeseran lead time produksi, yang cenderung menjadi optimal parsial, dan akibatnya, proses berikutnya tidak dapat memenuhi waktu dan meningkatkan waktu tunggu serta persediaan.
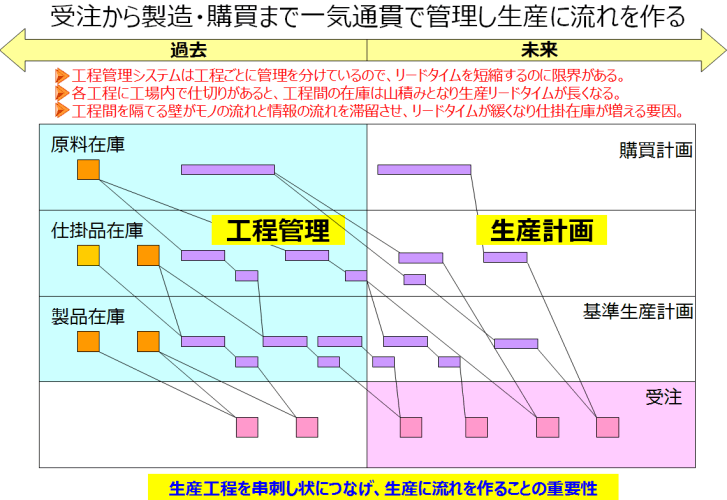
Sistem manajemen proses membagi manajemen untuk setiap proses, sehingga ada batasan dalam mengurangi lead time, dan jika ada pembatas di dalam pabrik, persediaan antar proses akan menumpuk dan lead time produksi menjadi panjang, sehingga dinding yang memisahkan antar proses menghambat aliran barang dan informasi, menyebabkan lead time melonggar dan meningkatkan persediaan dalam proses.
Inilah pentingnya menghubungkan proses produksi secara terintegrasi dan menciptakan aliran dalam produksi.
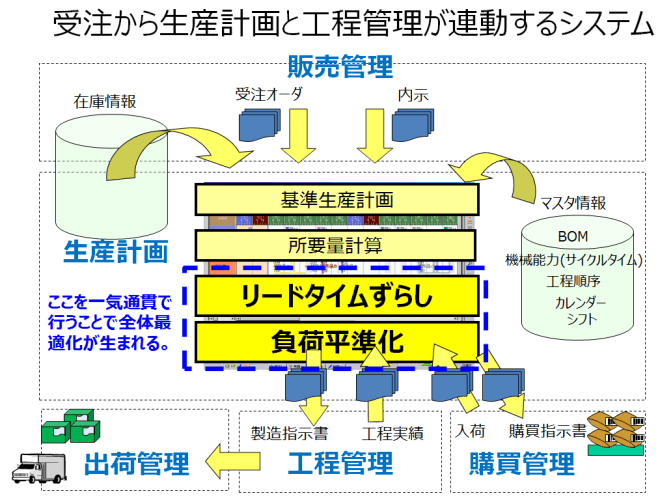
-
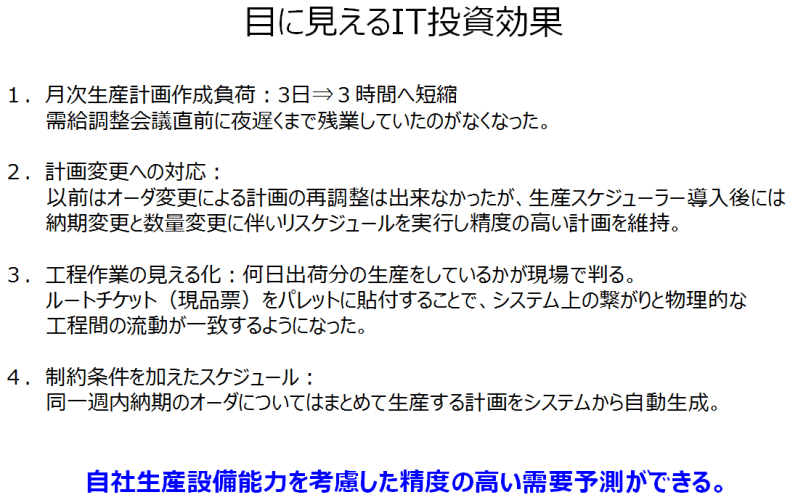
- Beban pembuatan rencana produksi bulanan: dari 3 hari menjadi 3 jam. Tidak ada lagi lembur hingga larut malam sebelum rapat penyesuaian permintaan dan pasokan.
- Penanganan perubahan rencana: Sebelumnya tidak dapat melakukan penyesuaian ulang rencana akibat perubahan pesanan, tetapi setelah penerapan penjadwal produksi, dilakukan penjadwalan ulang sesuai perubahan tenggat waktu dan jumlah, serta mempertahankan rencana yang akurat.
- Visualisasi pekerjaan proses: Dapat diketahui di lantai produksi untuk berapa hari pengiriman yang sedang diproduksi. Dengan menempelkan tiket rute (tiket barang) pada palet, hubungan dalam sistem dan aliran fisik antar proses menjadi sesuai.
- Jadwal dengan batasan: Rencana produksi untuk pesanan dengan tenggat waktu dalam minggu yang sama dihasilkan secara otomatis oleh sistem.
Rencana produksi untuk pesanan dengan tenggat waktu dalam minggu yang sama dihasilkan secara otomatis oleh sistem. Dapat dilakukan perkiraan permintaan yang akurat dengan mempertimbangkan kapasitas peralatan produksi internal.
Fungsi dari Asprova Scheduler Produksi
Asprova memainkan peran penting dalam penjadwalan produksi. Fungsi dasar dijelaskan secara rinci dalam seminar Desember 2018.
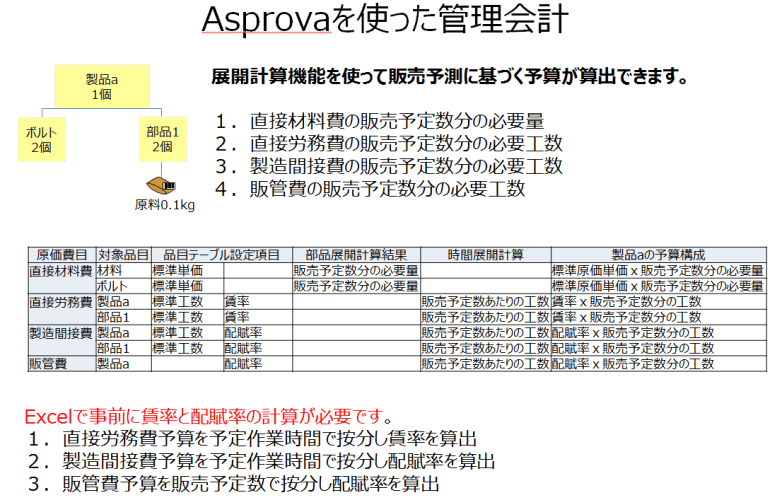
Dalam tabel item Asprova, harga satuan standar bahan, tarif upah barang dalam proses dan produk jadi, efisiensi, tingkat operasi, dan tingkat distribusi diatur. Dengan ini, harga satuan standar dihitung, anggaran biaya berdasarkan perkiraan penjualan ditentukan, dan membantu dalam penetapan harga jual.
- Biaya bahan langsung: Harga satuan standar x jumlah yang direncanakan untuk digunakan
- Biaya tenaga kerja langsung: Tarif upah x efisiensi x jumlah produksi yang direncanakan
- Biaya penyusutan: Tingkat operasi x efisiensi x jumlah produksi yang direncanakan
- Biaya lainnya: Tingkat distribusi x jumlah produksi yang direncanakan
Ketika Asprova melakukan perhitungan kebutuhan, jumlah produksi yang direncanakan untuk produk dan barang dalam proses, waktu kerja langsung yang direncanakan, dan jumlah bahan baku yang direncanakan untuk digunakan dihitung. Namun, Asprova tidak memiliki fungsi untuk menghitung tarif upah atau tingkat distribusi secara otomatis dari anggaran, sehingga hasil perhitungan menggunakan Excel diatur dalam tabel item. Dengan ini, anggaran biaya berdasarkan perkiraan penjualan untuk periode berikutnya dan harga satuan standar per unit dihitung, memungkinkan simulasi harga jual.
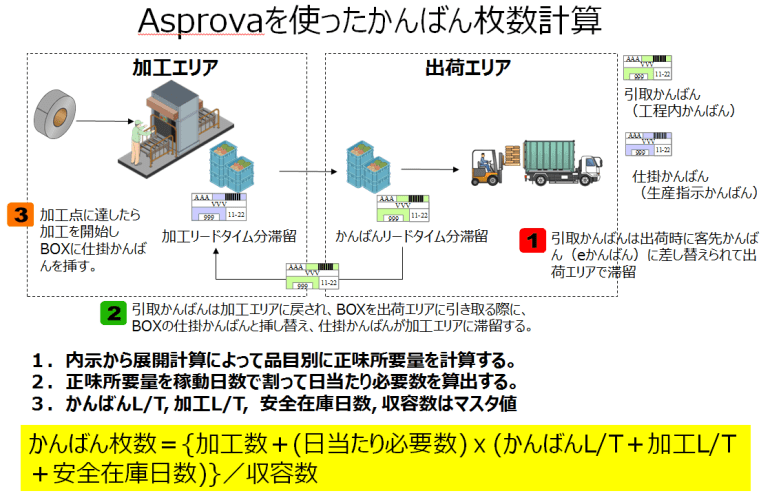
Contoh: Di Indonesia, TMMIN (PT Toyota Motor Manufacturing Indonesia) dan ADM (PT Astra Daihatsu Motor) menggunakan Asprova untuk mengelola aliran kanban di lini produksi. Data perkiraan bulan berikutnya diimpor, dan perhitungan kebutuhan dilakukan untuk menentukan kebutuhan bersih per item. Ini dibagi dengan jumlah hari kerja untuk mendapatkan jumlah harian yang dibutuhkan. Selanjutnya, berdasarkan kanban L/T, proses L/T, hari persediaan aman, dan kapasitas yang diatur dalam master, jumlah kanban dihitung dan jumlah kanban yang beredar setiap bulan disesuaikan.
Poin: Dalam pengelolaan aliran kanban di lini produksi, perhitungan kebutuhan yang akurat berdasarkan perkiraan permintaan dan penyesuaian jumlah kanban yang tepat sangat penting.
Pertanyaan Umum|Tantangan dan Solusi Industri Manufaktur di Indonesia
Artikel ini merangkum pertanyaan yang sering muncul sesuai dengan isi artikel.
Apa tantangan utama yang dihadapi oleh industri manufaktur di Indonesia?
Industri manufaktur di Indonesia menghadapi kesulitan dalam memprediksi permintaan karena diversifikasi preferensi konsumen dan pemendekan umur produk seiring dengan pertumbuhan ekonomi. Selain itu, produksi dalam jumlah kecil dan perubahan pesanan yang sering berdampak pada seluruh rantai pasokan, membuat pengendalian persediaan yang tepat menjadi sulit. Akibatnya, biaya persediaan meningkat dan persaingan semakin ketat.
Sistem apa yang diperlukan untuk mengoptimalkan rantai pasokan?
Untuk mengoptimalkan rantai pasokan, diperlukan sistem peramalan permintaan yang mempertimbangkan kapasitas pasokan. Hal ini memungkinkan penghubungan yang mulus antara rencana manajemen, rencana penjualan, rencana produksi, dan rencana pembelian. Secara khusus, diperlukan penggunaan penjadwal produksi seperti Asprova untuk merencanakan dengan mempertimbangkan kapasitas pasokan antar proses.
Apa efek dari penerapan Asprova?
Penerapan Asprova secara signifikan mengurangi beban pembuatan rencana produksi bulanan dan memungkinkan respons cepat terhadap perubahan rencana. Selain itu, visualisasi pekerjaan proses meningkat, dan tingkat kepatuhan terhadap tenggat waktu meningkat. Lebih lanjut, dengan pembangkitan jadwal otomatis yang mempertimbangkan kondisi pembatasan, efisiensi produksi meningkat, dan diharapkan dapat mengurangi persediaan serta memperbaiki arus kas.