


Sistem paket dikembangkan untuk proses produksi perakitan. Hal ini karena lebih mudah untuk standarisasi pekerjaan. Di sisi lain, proses berbasis proses menggunakan jalur terpadu di mana pekerjaan proses saat ini dan proses berikutnya dilakukan secara berkesinambungan. Oleh karena itu, tidak ada waktu kosong yang terjadi, dan pekerjaan pesanan lain tidak dapat menyela di antaranya.
-

-
Penjadwal Produksi di Indonesia
Perencanaan produksi dan perencanaan beban saling terkait erat dan memerlukan verifikasi berbasis kuantitas. Penting untuk membandingkan jumlah produksi,…
続きを見る
Yang dipelajari dari artikel ini
- Proses produksi perakitan lebih mudah distandarisasi dan cocok untuk sistem paket.
- Proses produksi berbasis proses dirancang menggunakan jalur terpadu agar tidak ada waktu kosong.
- Dalam Asprova, atur overlap MAX pada pengaturan rencana menjadi 0 untuk mencegah interupsi pesanan lain.
- Dengan memanfaatkan penguncian sumber daya, waktu tunggu antar proses dapat dikurangi, meningkatkan efisiensi produksi.
- Untuk pabrik yang beroperasi 24 jam, atur tabel shift dari 0:00-23:59 untuk mencegah peralihan hari.
Proses Perakitan dan Proses Berbasis Proses
Saat mengimplementasikan sistem paket manajemen produksi, pada dasarnya, alur kerja standar harus disesuaikan dengan pekerjaan pelanggan. Namun, banyak sistem paket dikembangkan untuk proses produksi perakitan. Ini karena lebih mudah untuk standarisasi pekerjaan dalam proses perakitan dibandingkan dengan proses berbasis proses. Dalam kasus proses berbasis proses, standarisasi pekerjaan sulit dilakukan, sehingga sering kali dilakukan kustomisasi.
Dalam proses produksi berbasis proses, jalur terpadu digunakan, sehingga pekerjaan proses saat ini dan proses berikutnya dilakukan secara berkesinambungan, dan tidak ada waktu kosong yang terjadi. Pekerjaan pesanan lain tidak dapat menyela di antaranya. Selain itu, sering kali digunakan tangki, dan ada pembatasan bahwa pesanan lain tidak boleh dialokasikan ke tangki sampai pekerjaan persiapan di proses saat ini selesai dan mengalir ke proses berikutnya.
- Berapa menit maksimum waktu yang dapat dibiarkan antara proses saat ini dan proses berikutnya
- Setelah pekerjaan proses saat ini, proses berikutnya harus dimulai dalam waktu satu jam untuk mencegah fermentasi atau penurunan kualitas.
- Jangan alokasikan pesanan lain di antara proses saat ini dan proses berikutnya (jangan buat waktu kosong di antara proses).
- Setelah pekerjaan di proses saat ini selesai, jangan alokasikan pesanan lain untuk waktu tertentu
- Setelah pekerjaan selesai, tangki tetap digunakan selama 3 jam.
- Tangki tetap digunakan selama 60 menit setelah proses berikutnya dimulai.
- Tangki tetap digunakan sampai proses berikutnya selesai.
- Jangan biarkan pekerjaan melintasi hari
Jangan Alokasikan Pekerjaan Pesanan Lain di Antara Proses Saat Ini dan Proses Berikutnya
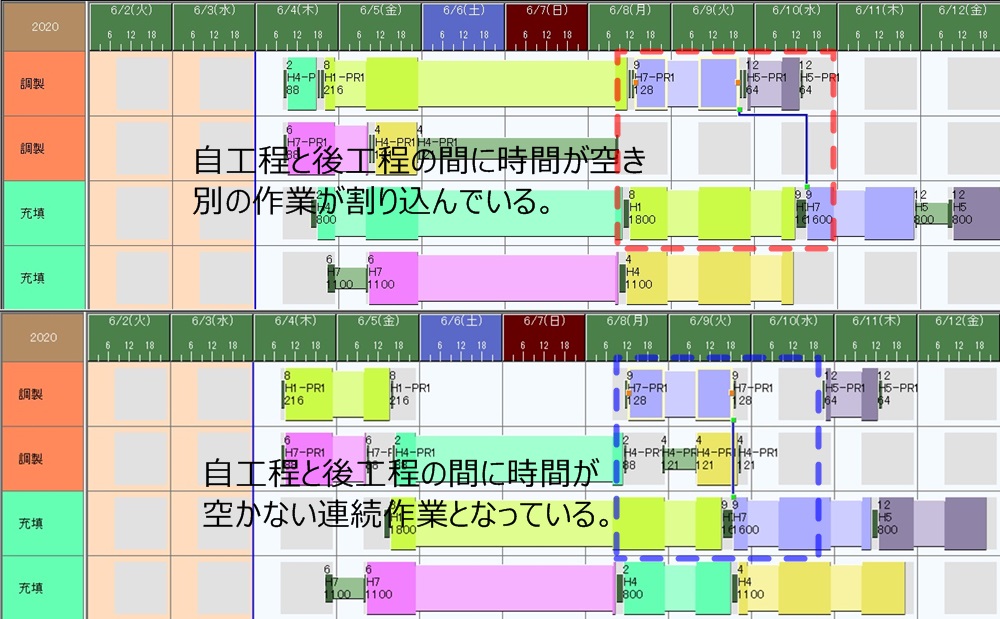
Dalam Asprova, Anda dapat membuat rencana produksi yang memanfaatkan waktu kosong di jalur untuk mengalokasikan pekerjaan pesanan lain dan memaksimalkan tingkat operasi. Namun, juga dimungkinkan untuk mencegah pekerjaan pesanan lain menyela di antara pekerjaan setiap proses yang diproduksi di jalur terpadu. Dengan cara ini, Anda dapat mempertahankan efisiensi proses produksi sambil menjaga konsistensi rencana.
- Aktifkan pengaturan overlap MAX pada pengaturan rencana.
- Atur metode overlap BOM produksi ke ES (End Start).
- Atur overlap MAX BOM produksi menjadi 0.
Jangan Alokasikan Pesanan Lain Setelah Pekerjaan di Proses Saat Ini Selesai
Dengan menggunakan Asprova, Anda dapat membuat rencana produksi yang mencegah alokasi pesanan lain setelah pekerjaan di proses saat ini selesai hingga waktu mulai atau selesai proses berikutnya. Dengan cara ini, transisi yang mulus antar proses dapat dipastikan, dan produksi yang efisien dapat dicapai.
- Aktifkan penguncian sumber daya pada pengaturan rencana.
- Atur penguncian sumber daya di tabel sumber daya ke "PE (Parent End hingga akhir proses berikutnya)".
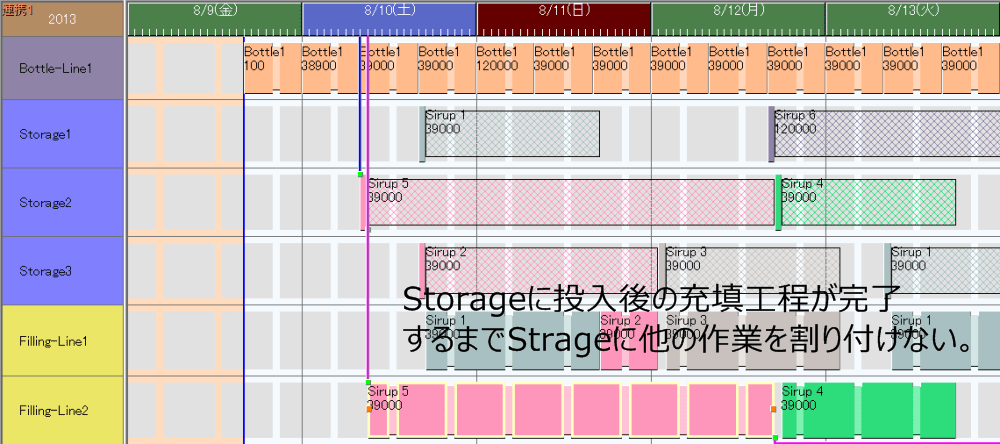
Contoh: Di salah satu jalur produksi, dengan memanfaatkan penguncian sumber daya, waktu pengaturan ulang dapat dikurangi, dan efisiensi produksi keseluruhan dapat ditingkatkan.
Poin: Dengan mengatur penguncian sumber daya dengan tepat, waktu tunggu yang tidak perlu antar proses dapat dikurangi, dan efisiensi produksi dapat ditingkatkan.
Jangan Biarkan Pekerjaan Melintasi Hari
Saat memproduksi dari proses persiapan cairan hingga proses pengisian dalam jalur terpadu, penting untuk membuat rencana produksi yang memastikan pekerjaan setiap proses dilakukan secara berkesinambungan tanpa melintasi hari. Dengan cara ini, gangguan waktu produksi dapat dicegah, dan produksi yang efisien dapat dicapai. Khususnya di pabrik yang beroperasi 24 jam, atur tabel shift dari 0:00-23:59 dan buat jeda 1 menit untuk mencegah peralihan hari. Selain itu, dengan mengatur waktu jeda produksi MAX di tabel sumber daya ke -1M, pekerjaan dapat dilanjutkan sesuai rencana.
- Untuk operasi 24 jam, atur tabel shift dari 0:00-23:59 dan buat jeda 1 menit.
- Atur waktu jeda produksi MAX di tabel sumber daya ke -1M.
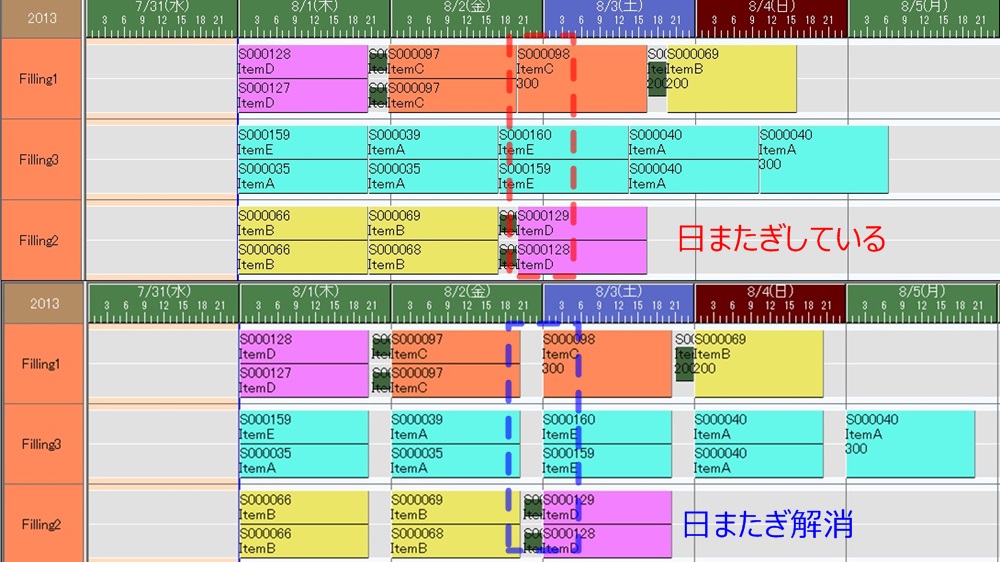
Contoh: Di salah satu perusahaan farmasi, dengan menggunakan Asprova, mereka berhasil mengoptimalkan jalur produksi yang beroperasi 24 jam dan meminimalkan gangguan peralihan hari.
Poin: Untuk mencegah peralihan hari, pengaturan shift dan sumber daya sangat penting.
Pertanyaan Umum | Efisiensi Proses Produksi dan Manajemen Kendala
Berikut adalah ringkasan singkat dari pertanyaan yang sering muncul sesuai dengan isi artikel ini.
Apa karakteristik dari proses produksi berbasis proses?
Dalam proses produksi berbasis proses, jalur terpadu digunakan, dan pekerjaan proses saat ini dan proses berikutnya dilakukan secara berkesinambungan. Oleh karena itu, tidak ada waktu kosong yang terjadi, dan pekerjaan pesanan lain tidak dapat menyela di antaranya. Selain itu, sering kali digunakan tangki, dan ada pembatasan tertentu yang terjadi.
Apa keuntungan dari rencana produksi menggunakan Asprova?
Dengan menggunakan Asprova, Anda dapat membuat rencana produksi yang memanfaatkan waktu kosong di jalur untuk mengalokasikan pekerjaan pesanan lain dan memaksimalkan tingkat operasi. Selain itu, juga dimungkinkan untuk mencegah pekerjaan pesanan lain menyela di antara pekerjaan setiap proses yang diproduksi di jalur terpadu.
Bagaimana cara pengaturan untuk mencegah peralihan hari?
Untuk operasi 24 jam, atur tabel shift dari 0:00-23:59 dan buat jeda 1 menit untuk mencegah peralihan hari. Selain itu, dengan mengatur waktu jeda produksi MAX di tabel sumber daya ke -1M, pekerjaan dapat dilanjutkan sesuai rencana.