


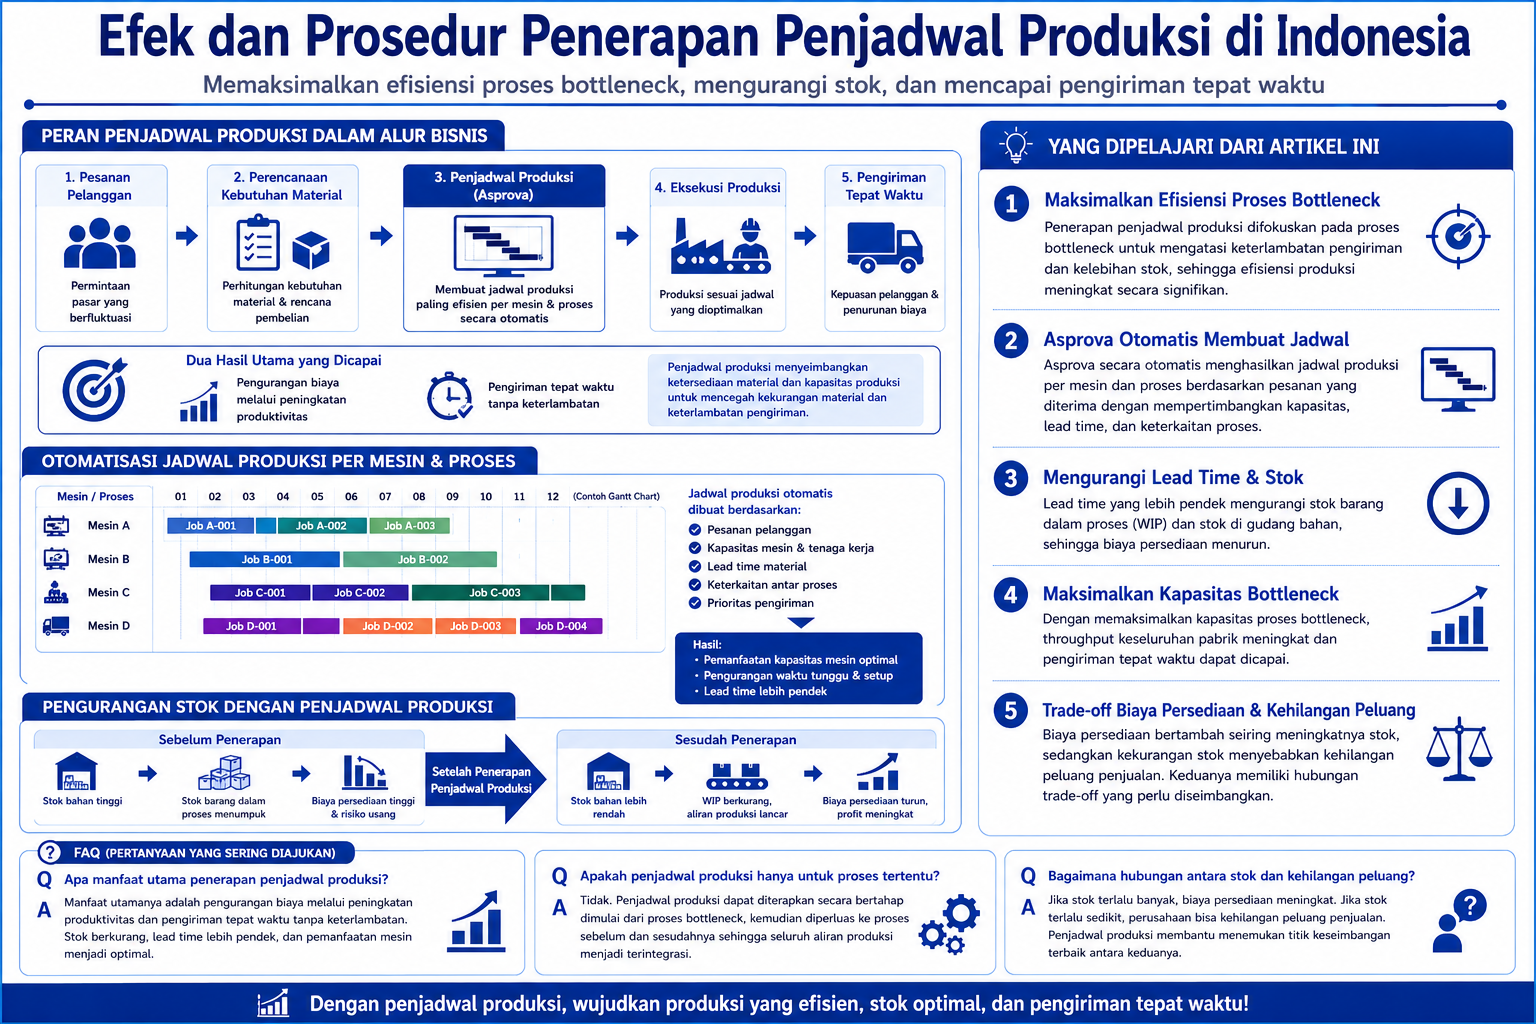
Di Indonesia, semakin banyak perusahaan manufaktur Jepang yang mengadopsi penjadwal produksi untuk merespons fluktuasi permintaan pasar. Kami akan menjelaskan alasan mengapa persediaan diperlukan, mengapa persediaan dianggap sebagai biaya, serta hubungan trade-off antara kehilangan peluang dan kelebihan persediaan, termasuk langkah-langkah dan efek dari penerapan penjadwal produksi.
-

-
Penjadwal Produksi di Indonesia
Perencanaan produksi dan perencanaan beban saling terkait erat dan memerlukan verifikasi berbasis kuantitas. Penting untuk membandingkan jumlah produksi,…
続きを見る
Yang dipelajari dari artikel ini
- Penerapan penjadwal produksi memaksimalkan efisiensi produksi pada proses bottleneck.
- Asprova secara otomatis menghasilkan jadwal produksi per proses berdasarkan pesanan yang diterima.
- Pengurangan lead time mengurangi persediaan barang dalam proses dan persediaan di gudang bahan.
- Memaksimalkan kapasitas proses bottleneck meningkatkan throughput keseluruhan.
- Biaya persediaan dan kehilangan peluang memiliki hubungan trade-off.
Pentingnya Perspektif DX untuk Reformasi Bisnis
Penerapan penjadwal produksi harus difokuskan pada memaksimalkan efisiensi produksi dari proses bottleneck yang menyebabkan masalah keterlambatan pengiriman atau kelebihan stok, dan penting untuk melanjutkan dengan asumsi bahwa cara kerja saat ini akan diperbarui. Jika penerapan yang difokuskan pada proses bottleneck berjalan dengan baik, penyebaran ke proses sebelum dan sesudahnya seharusnya dapat dilakukan dengan relatif lancar.
Namun, jika sistem perencanaan tetap menempatkan penanggung jawab per proses seperti sebelumnya, rencana akan tetap terfragmentasi per unit proses. Pertanyaan yang sering diajukan sebelum penerapan adalah "Apakah kita harus membeli lisensi sebanyak jumlah orang jika ingin melakukan penjadwalan ulang oleh beberapa orang?", tetapi perencanaan menggunakan penjadwal produksi pada dasarnya memberikan efek maksimal ketika satu orang penanggung jawab melakukan semua proses secara menyeluruh.
Meskipun penjadwal produksi telah diterapkan untuk menciptakan aliran dalam produksi, jika perencana tetap membuat rencana secara estafet dengan beberapa orang seperti sebelumnya, itu akan menjadi kontraproduktif. Dengan penerapan penjadwal produksi, setiap proses yang sebelumnya melakukan perencanaan sebagai variabel independen akan bergeser menjadi variabel dependen, dan perencanaan menggunakan penjadwal produksi menjadi satu-satunya variabel independen, sehingga cara kerja akan ditinjau kembali secara mendasar.
Penerapan penjadwal produksi bukan hanya sebagai proyek sistemisasi, tetapi dilakukan dari perspektif DX dengan tujuan reformasi bisnis, adalah poin penting untuk keberhasilan proyek.
Pengurangan Stok dengan Penjadwal Produksi
Peran dalam Alur Kerja Penjadwal Produksi
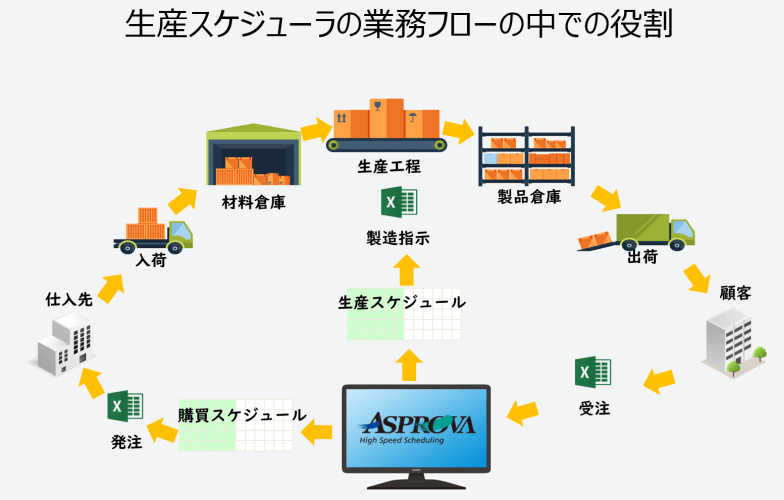
Penjadwal produksi membuat jadwal produksi yang paling efisien berdasarkan pesanan dari pelanggan dan jadwal pembelian untuk mencegah kekurangan bahan, serta mencegah keterlambatan pengiriman. Dengan ini, dua hal dapat dicapai sekaligus: "pengurangan biaya melalui peningkatan produktivitas" dan "pengiriman tepat waktu tanpa keterlambatan".
Otomatisasi Pembuatan Jadwal Produksi Berdasarkan Mesin dan Proses
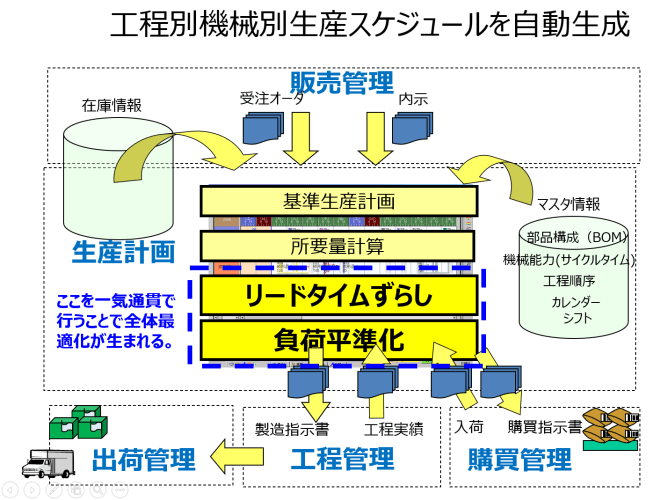
Di pabrik, jadwal produksi dibuat berdasarkan tanggal penyelesaian produk dari pesanan, dan produksi dilakukan berdasarkan jadwal produksi yang diuraikan per proses. Karena pekerjaan berubah tergantung pada jenis dan kapasitas mesin, pembuatan jadwal yang mempertimbangkan beban antar proses diperlukan. Jika terjadi perubahan jumlah pesanan atau pesanan mendesak, seluruh jadwal akan terpengaruh, tetapi Asprova dapat memperbaikinya secara instan berdasarkan informasi master yang telah ditetapkan.
Pengurangan Stok dengan Memperpendek Lead Time
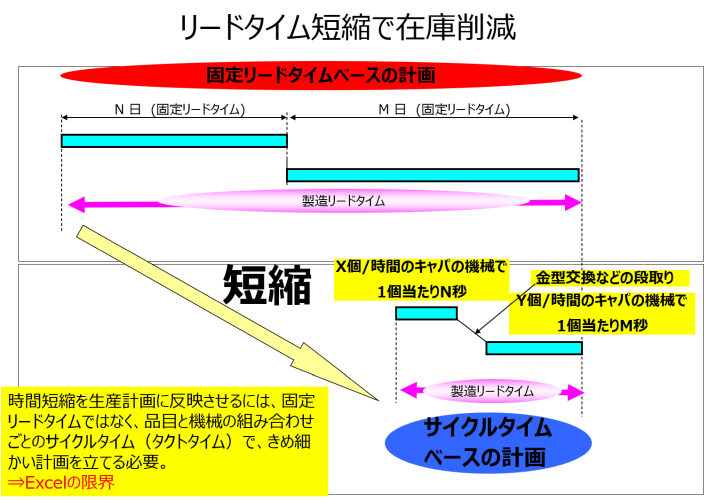
Dengan penjadwal produksi, bahan diterima pada waktu yang tepat, dan lead time produksi diperpendek. Jika produk selesai tepat sebelum pengiriman, stok barang dalam proses, gudang bahan, dan gudang produk dapat dikurangi. Asprova menghasilkan jadwal berbasis waktu siklus dan membuat jadwal yang berfokus pada pengaturan dan proses bottleneck sesuai dengan batasan di lantai produksi, untuk mencegah penumpukan stok di proses sebelumnya.
Pengurangan Lead Time melalui Dispatching (Penugasan Kerja)
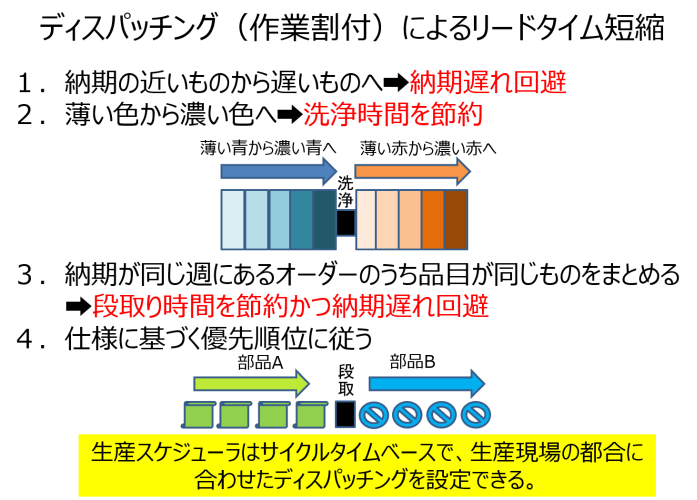
Contoh dispatching adalah melakukan pekerjaan di proses pengecatan dari warna terang ke warna gelap untuk menghemat waktu pengaturan pembersihan.
Dengan memproduksi item yang sama secara bersamaan, jumlah pengaturan pergantian cetakan atau jig dapat dikurangi, dan periode produksi massal dapat ditentukan untuk mencegah penumpukan stok. Penjadwal produksi dapat mengatur dispatching berbasis waktu siklus sesuai dengan kebutuhan di lantai produksi.
Pengurangan Stok dengan Produksi yang Disesuaikan dengan Proses Bottleneck
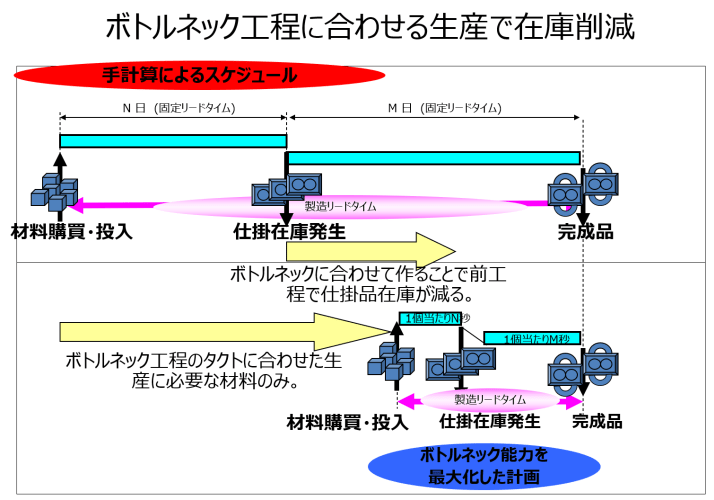
Di pabrik di Indonesia, pola umum adalah proses sebelumnya berupa pengepresan atau pembentukan, dan proses berikutnya berupa pengelasan atau perakitan. Proses berikutnya memiliki waktu siklus yang lebih lama dibandingkan dengan proses sebelumnya, sehingga jika proses sebelumnya beroperasi penuh, stok antara akan menumpuk. Memperpendek lead time proses sebelumnya tidak selalu optimal, dan penjadwal produksi membuat jadwal yang memaksimalkan kapasitas bottleneck untuk mencegah penumpukan stok dalam proses.
Hubungan antara Proses Bottleneck dan Output
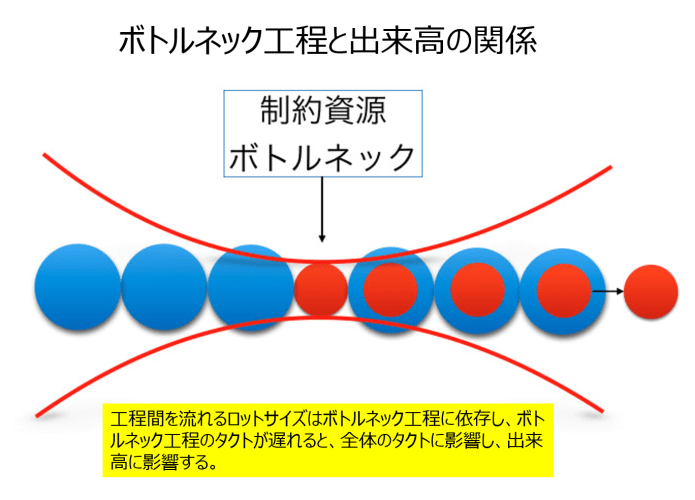
Ukuran lot yang mengalir di antara proses bergantung pada proses bottleneck, dan jika waktu siklus proses bottleneck tertunda, hal ini akan mempengaruhi waktu siklus keseluruhan dan output.
Teori Kendala (TOC) adalah teori yang memaksimalkan throughput keseluruhan dengan memaksimalkan kapasitas proses bottleneck. Asprova membuat jadwal dengan proses bottleneck secara maju dan proses sebelumnya secara mundur, menghasilkan jadwal yang mencegah penumpukan stok antara.
Variabel Independen dan Variabel Dependen
Saat mengimplementasikan penjadwal produksi, untuk mendapatkan efek yang terlihat, penting untuk terlebih dahulu memahami masalah saat ini, menyelidiki penyebabnya, dan melakukan perbaikan. Ini mirip dengan teknik aikido yang mengendalikan lawan dengan menekan titik vital. Masalah pabrik termasuk keterlambatan pengiriman dan kelebihan stok, dan penyebabnya adalah adanya proses bottleneck yang menurunkan produktivitas seluruh pabrik.
Ukuran lot yang mengalir di antara proses bergantung pada proses bottleneck, dan jika taktik proses bottleneck tertunda, itu akan mempengaruhi taktik keseluruhan dan mempengaruhi output. Memaksimalkan kapasitas proses bottleneck untuk memaksimalkan throughput keseluruhan adalah teori kendala (TOC). Ketika tingkat operasi sumber daya produksi pabrik dinaikkan hingga maksimum, proses yang pertama kali mencapai tingkat operasi 100% adalah proses bottleneck, dan inventaris barang dalam proses akan tertahan di proses sebelumnya.
Jika efisiensi produksi proses bottleneck dapat dipertahankan pada 100%, kapasitas produksi pabrik dapat dimanfaatkan sepenuhnya. Keterlambatan pengiriman dan kelebihan stok disebut variabel dependen karena tidak dapat dikendalikan secara langsung, sedangkan produktivitas proses bottleneck disebut variabel independen karena dapat dikendalikan secara langsung dengan meninjau rencana produksi. Untuk meningkatkan variabel independen, perlu merencanakan jadwal yang berfokus pada bottleneck, dan untuk itu, pengenalan penjadwal produksi dipertimbangkan.
Sebagai metode untuk tidak menciptakan bottleneck, ada Sistem Produksi Toyota (TPS) yang didasarkan pada produksi beragam dalam jumlah kecil yang diratakan, tetapi di banyak pabrik yang melakukan produksi sambil merespons fluktuasi permintaan dengan sumber daya produksi yang terbatas, sulit untuk melakukan produksi yang diratakan di semua lini.
Hubungan antara Kehilangan Peluang dan Biaya Persediaan
Pemendekan Waktu Optimal Parsial Tidak Selalu Optimal Secara Keseluruhan
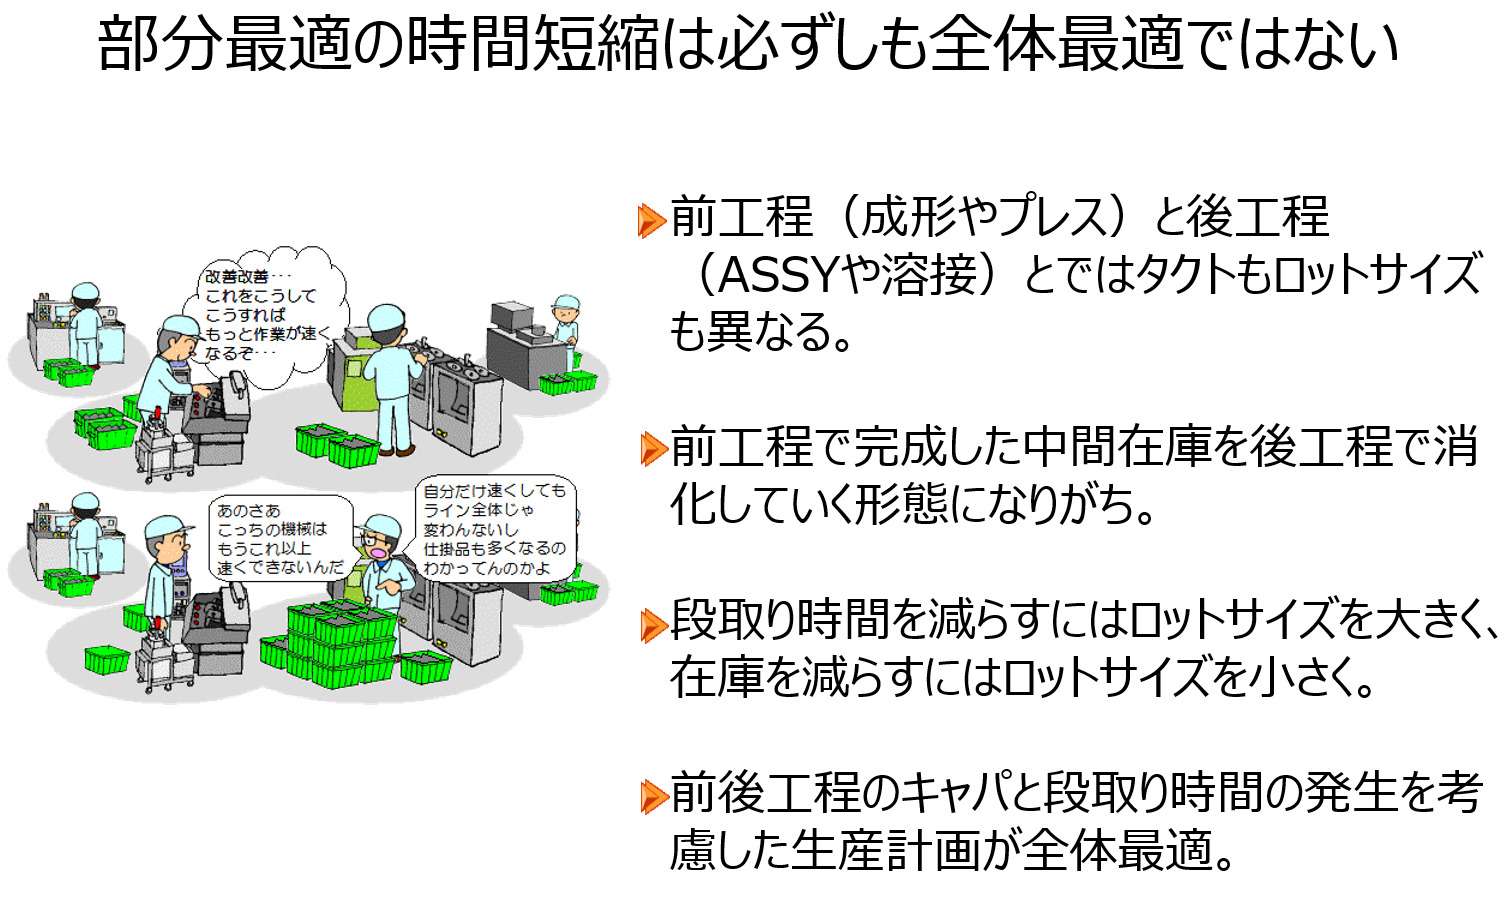
Mengadopsi penjadwal produksi untuk mengurangi persediaan adalah hal yang baik, namun persediaan juga memiliki arti sebagai lindung nilai risiko untuk mengurangi kehilangan peluang. Ada keputusan manajemen yang mungkin ingin mengurangi kehilangan peluang meskipun harus menanggung biaya persediaan. Persediaan harus dibahas dari sudut pandang optimalisasi keseluruhan, dan membuat terlalu banyak di proses sebelumnya sehingga menumpuk persediaan antara sebelum proses berikutnya dapat dikatakan sebagai biaya persediaan yang sia-sia.
Optimalisasi Keseluruhan Pabrik Lebih Penting daripada Optimalisasi Parsial per Proses
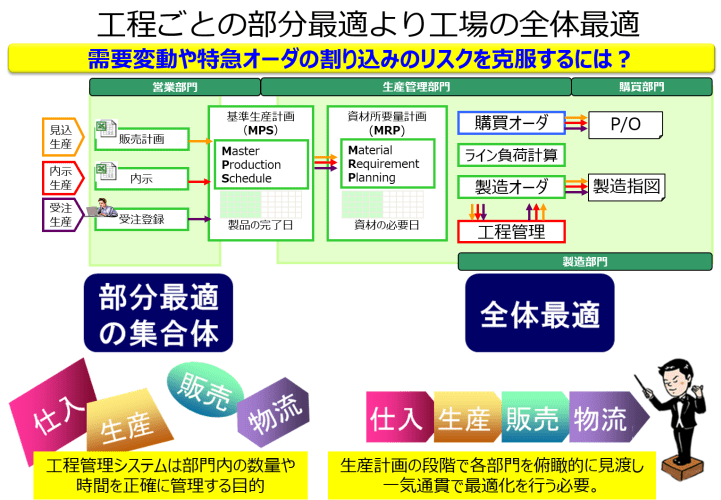
Sistem manajemen produksi umum (ERP) bertujuan untuk manajemen departemen atau proses, dan tidak mempertimbangkan hubungan dengan departemen atau proses sebelumnya dan berikutnya, bertujuan untuk memahami jumlah dan waktu secara akurat di dalamnya. Ini disebut optimalisasi parsial, tetapi untuk mengurangi persediaan pabrik secara keseluruhan, diperlukan optimalisasi keseluruhan yang mempertimbangkan hubungan sebelum dan sesudah departemen atau proses.
Optimalisasi Keseluruhan Seiring dengan Peningkatan Nilai Tambah Melalui Pemendekan Waktu
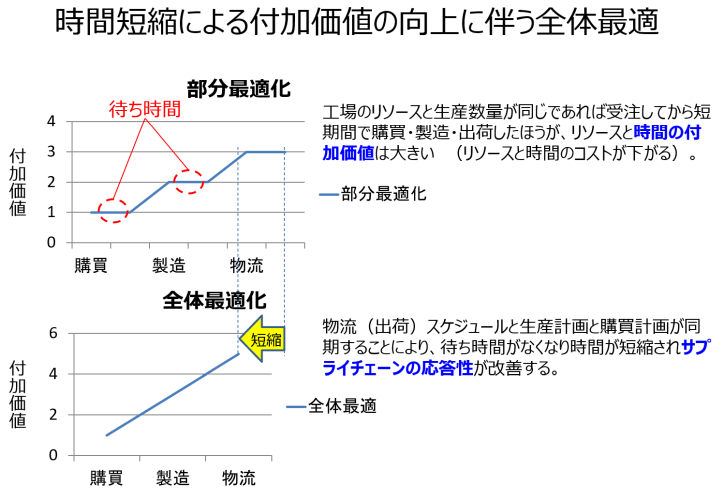
Dengan memproduksi dan mengirimkan dalam waktu singkat setelah menerima pesanan, nilai tambah per jam yang dihasilkan oleh peralatan produksi meningkat, dan biaya tidak langsung yang dibebankan pada produk menjadi lebih kecil. Kualitas rantai pasokan dievaluasi berdasarkan tiga indikator: keandalan, responsivitas, dan fleksibilitas, tetapi dengan memperbaiki jadwal dari yang memiliki waktu tunggu lama menjadi yang lebih pendek, responsivitas rantai pasokan internal meningkat.
Alasan Persediaan Menjadi Biaya Bunga
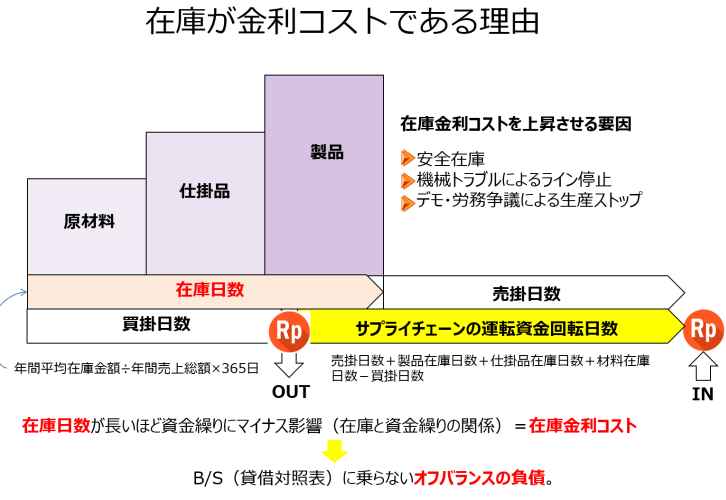
Faktor yang berdampak negatif pada arus kas adalah jumlah hari piutang, jumlah hari persediaan produk, jumlah hari persediaan barang dalam proses, dan jumlah hari persediaan bahan, sedangkan faktor yang berdampak positif adalah jumlah hari utang.
Semakin lama jumlah hari persediaan, semakin besar dampak negatif pada arus kas. Faktor yang memperpanjang jumlah hari persediaan adalah persediaan pengaman, penghentian jalur karena masalah mesin, penghentian produksi karena perselisihan tenaga kerja, dan lain-lain, tetapi biaya persediaan akibat risiko ini dapat dikatakan sebagai utang off-balance yang tidak tercatat di neraca.
Alasan Mengapa Persediaan Diperlukan Meskipun Menanggung Biaya Persediaan
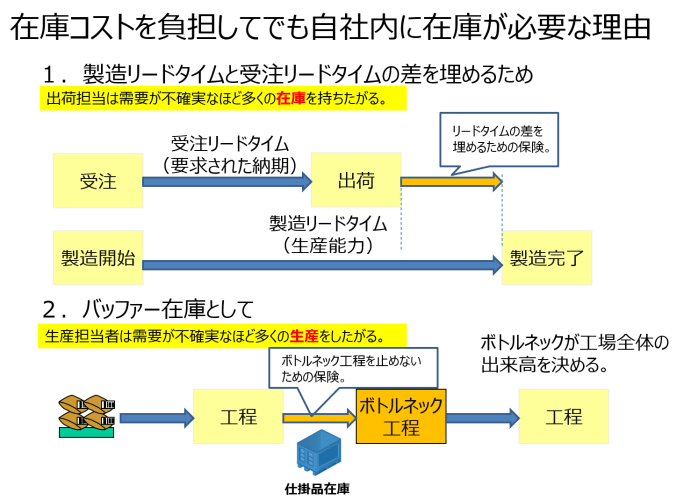
Ada dua alasan mengapa persediaan diperlukan meskipun menanggung biaya persediaan. Pertama adalah untuk mengisi kesenjangan antara lead time produksi dan lead time pesanan, karena umumnya lead time produksi lebih lama daripada lead time pesanan, sehingga memiliki peran asuransi untuk menutupi kesenjangan lead time.
Kedua adalah sebagai buffer untuk mencegah penghentian proses bottleneck, karena proses bottleneck yang menentukan throughput pabrik secara keseluruhan tidak dapat dihentikan, sehingga selalu perlu memiliki item input dari proses sebelumnya sebagai buffer. Menyeimbangkan biaya persediaan dan penghindaran risiko ini sulit, tetapi umumnya petugas pengiriman ingin memiliki lebih banyak persediaan ketika fluktuasi pesanan besar, dan petugas produksi ingin memproduksi lebih banyak ketika fluktuasi permintaan besar.
Kehilangan Peluang dan Biaya Persediaan adalah Hubungan Trade-off
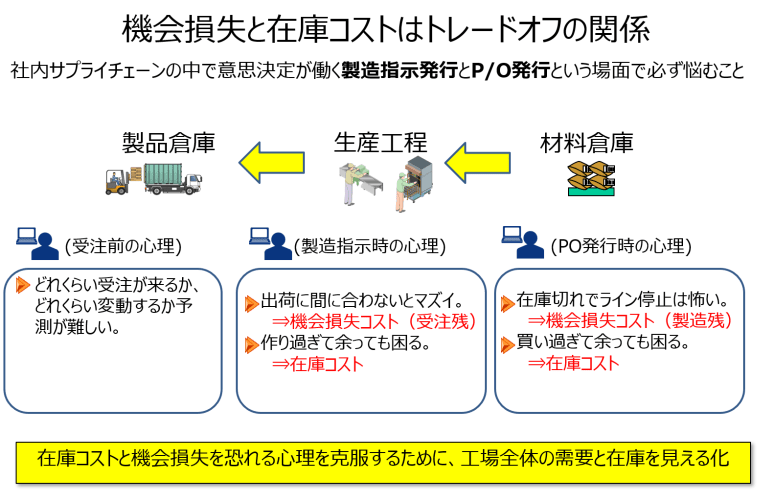
Kehilangan peluang (pesanan tertunda) ketika menerima pesanan tetapi tidak ada produk untuk dikirim, dan biaya persediaan akibat pembelian bahan yang berlebihan atau produksi produk yang berlebihan adalah hubungan trade-off.
Ketika pesanan tertunda muncul, ada kecenderungan untuk memproduksi lebih banyak untuk menutupinya, yang memiliki efek cepat mengurangi risiko pesanan tertunda tetapi juga menjadi faktor peningkatan persediaan. Cara untuk mengurangi psikologi takut kehilangan peluang dan biaya persediaan ini adalah dengan memahami pergerakan permintaan dan persediaan dalam rantai pasokan internal, dan penjadwal produksi mewujudkan optimalisasi keseluruhan dengan memvisualisasikan pabrik secara keseluruhan.
Contoh Penerapan Sistem Inti
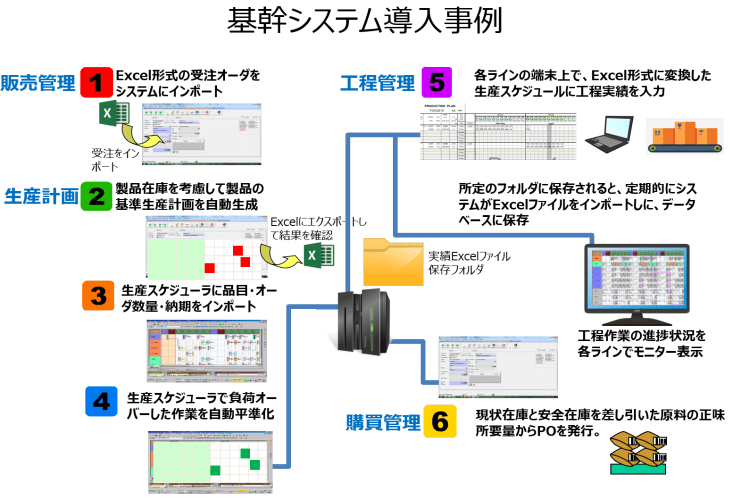
Ini adalah contoh penerapan yang mewujudkan visualisasi pabrik menggunakan penjadwal produksi Asprova. Dengan menampilkan jadwal produksi berdasarkan permintaan di monitor, kemajuan produksi dapat dibagikan, dan petugas di lantai produksi dapat memasukkan data aktual dari UI berbasis Excel seperti sebelumnya. Dengan memvisualisasikan permintaan dari proses berikutnya, jumlah bahan yang dibutuhkan, dan jumlah persediaan saat ini, aliran produksi dapat dipertahankan tanpa kelebihan atau kekurangan produksi, sambil menjaga persediaan proses yang memadai.
Persiapan Sebelum Penerapan Penjadwal Produksi dan Langkah Penerapan Standar
Langkah Penerapan Standar
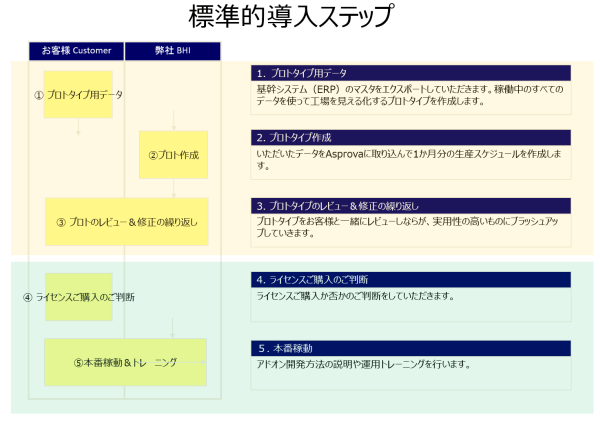
Idealnya, prototipe ditingkatkan hingga dapat dioperasikan pada level produksi, sehingga dapat langsung dioperasikan setelah pembelian. Pertama, ekspor master dari sistem inti (ERP) dan buat prototipe yang memvisualisasikan pabrik menggunakan semua data yang sedang berjalan. Selanjutnya, impor data tersebut ke Asprova dan buat jadwal produksi untuk satu bulan.
Kemudian, tinjau prototipe bersama pelanggan dan tingkatkan hingga menjadi lebih praktis. Jika memutuskan untuk membeli lisensi, pelatihan operasi dan metode pengembangan add-on akan dilakukan.
Data yang Diperlukan untuk Membuat Prototipe
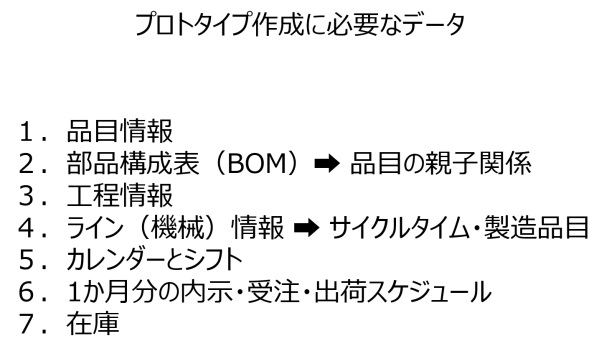
Untuk membuat prototipe, kami memerlukan data master, dan lebih baik menerima semua data tanpa membatasi jumlah komponen atau mesin yang dijadwalkan, agar dapat memulai operasi dengan lancar setelah pembuatan prototipe. Prototipe akan dibuat secara gratis, tetapi beban kerja tidak banyak berubah terlepas dari banyaknya data.
Informasi yang diperlukan meliputi informasi item, tabel struktur komponen (BOM) untuk mengetahui hubungan induk-anak item, informasi proses, informasi jalur (mesin) untuk mengetahui waktu siklus per item, kalender, dan shift. Selain itu, diperlukan jadwal pemberitahuan, pesanan, dan pengiriman selama satu bulan yang menjadi target prototipe, serta informasi stok awal bulan.
Alur Kerja Setelah Penerapan Asprova
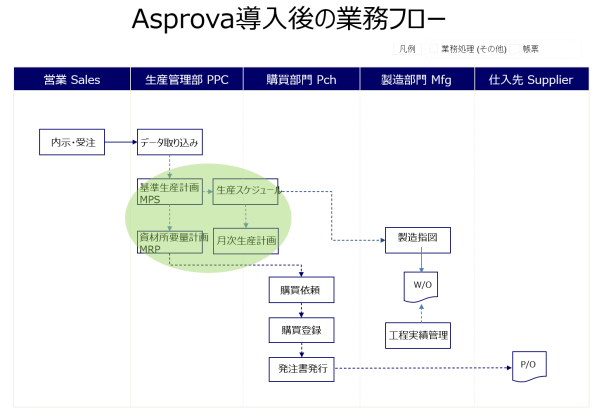
Alur kerja setelah penerapan Asprova meliputi pembuatan rencana produksi dasar, pembuatan jadwal produksi sebelum dipecah menjadi instruksi manufaktur, pembuatan rencana produksi bulanan, dan perhitungan kebutuhan bahan dan material melalui penyebaran kebutuhan.
Jadwal Penerapan
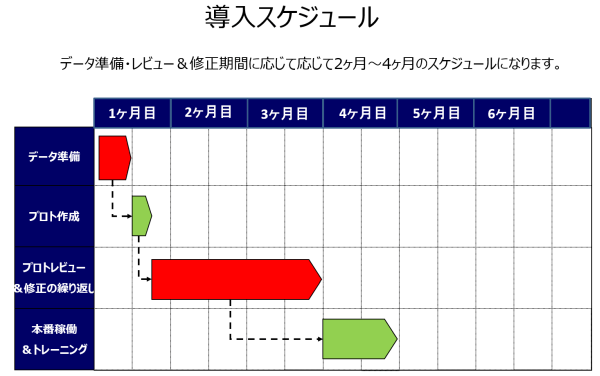
Jadwal akan berlangsung selama 2 hingga 4 bulan tergantung pada periode persiapan data, tinjauan, dan revisi. Mendapatkan data master yang mencerminkan aktivitas produksi dengan cepat adalah kunci untuk memperpendek periode penerapan.
Pertanyaan Umum|Penjadwal Produksi di Indonesia
Berikut adalah ringkasan singkat dari pertanyaan yang sering muncul berdasarkan isi artikel ini.
Apa manfaat utama dari penerapan penjadwal produksi?
Penerapan penjadwal produksi dapat menyelesaikan masalah keterlambatan pengiriman dan kelebihan stok, serta memaksimalkan efisiensi produksi. Dengan demikian, peningkatan produktivitas dapat mengurangi biaya dan mencegah keterlambatan pengiriman secara bersamaan.
Apa poin penting saat menerapkan penjadwal produksi?
Penerapan penjadwal produksi penting dilakukan dari sudut pandang digitalisasi untuk reformasi bisnis. Fokus pada proses yang menjadi bottleneck dan memperbarui cara kerja saat ini adalah kunci keberhasilan.
Bagaimana prosedur penerapan penjadwal produksi?
Pertama, ekspor data master dari sistem inti dan buat prototipe. Kemudian, buat jadwal produksi untuk satu bulan dan lakukan tinjauan untuk meningkatkan kegunaan. Akhirnya, setelah pembelian lisensi, lakukan pelatihan operasional.